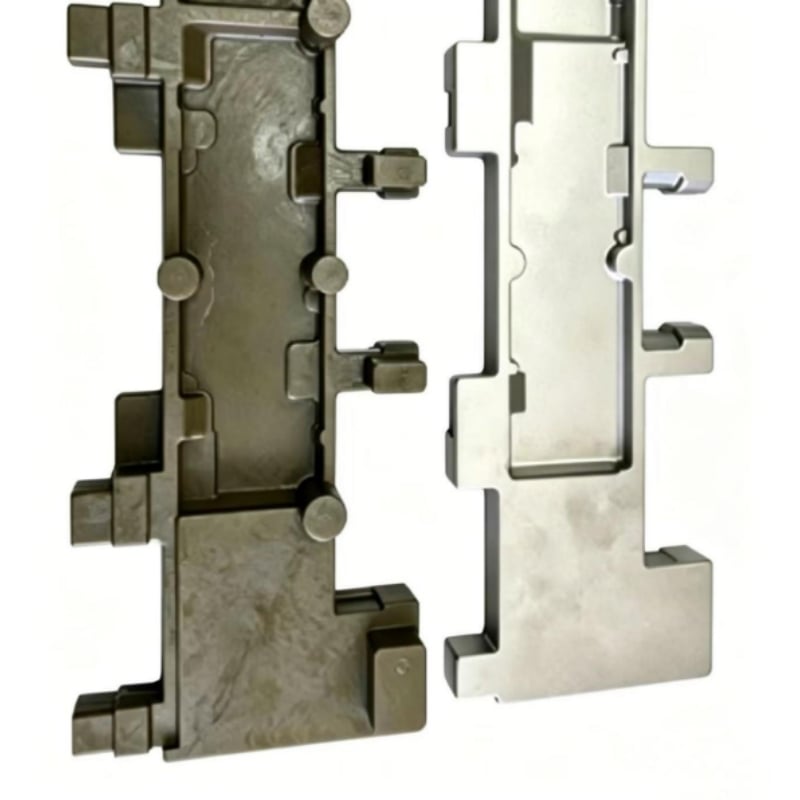
Parameter / Proces |
Specifikationer og tekniske fremhævede egenskaber |
Kundefordele / Værdi |
Materiale |
Rustfrit stål, type 316L (CF3M / 1.4404 ultra-lavt kulstofindhold) |
Giver fremragende modstand mod punktkorrosion og mikrokorrosion og sikrer dermed fuldstændig undgåelse af væskekontaminering eller kølevæskedegradation over datacentreens hele levetid. |
Anvendelsesscenarie |
Kølesystem til computerberegningscentre / AI-servervæskenetværk / væskekølingssystemer |
Specielt udviklet til at håndtere fordeling af kølet vand eller dielektrisk væske i højtætte HPC-infrastrukturer (High-Performance Computing). |
Enhedsvægt |
4,09 kg (præcisionsramme i stor skala) |
Et robust, strukturelt optimeret chassis, der er bygget til at klare vedvarende systemtryk og komplekse hydrauliske dynamikker. |
Termisk design |
Flere indløbsåbninger til beskyttelse mod flere varmeområder |
Konstruerede løberbalancer neutraliserer termiske koncentrationer ved tykke samlinger og sikrer en 100 % solid afstøbning uden krympningshulrum. |
Formkontrol |
Egenudviklet efterstøbeværktøj til formkorrektion |
Neutraliserer den naturlige solidifikationskrøbning af 316L-legeringer og sikrer kritiske mål for nahtløse sekundære processer. |
Forberedelse til maskinbearbejdning |
Udviklet til mange maskinbearbejdningssteder |
Perfekt dimensionsstabilitet muliggør præcis CNC-fræsning, gevindskæring og boring på dusinvis af tilslutningsflader. |
Formgivnings tolerance |
ISO 8062 (GB/T6414) CT6-kvalitet |
Overlegen næsten-nettoform-nøjagtighed forenkler umiddelbar opsætning af automatiserede maskinbearbejdningsfastgørelser og begrænser materialeforbrug. |
Lækager i datacentre kan føre til katastrofale hardwarebeskadigelser; derfor kræver vores inspektionsprotokoller strukturel perfektion:
Denne manifoldkøleplade præsenteres som et repræsentativt, tilpasset komponent til kølesystemer i computercentre; AI-servere med væskekøling; væskekølingsløkker; fordeling af kølevand eller dielektrisk væske. Honyang Cast udvikler lignende dele ud fra kundens tegninger i stedet for at tilbyde faste katalogspecifikationer.
Produktionsplanen skal knytte komponentens funktionelle geometri – flerport-ramme; mange bearbejdningssteder; flere tykke samlingers varmepunkter – sammen med værktøjskrav, investment casting, bearbejdning og målelig inspektion. Endelige mål, grænseflader og godkendelseskriterier fastsættes under gennemgangen af tegningen.
PROJEKTSPECIFIK LEVERING
Materialegrad, dimensioner, tolerancezoner, bearbejdningsfradrag, overfladetilstand, driftskrav og inspektionsregistreringer bekræftes efter gennemgang af kundens 2D-tegning, 3D-model og projektspecifikation.
Parameterrækken er valgt ud fra denne komponents funktion. Ukendte værdier forbliver tegningsstyrede og må ikke erstattes med generiske katalogdata.
| Ingeniørartikel | Reference / Brugerdefineret krav | Verifikationsgrundlag |
|---|---|---|
| Materiale Kvalitet | Rustfrit stål, type 316L (CF3M / 1.4404 med ekstremt lavt kulstofindhold) | Bekræft den afgørende standard og kravene til kemisk sammensætning. |
| Delenes vægt | 4,09 kg | Bekræft målvægten og tilladt variation, hvor det er relevant. |
| Funktionel geometri | Flere tilslutningspunkter; mange bearbejdningssteder; flere varmeområder med tykke samlinger | Identificer tegningsreferencepunkter og funktionelt kritiske egenskaber. |
| Støbe-/procesreference | Flere indgangsporte til flere varmeområder; værktøj til formkorrektion efter støbning; CNC-fresning, gevindskæring og boring; støbetolerance i henhold til ISO 8062 (GB/T6414) CT6 | Bekræft, hvilke trin der gælder for den anførte produktionsrute. |
| Dimensioner og tolerancer | Skal bekræftes ud fra kundens tegning. | Definer støbetolerance separat fra maskinerede mål og GD&T. |
| Operationsforhold | Skal specificeres af kunden. | Angiv medium, belastning, temperatur, tryk, hastighed eller hygiejnekrav, hvor det er relevant. |
| Anbefalede yderligere felter | Tilslutningskort; gevindstandarder; trykniveau; krav til lækkagetest; planhed; overfladekvalitet på tætningsflader; kølevæskestype | Udfyld færdigt, inden du offentliggør talmæssige påstande eller citerer produktionspriser. |
| Strukturel funktion | Hvorfor det er vigtigt | Produktionsrespons |
|---|---|---|
| Flere tilslutningspunkter | Denne funktion påvirker pasform, strømning, lastoverførsel, fremstillelighed eller efterfølgende montering. | Gennemgå kernestrategi, formåbning, lokal vægtykkelse og rengøringsverificering for interne eller skærende funktioner. |
| Mange bearbejdningssteder | Denne funktion påvirker pasform, strømning, lastoverførsel, fremstillelighed eller efterfølgende montering. | Gennemgå kernestrategi, formåbning, lokal vægtykkelse og rengøringsverificering for interne eller skærende funktioner. |
| Flere varmeområder med tykke samlinger | Denne funktion påvirker pasform, strømning, lastoverførsel, fremstillelighed eller efterfølgende montering. | Gennemgå kernestrategi, formåbning, lokal vægtykkelse og rengøringsverificering for interne eller skærende funktioner. |

En projektspecifik rute oprettes efter gennemgang af geometri, legering, tolerancer, volumen og valideringskrav.
Kilde-side procesreferencer
Procesomfang
Investeringstøbning og CNC-bearbejdning beskrives som den kernebaserede fremstillingsmetode. Varmebehandling, belægning, polering, balancering, trykprøvning, radiografisk prøvning, PPAP eller andre særlige processer skal angives som projekt-specifikke, medmindre deres omfang er bekræftet.
Honyang Cast understøtter tegningsbaseret udvikling af manifold-køleplader og relaterede investeringsstøbte komponenter fra fremstillelighedsanalyse til godkendelse af prøveemner og gentagen produktion.
| Ansøgningskrav | Produktionsværdi |
|---|---|
| Tegningsdefineret pasform og funktion | En delspecifik DFM- og inspektionsplan forbinder støbningens geometri med den faktiske monterings- og driftskrav. |
| Integreret kompleks geometri | Investeringstøbning kan konsolidere funktioner og reducere fremstilling eller unødigt materialefratagning, hvor det godkendte design understøtter det. |
| Genbrugelige kritiske grænseflader | Kontrollerede referencepunkter, bearbejdning og inspektionsstøtte sikrer konsekvent montage af funktionelle overflader og sammenpassende dele. |
| Materiale- og proces-sporelighed | Aftalte materiale- og inspektionsdokumenter udgør bevis for overensstemmelse med tegningen og kvalitetsplanen. |
| Produktspecifik værdi | Konsolider kølevæskefordeling; Understøt gentagelige tætningsgrænseflader; Reducer kompleksiteten i montering af flerdelskomponenter |
Designinput, der kræves fra kunden
SEND DIN TEKNISKE TEGNING TIL EN FREMSTILLINGSANALYSE
Upload tegningen og 3D-modellen for din manifold-køleplade sammen med materiale, mængde, driftsbetingelser og inspektionskrav. Vores team vil gennemgå støberute, bearbejdningsomfang og kvalitetsplan før prisopgivelse.

Ledende producent specialiseret i præcisionsstøbning ved investeringsstøbning og CNC-bearbejdning af højtydende stålkompontenter til kritiske industrielle anvendelser.
 EN