Parametras / procesas |
Techninės charakteristikos ir svarbiausios techninės ypatybės |
Kliento nauda / vertė |
Medžiaga |
316L klasės nerūdijantis plienas (CF3M / 1.4404 ultražemo anglies kiekio) |
Užtikrina nepaprastą atsparumą įtrūkimams ir mikrokorozijai, garantuodamas nulinę skysčių užterštumą ar aušinimo skysčio degradaciją ilgalaikiuose duomenų centrų eksploatavimo laikotarpiu. |
Taikymo scenarijus |
Kompiuterių skaičiavimo centro aušinimo sistema / dirbtinio intelekto serverių skysčių tinklai / skysčių aušinimo kontūrai |
Specialiai sukurtas valdyti šaltinio vandens ar dielektrinio skysčio paskirstymą didelės tankumo HPC (auštinio našumo skaičiavimų) infrastruktūrose. |
Vieneto svoris |
4,09 kg (didelio masto tikslusis rėmas) |
Stiprus, struktūriškai optimizuotas korpusas, sukurtas išlaikyti nuolatinį sistemos slėgį ir sudėtingus hidraulinius reiškinius. |
Šiluminis projektavimas |
Daugiapunktė įleidimo sistema daugelio karštos vietos apsaugai |
Inžinerinis lietimo kanalų balansavimas neutralizuoja šiluminį koncentravimąsi storesniuose jungtyse, užtikrindamas 100 % kištukinį liejimą be susitraukimo ertmių. |
Formos kontrolė |
Patentuota po liejimo įrankių sistema formos taisymui |
Neutralizuoja 316L lydinių natūralų kietėjimo deformavimąsi, užtikrindama tikslų matmenų išlaikymą beproblemėms antrinėms operacijoms. |
Apdirbimo paruošimas |
Suprojektuota daugeliui apdirbimo vietų |
Puiki matmenų stabilumas leidžia tiksliai vykdyti CNC frezavimą, gijavimą ir gręžimą dešimtims sąveikaujančių paviršių. |
Strypavimo tolerancija |
ISO 8062 (GB/T6414) CT6 klasė |
Aukštos kokybės beveik galutinės formos tikslumas supaprastina automatinio apdirbimo įrenginių nustatymą ir sumažina medžiagų š waste. |
Duomenų centrų nuotėkiai gali sukelti katastrofišką įrangos sunaikinimą; todėl mūsų tikrinimo protokolai reikalauja struktūrinio tobulumo:
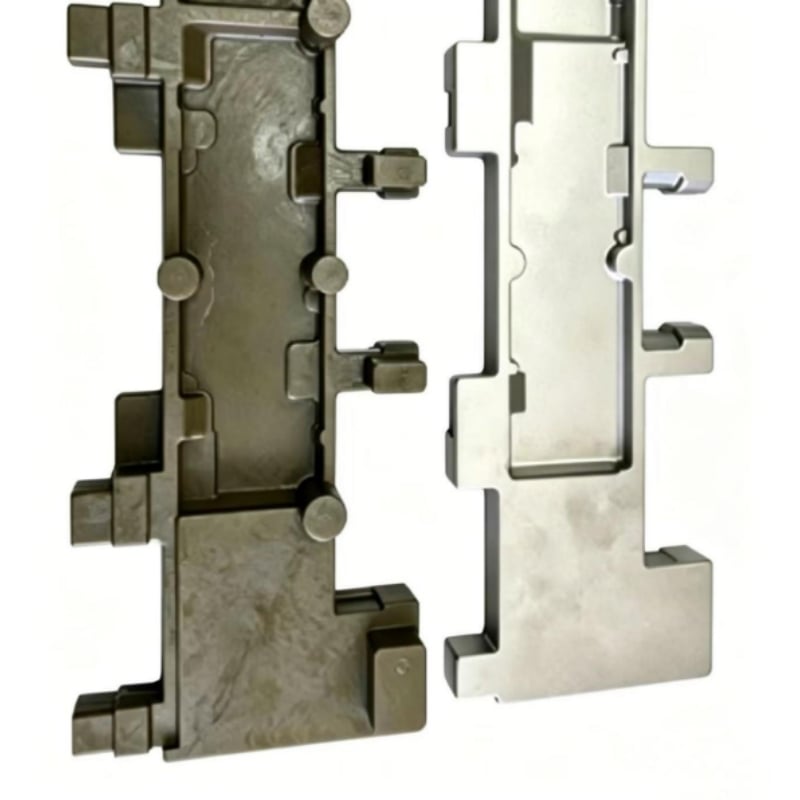
Ši kolektorinė aušinimo plokštė pateikta kaip tipinė specialiai pagaminta detalė kompiuterių centrų aušinimo sistemoms; dirbtinio intelekto serverių skysčių tinklams; skystojo aušinimo kontūrams; vėsinamojo vandens ar dielektrinės skystosios medžiagos paskirstymui. Honyang Cast tokius pat gamina remdamasis klientų brėžiniais, o ne siūlydama standartinį katalogo variantą.
Gamybos planas turi susieti detalės veikimo geometriją – daugiaukščių jungčių struktūrą; daugybę apdirbimo vietų; kelis storų jungčių karštųjų taškų – su formavimo įrankiais, investiciniu liejimu, apdirbimu ir tikrinamu matavimu reikalavimais. Galutiniai matmenys, sąsajos ir priėmimo kriterijai patvirtinami per brėžinių peržiūrą.
PROJEKTO SPECIFINĖ PATEIKIMAS
Medžiagos rūšis, matmenys, nuokrypių zonos, apdirbimo priedai, paviršiaus būklė, eksploatacijos reikalavimai ir tikrinimo įrašai patvirtinami po užsakovo 2D braižymo, 3D modelio ir projekto specifikacijos peržiūros.
Parametrų rinkinys parenkamas remiantis šios komponentės funkcija. Nežinomos vertės lieka braižyme kontroliuojamos ir negali būti pakeistos bendrais katalogo duomenimis.
| Inžinerinė detalė | Nuoroda / Specialus reikalavimas | Patvirtinimo pagrindas |
|---|---|---|
| Medžiagos rūšis | 316L klasės nerūdijantis plienas (CF3M / 1.4404 ultržemo anglies kiekio) | Patvirtinti taikomą standartą ir cheminės sudėties reikalavimus. |
| Detalės masė | 4,09 kg | Patvirtinti tikslinę masę ir leistiną nuokrypį, kai tai aktualu. |
| Funkcinė geometrija | Daugiaušakė konstrukcija; Daug apdirbimo vietų; Kelios storų jungčių karštosios vietos | Nustatyti brėžinyje nurodytus orientyrus ir funkcijai esminius elementus. |
| Liejimo / technologijos nuoroda | Daugiavartų sistema keliose karštomis vietose; Po liejimo formos taisymo įrankiai; CNC frezavimas, įpjovimas ir išgręžimas; ISO 8062 (GB/T6414) CT6 liejimo tikslumo klasė | Nurodyti, kurie žingsniai taikomi pasiūlytajam gamybos maršrutui. |
| Matmenys ir leistinės nuokrypos | Nurodyti remiantis kliento brėžiniu. | Atskirai nustatyti liejimo tikslumą nuo apdirbtų matmenų ir geometrinės tikslumo reikalavimų (GD&T). |
| Eksploatacijos sąlygos | Klientas nurodo atskirai. | Pateikti aplinkos terpę, apkrovą, temperatūrą, slėgį, greitį ar higienos reikalavimus, kai tai taikytina. |
| Rekomenduojami papildomi laukai | Prievadų išdėstymo schema; Sriegių standartai; Slėgio klasė; Nuotėkio bandymo reikalavimai; Plokštumumas; Sandarinamosios paviršiaus apdaila; Aušinimo skysčio tipas | Užpildykite prieš skelbdami skaitmenines charakteristikas ar kainodamos gamybos. |
| Konstrukcinė savybė | Kodėl tai svarbu | Gamybos atsakas |
|---|---|---|
| Daugiaušakė konstrukcija | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Peržiūrėkite šerdies strategiją, ertmės prieigą, vietinį sienelės storį ir vidinių ar susikertančių elementų švarumo patvirtinimą. |
| Daug apdirbimo vietų | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Peržiūrėkite šerdies strategiją, ertmės prieigą, vietinį sienelės storį ir vidinių ar susikertančių elementų švarumo patvirtinimą. |
| Kelios storų jungčių karštosios vietos | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Peržiūrėkite šerdies strategiją, ertmės prieigą, vietinį sienelės storį ir vidinių ar susikertančių elementų švarumo patvirtinimą. |

Po geometrijos, lydinio, nuokrypių, kiekio ir patvirtinimo reikalavimų peržiūros nustatoma projektui būdinga maršruto tvarka.
Šaltinio puslapio proceso nuorodos
Proceso apimtis
Investicinis liejimas ir CNC apdirbimas nurodyti kaip pagrindiniai gamybos būdai. Šiluminis apdorojimas, dengimas, šlifavimas, balansavimas, slėgio bandymai, rentgeno tyrimai, PPAP ar kiti specialūs procesai turi būti nurodyti kaip projektui specifiški, nebent jų apimtis jau patvirtinta.
„Honyang Cast“ palaiko brėžinių pagrindu kuriamą daugiafunkcinės aušinimo plokštės ir susijusių investicinio liejimo detalių kūrimą – nuo gamybos galimybės vertinimo iki pavyzdžių patvirtinimo ir pakartotinės gamybos.
| Aplikacijos reikalavimas | Gamybos vertė |
|---|---|
| Brėžinyje nustatyta tiksli pritaikymo ir veikimo atitiktis | Detalei specifinis DFM ir tikrinimo planas sieja liejinio geometriją su faktiniais surinkimo ir eksploatacijos reikalavimais. |
| Integruota sudėtinga geometrija | Investicinis liejimas gali sujungti funkcijas ir sumažinti montavimą arba perteklinį medžiagos pašalinimą, kai patvirtintas projektas tai leidžia. |
| Kartotini kritiniai sąsajos | Kontroliuojami orientyrų taškai, apdirbimas ir tikrinimas užtikrina funkcionalių paviršių ir sujungiamų elementų nuoseklią surinkimą. |
| Medžiagos ir gamybos proceso sekamosios duomenys | Sutvarkyti medžiagos ir tikrinimo įrašai pateikia įrodymus, atitinkančius brėžinį ir kokybės planą. |
| Gaminio specifinė vertė | Suvesti aušinimo skysčio padavimą; Užtikrinti pakartotinai naudojamus sandarinimo sąsajos elementus; Sumažinti daugiadalių surinkimų sudėtingumą |
Kliento privalomi projektavimo įvesties duomenys
SIŲSKITE BRĖŽINĮ GAMYBOS TINKAMUMO ĮVERTINIMUI
Įkelkite savo daugiafunkcinės aušinimo plokštės brėžinį ir 3D modelį kartu su medžiaga, kiekiu, eksploatacijos sąlygomis ir kontrolės reikalavimais. Mūsų komanda peržiūrės liejimo procesą, apdirbimo apimtį ir kokybės planą prieš pateikdama pasiūlymą.

Gaminančių įmonių lyderis, specializuojantis tiksliajame liejime pagal šabloną ir CNC apdirbime aukštos našumo plieno detalių kritinėms pramoninėms programoms.
 EN