Parameter / Process |
Specifikation och tekniska framsteg |
Kundfördelar / Värde |
Material |
Grov 316L rostfritt stål (CF3M / 1.4404 ultra-lågkolhaltigt) |
Ger överlägsen motstånd mot punktkorrosion och mikrokorrosion, vilket garanterar noll vätskekontaminering eller kylmediedegradation under datacenters långa livslängd. |
Användningsscenario |
Kylsystem för datorberäkningscenter / AI-servervätskenätverk / vätskekylcykler |
Särskilt utvecklat för att hantera kylvatten- eller dielektrisk vätskefördelning i högdensitets-HPC-infrastrukturer (High-Performance Computing). |
Enhetsvikt |
4,09 kg (stor-skala precisionramverk) |
Ett robust, strukturellt optimerat chassi som är byggt för att klara pågående systemtryck och komplexa hydrauliska dynamik. |
Termiska konstruktioner |
Flervägsstödsystem för försvar mot flera varma punkter |
Utformade spröttbalanser motverkar termiska koncentrationer vid tjocka fogar, vilket garanterar en 100 % solid gjutning utan krympningshål. |
Formkontroll |
Egenutvecklad verktygsbehandling efter gjutning för formkorrigering |
Neutraliserar den naturliga deformationen vid stelnning hos legeringar av 316L och säkerställer kritiska mått för sömlösa sekundära bearbetningsoperationer. |
Förberedelse för maskinbearbetning |
Utformad för flera maskinbearbetningsplatser |
Perfekt dimensionsstabilitet möjliggör exakt CNC-fräsning, gängning och borrning på dussintals anslutande ytor. |
Gjuttolerans |
ISO 8062 (GB/T6414) CT6-klass |
Överlägsen nästan färdigform-noggrannhet förenklar omedelbar installation av automatiserade maskinbearbetningsfixturer och minimerar materialspill. |
Läckor i datacenter kan leda till katastrofala skador på hårdvara; därför kräver våra inspektionsprotokoll strukturell perfektion:
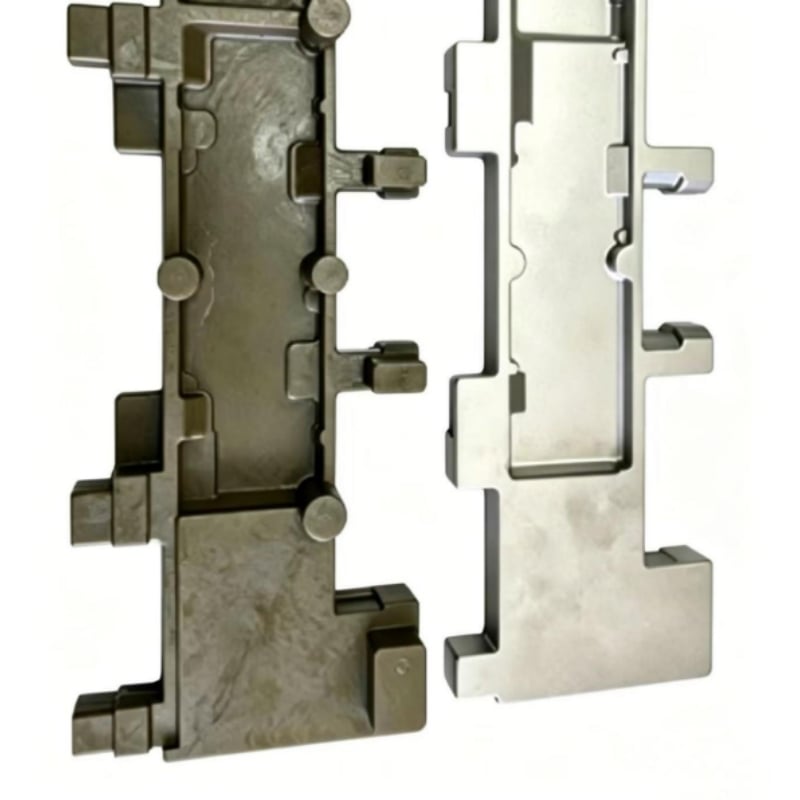
Denna manifoldkylplatta presenteras som en representativ anpassad komponent för kylsystem i datorcentrum; AI-serverns vätskenätverk; vätskekylslöpar; distribution av kyld vatten eller dielektrisk vätska. Honyang Cast utvecklar liknande delar från kundens ritningar snarare än att erbjuda fasta katalogspecifikationer.
Tillverkningsplanen måste koppla samman komponentens funktionsgeometri – flerportramverk; många bearbetningsplatser; flera tjocka fogar med hög temperatur – med verktyg, investeringsgjutning, bearbetning och mätbara inspektionskrav. Slutliga mått, gränssnitt och godkännandekriterier fastställs under ritningsgranskningen.
PROJEKTSPECIFIK LEVERANS
Materialklass, mått, toleransområden, bearbetningstillägg, ytkondition, driftkrav och kontrollprotokoll fastställs efter granskning av kundens 2D-ritning, 3D-modell och projektspecifikation.
Parameteruppsättningen väljs ut för denna komponents funktion. Okända värden förblir ritningsstyrda och får inte ersättas med generiska katalogdata.
| Konstruktionsobjekt | Referens / anpassat krav | Verifieringsgrund |
|---|---|---|
| Materialklass | Kvalitet 316L rostfritt stål (CF3M / 1.4404 extremt låg kolhalt) | Bekräfta den styrande standarden och kraven på kemisk sammansättning. |
| Delens vikt | 4,09 kg | Bekräfta målvikt och tillåten avvikelse vid relevans. |
| Funktionell geometri | Flertalsanslutningsramverk; Många bearbetningsplatser; Flera varma punkter med tjocka fogar | Identifiera ritningsreferensytor och funktionellt kritiska egenskaper. |
| Gjutning / processreferens | Flervägsformgivningssystem för flera varma punkter; Verktyg för formkorrigering efter gjutning; CNC-fräsning, gängning och borrning i förberedelsefasen; gjutningsnoggrannhet ISO 8062 (GB/T6414) CT6 | Bekräfta vilka steg som gäller för den citierade produktionsvägen. |
| Mått och toleranser | Ska bekräftas från kundens ritning. | Definiera gjutningsnoggrannhet separat från bearbetade mått och GD&T. |
| Användningsvillkor | Ska specificeras av kunden. | Ange medium, belastning, temperatur, tryck, hastighet eller hygienkrav vid behov. |
| Rekommenderade ytterligare fält | Anslutningsplan; gängstandarder; tryckklass; läcktestkrav; planhet; tätytafinish; kylmedelstyp | Slutför innan siffror publiceras eller produktionscitat ges. |
| Strukturell funktion | Varför det är viktigt | Tillverkningsrespons |
|---|---|---|
| Flertalsanslutningsramverk | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Granska kärnstrategi, formhålsåtkomst, lokal väggtjocklek och rengöringsverifiering för interna eller skärande funktioner. |
| Många bearbetningsplatser | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Granska kärnstrategi, formhålsåtkomst, lokal väggtjocklek och rengöringsverifiering för interna eller skärande funktioner. |
| Flera varma punkter med tjocka fogar | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Granska kärnstrategi, formhålsåtkomst, lokal väggtjocklek och rengöringsverifiering för interna eller skärande funktioner. |

En projektspecifik väg fastställs efter granskning av geometri, legering, toleranser, volym och valideringskrav.
Referenser till processen på källsidan
Processomfång
Investeringsskastning och CNC-bearbetning beskrivs som den kärnprocess som används. Värmebehandling, beläggning, polering, balansering, tryckprovning, radiografisk provning, PPAP eller andra särskilda processer måste anges som projekt-specifika om deras omfattning inte är bekräftad.
Honyang Cast stödjer utveckling av manifolds kylningsplatta och relaterade investeringsgjutna komponenter baserat på ritningar, från tillverkningsbarhetsgranskning genom provgodkännande till upprepad produktion.
| Ansökningskrav | Tillverkningsvärde |
|---|---|
| Ritningsdefinierad passning och funktion | En delspecifik DFM- och inspektionsplan kopplar gjutgeometri till den faktiska monterings- och driftförutsättningen. |
| Integrerad komplex geometri | Investeringssprutgjutning kan sammanfoga funktioner och minska konstruktion eller överdriven materialborttagning där den godkända designen stödjer detta. |
| Återanvändbara kritiska gränssnitt | Kontrollerade referensytor, bearbetning och kontrollstöd för konsekvent montering av funktionella ytor och sammanfogande detaljer. |
| Spårbarhet av material och processer | Överenskomna material- och kontrolluppgifter utgör bevis mot ritningen och kvalitetsplanen. |
| Produktspecifik värde | Konsolidera kylmedelsfördelning; Stödja återkommande tätningsgränssnitt; Minska komplexiteten i montering av flera delar |
Designindata som krävs från kunden
SKICKA DIN RITNING FÖR EN TILLVERKNINGSBARHETSGRANSKNING
Ladda upp ritningen och 3D-modellen för din manifolds kylningsplatta tillsammans med material, kvantitet, driftförhållanden och kontrollkrav. Vårt team granskar gjutmetoden, bearbetningsomfattningen och kvalitetsplanen innan offert.

Ledande tillverkare som specialiserar sig på precisionssprutgjutning och CNC-bearbetning av högpresterande stålkompontenter för kritiska industriella applikationer.
 EN