Parametri / Procesi |
Specifikimet dhe Punktet Kryesore Teknike |
Benefitet për Klientin / Vlera |
Materiali |
Stilja 316L e çelikut të pakorrozueshëm (CF3M / 1.4404 me karbon ultra-të ulët) |
Ofron rezistencë të papërlyeshme kundër korrozionit të pikave dhe mikrokorrozionit, duke garantuar mospaçimin e lëngjeve ose degradimin e ajrosësit gjatë jetëgjatësisë së qendrave të të dhënave. |
Larg Skenariu |
Sistemi i ftohjes së Qendrës së Kompjuterizimit / Rrjetet e Lëngjeve për Serverët AI / Unazat e Ftohjes së Lëngjeve |
I projektuar specifikisht për menaxhimin e shpërndarjes së ujit të ftohtë ose të lëngjeve dielektrike në infrastrukturat e HPC (Computing me Performancë të Lartë) me dendësi të lartë. |
Pesha e Njësisë |
4,09 kg (Korniza e Madhe e Saktësisë) |
Një kornizë e fortë dhe strukturore, optimizuar për të mbajtur presionin e vazhdueshëm të sistemit dhe dinamikën hidraulike komplekse. |
Dizajni termik |
Sistemi i Shumë-Gatave për Mbrojtjen kundër Shumë-Pikave të Nxehta |
Balancat e projektuara të rrjedhës anulojnë koncentrimet termike në nyjet e trasha, duke garantuar një hedhje 100% të ngurtë pa boshllëqe shkurimi. |
Kontrolli i Formës |
Mjeti i Përpunimit Pas Kastimit me Të Drejta Pronësore për Korrigjimin e Formës |
Neutralizon deformimin natyror të ngurtësimit të ligaturave 316L, duke siguruar dimensionet kritike për operacione sekondare të papërcjellshme. |
Përgatitja për Përpunim Mekanik |
I dizajnuar për shumë vendndodhje përpunimi me makinë |
Stabiliteti perfekt dimensional lejon freskim të saktë CNC, thithje dhe gërmim në dhjetëra sipërfaqe të bashkëveprimit. |
Toleranca e kastimit |
Grada CT6 sipas ISO 8062 (GB/T6414) |
Saktësia superiore afër-formës së neto thjeshton vendosjen e menjëhershme të pajisjeve të automatizuara për përpunim me makinë dhe kufizon humbjen e materialeve. |
Shpërthimet në qendrat e të dhënave mund të çojnë në shkatërrim katastrofik të harduerit; prandaj, protokollet tona të inspektimit zbatohen me rigor për perfeksion struktural:
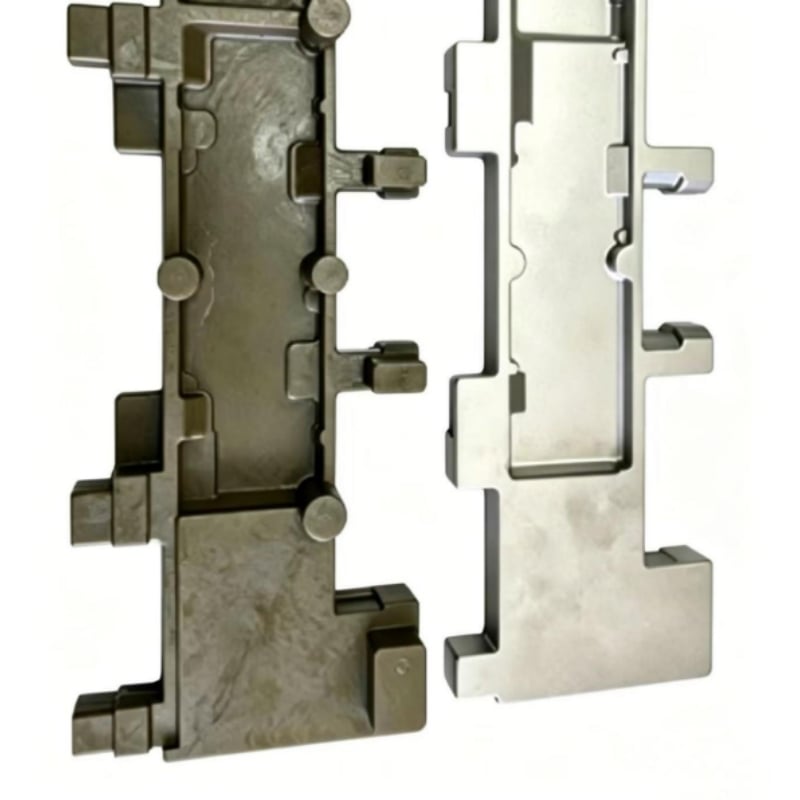
Kjo plakë e ftohjes së kolektorit paraqitet si një komponent i prodhuar personalizuar për qendrat e kompjuterizimit për ftohje; rrjetet e serverëve AI; unazat e ftohjes me lëng; shpërndarja e ujit të ftohtë ose të lëngut dielektrik. Honyang Cast zhvillon pjesë të ngjashme nga vizatimet e klientëve, jo duke ofruar specifikime të fiksuara në katalog.
Plani i prodhimit duhet të lidhë gjeometrinë funksionale të pjesës – struktura me shumë porto; vendet e shumta të përpunimit; pikat e nxehta me nyje të trasha – me kërkesat për veglat, kastimin me investim, përpunimin dhe inspektimin matës. Dimensionet përfundimtare, ndërfaqet dhe kriteret e pranimit konfirmohen gjatë revizionit të vizatimeve.
FURNIZIM I VEÇANTË PËR PROJEKT
Grada e materialit, dimensionet, zonat e tolerancave, leja e punimit me makina, gjendja e sipërfaqes, kërkesat e funksionimit dhe regjistrimet e inspektimit konfirmohen pas shqyrtimit të vizatimit 2D, modelit 3D dhe specifikimit të projektit nga klienti.
Bashkësia e parametrave është e zgjedhur për funksionin e kësaj komponente. Vlerat e panjohura mbeten të kontrolluara nga vizatimi dhe nuk duhet të zëvendësohen me të dhëna të përgjithshme nga katalogu.
| Artikull Inxhinierik | Referenca / Kërkesa e Personalizuar | Baza e Verifikimit |
|---|---|---|
| Shkalla e materialit | Çelik mehri i përzier me rust (316L) i shkëlqyer (CF3M / 1.4404 me karbon ultra-të ulët) | Konfirmo standardin drejtues dhe kërkesat për kiminë. |
| Peshë pjesëje | 4,09 kg | Konfirmo peshën e synuar dhe variacionin e lejuar kur është e rëndësishme. |
| Gjeometria funksionale | Strukturë me shumë port; Shumë vende për përpunim me makina; Shumë pika të nxehta në lidhje të trasha | Identifiko referencat e vizatimit dhe veçoritë kritike për funksionimin. |
| Referenca e kastimit / procesit | Sistem me shumë portat për shumë pika të nxehta; Mjete për korrigjimin e formës pas kastimit; Përpunim me makinë CNC, thithje dhe gërryesje; Tolerancë kastimi ISO 8062 (GB/T6414) CT6 | Konfirmo cilat hapa aplikohen në rrugën e prodhimit të ofruar. |
| Dimensionet dhe Tolerancat | Do të konfirmohet nga vizatimi i klientit. | Përcakto tolerancën e kastimit veçmas nga dimensionet e përpunuara dhe GD&T. |
| Kushte Operative | Do të specifikohet nga klienti. | Siguro mediun, ngarkesë, temperaturë, shtypje, shpejtësi ose kërkesa higjenike sipas rastit. |
| Fushat shtesë të rekomanduara | Harta e portave; Standardet e filetit; Klasifikimi i shtypjes; Kërkesat për testin e rrjedhjes; Rrafshësia; Përfundimi i sipërfaqes së hermetizimit; Lloji i ngrohësit | Përfundoni para se të publikoni deklaratat numerike ose të ofroni çmimet për prodhimin. |
| Karakteristika strukturore | Pse është e rëndësishme | Përgjigja e prodhimit |
|---|---|---|
| Strukturë me shumë port | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Rishikoni strategjinë e bërthamës, qasjen në kavitet, trashësinë lokale të murit dhe verifikimin e pastërtisë për veçoritë e brendshme ose ato që priten. |
| Shumë vende për përpunim me makina | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Rishikoni strategjinë e bërthamës, qasjen në kavitet, trashësinë lokale të murit dhe verifikimin e pastërtisë për veçoritë e brendshme ose ato që priten. |
| Shumë pika të nxehta në lidhje të trasha | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Rishikoni strategjinë e bërthamës, qasjen në kavitet, trashësinë lokale të murit dhe verifikimin e pastërtisë për veçoritë e brendshme ose ato që priten. |

Një rrugë specifike për projektin përcaktohet pas shqyrtimit të gjeometrisë, ligaturës, tolerancave, volumit dhe kërkesave të verifikimit.
Referencat e Procesit të Faqes Burim
HAPSIRA E PROCESIT
Kastimi me investim dhe makinimi CNC përshkruhen si rruga kryesore. Traktimi termik, mbulimi, polirimi, balancimi, testimi i shtypjes, testimi radiografik, PPAP ose procese të tjera speciale duhet të tregohen si specifike për projektin, përveç nëse hapsira e tyre është e konfirmuar.
Honyang Cast mbështet zhvillimin e pllakave të ftohjes së manifoldit dhe komponentëve të lidhur të kastuar me investim, bazuar në vizatime, nga vlerësimi i mundësisë së prodhimit deri te miratimi i mostrave dhe prodhimi i përsëritur.
| Kërkesa e aplikacionit | Vlera e Prodhimit |
|---|---|
| Përputhja dhe funksioni të përcaktuar nga vizatimi | Një plan i veçantë për secilën pjesë DFM dhe kontroll lidh gjeometrinë e kastimit me kërkesat reale të montimit dhe të punës. |
| Gjeometri komplekse e integruar | Kastimi me investim mund të konsolidojë karakteristikat dhe të zvogëlojë fabrikimin ose heqjen e tepërt të materialeve ku dizajni i miratuar e lejon këtë. |
| Interfaçet kritike të përsëritshme | Datume të kontrolluara, përpunim me makinë dhe inspektim që mbështesin montimin e përsëritshëm të sipërfaqeve funksionale dhe të karakteristikave të bashkëngjitshme. |
| Ecuri e materialit dhe e procesit | Regjistrimet e materialit dhe të inspektimit të pajtuar sigurojnë provë kundrejt vizatimit dhe planit të cilësisë. |
| Vlera specifike për produktin | Konsolidoni shpërndarjen e lëngut ftohës; Mbështesni ndërfaqet e mbylljes të përsëritshme; Zvogëloni kompleksitetin e montimit të shumë pjesëve |
Hyrjet e Dizajnit të Kërkuara nga Klienti
DËRGO NJË SKICË PËR NJË SHQYRTIM TË MUNDËSISË SË PRODHIMIT
Ngarkoni vizatimin dhe modelin 3D për pllakën tuaj të ftohjes së manifoldit së bashku me materialin, sasinë, kushtet e punës dhe kërkesat e kontrollit. Ekipi ynë do të vlerësojë rrugën e kastimit, shtrirjen e punimeve me makina dhe planin e cilësisë para ofertës.

Prodhues i udhëheqës i specializuar në hedhje me saktësi të lartë me investim dhe përpunim CNC të komponentëve të çelikut me performancë të lartë për aplikime industriale kritike.
 EN