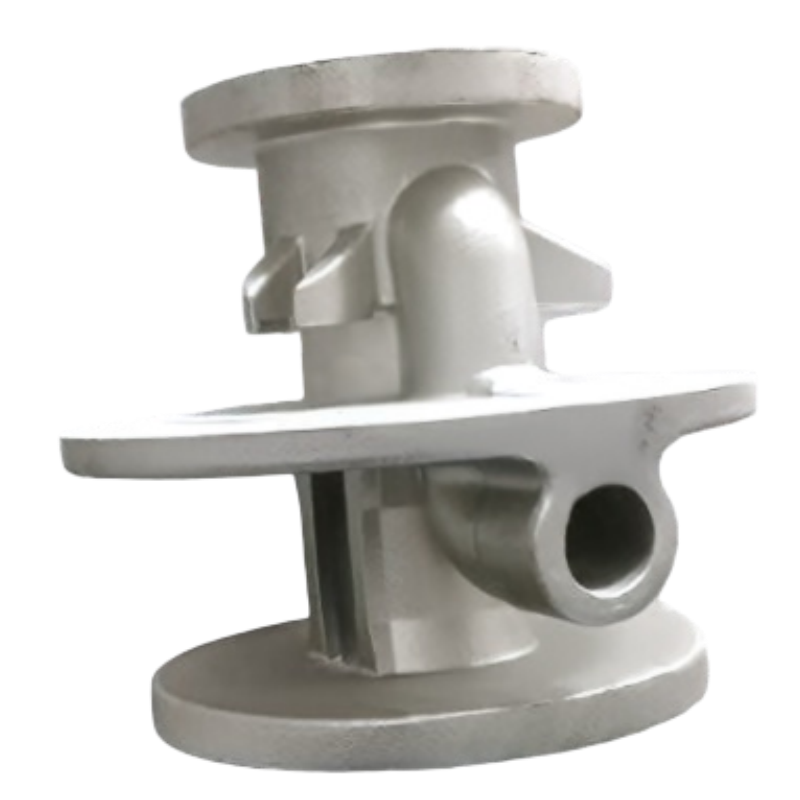
| พารามิเตอร์ | ข้อกำหนด | ข้อได้เปรียบ/มูลค่า |
| วัสดุ | สแตนเลสสตีลเกรด 304 (เทียบเท่า CF8 / 1.4301) | ให้ความต้านทานการกัดกร่อนที่ยอดเยี่ยม ความเสถียรทางความร้อน และความทนทานในระยะยาวในสภาพแวดล้อมอุตสาหกรรมที่รุนแรง |
| น้ำหนักหน่วย | 3.35 กิโลกรัม | การกระจายวัสดุอย่างเหมาะสมเพื่อความมั่นคงในการใช้งานหนักในอุตสาหกรรม |
| กระบวนการผลิต | การหล่อแบบลงแม่พิมพ์ (Lost Wax) ร่วมกับเทคโนโลยีแกนเซรามิก | ทำให้สามารถสร้างช่องทางภายในที่ซับซ้อนมากและผนังด้านในเรียบเนียน เพื่อการไหลของของไหลหรืออากาศอย่างมีประสิทธิภาพสูงสุด |
| ความอนุญาตด้านขนาด | มาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 | การหล่อที่มีความแม่นยำสูงช่วยลดความจำเป็นในการกลึงขั้นที่สองอย่างกว้างขวาง จึงประหยัดทั้งเวลาและต้นทุน |
| ความแน่นสนิทของอากาศ / การทดสอบความดัน | การทดสอบความดันอากาศที่ 7.0 เมกะพาสคาล (ตรวจสอบทุกชิ้น) | รับประกันความสมบูรณ์ของโครงสร้างอย่างสมบูรณ์แบบ และไม่มีการรั่วซึมใดๆ ภายใต้การใช้งานที่มีความดันสูงสุด |
ตัวจ่ายน้ำชิ้นนี้เป็นตัวอย่างชิ้นส่วนที่ผลิตตามความต้องการเฉพาะสำหรับระบบระบายความร้อนในอุตสาหกรรมและเครื่องแลกเปลี่ยนความร้อน อุปกรณ์สำหรับกระบวนการเคมี หน่วยควบคุมของไหล และตัวเรือนวาล์วแรงดันสูง รวมถึงระบบจัดการความร้อนสำหรับการผลิตพลังงานและการผลิตพลังงานหมุนเวียน Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันจากแบบแปลนของลูกค้า แทนที่จะมีข้อกำหนดแบบคงที่ในแคตตาล็อก
แผนการผลิตต้องเชื่อมโยงเรขาคณิตเชิงหน้าที่ของชิ้นส่วน—โครงสร้างภายในแบบหลายช่องทางที่ซับซ้อน; ช่องผ่านภายในที่มีความละเอียดอ่อนและผนังภายในที่เรียบเนียน; พื้นผิวสำหรับการประกอบที่สำคัญ ซึ่งเตรียมไว้สำหรับการกลึงด้วยเครื่อง CNC ขั้นที่สอง—เข้ากับข้อกำหนดด้านแม่พิมพ์ การหล่อแบบลงทราย (investment casting) การกลึง และการตรวจสอบที่วัดค่าได้ ขนาดสุดท้าย จุดเชื่อมต่อ และเกณฑ์การรับรองจะได้รับการยืนยันระหว่างการทบทวนแบบแปลน
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | สแตนเลสสตีลเกรด 304 (เทียบเท่า CF8 / 1.4301) | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | 3.35 กิโลกรัม | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | โครงสร้างภายในแบบหลายช่องทางที่ซับซ้อน ช่องทางภายในที่ละเอียดอ่อนและผนังภายในเรียบเนียน พื้นผิวที่ใช้ในการประกอบกันอย่างแม่นยำ พร้อมสำหรับการกลึงด้วยเครื่อง CNC ขั้นที่สอง | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | การหล่อด้วยวิธี investment casting (lost wax) เทคโนโลยีแกนเซรามิก ความคลาดเคลื่อนเชิงมิติตามมาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 การกลึงเพิ่มเติมด้วยเครื่อง CNC ที่อ้างอิงตามขั้นตอนนี้ | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | แบบร่างลูกค้า/ฉบับปรับปรุง; เกรดวัสดุ; น้ำหนักต่อหน่วย; แผนผังพอร์ต; มิติภายนอก; ข้อกำหนดของช่องทาง; ความคลาดเคลื่อนของการหล่อ; จุดอ้างอิงสำหรับการกลึง; ขั้นตอนการทดสอบด้วยอากาศ; บันทึกการตรวจสอบ | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| โครงสร้างภายในที่ซับซ้อนและมีหลายช่องทาง | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |
| ช่องทางภายในที่ซับซ้อนและผนังภายในเรียบเนียน | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |
| พื้นผิวที่ใช้ในการต่อกันอย่างสำคัญ ซึ่งเตรียมไว้สำหรับการกลึงด้วยเครื่อง CNC ขั้นที่สอง | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
บริษัท Honyang Cast สนับสนุนการพัฒนาชิ้นส่วนตัวแจกจ่ายน้ำและชิ้นส่วนที่ผลิตด้วยการหล่อแบบลงแม่พิมพ์ด้วยขี้ผึ้งที่เกี่ยวข้อง โดยอ้างอิงจากแบบแปลน ตั้งแต่ขั้นตอนการทบทวนความสามารถในการผลิต จนถึงการอนุมัติตัวอย่าง และการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | แสดงความสามารถของแกนเซรามิกสำหรับการเดินสายแบบบูรณาการในส่วนประกอบที่ใช้ในการระบายความร้อนแบบกำหนดเอง การแลกเปลี่ยนความร้อน และการจัดการของไหลในอุตสาหกรรม |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบร่างและโมเดล 3 มิติของตัวเรือนปั๊ม พร้อมระบุวัสดุ ปริมาณ สภาวะการใช้งาน และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ ขอบเขตการกลึง และแผนคุณภาพก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN