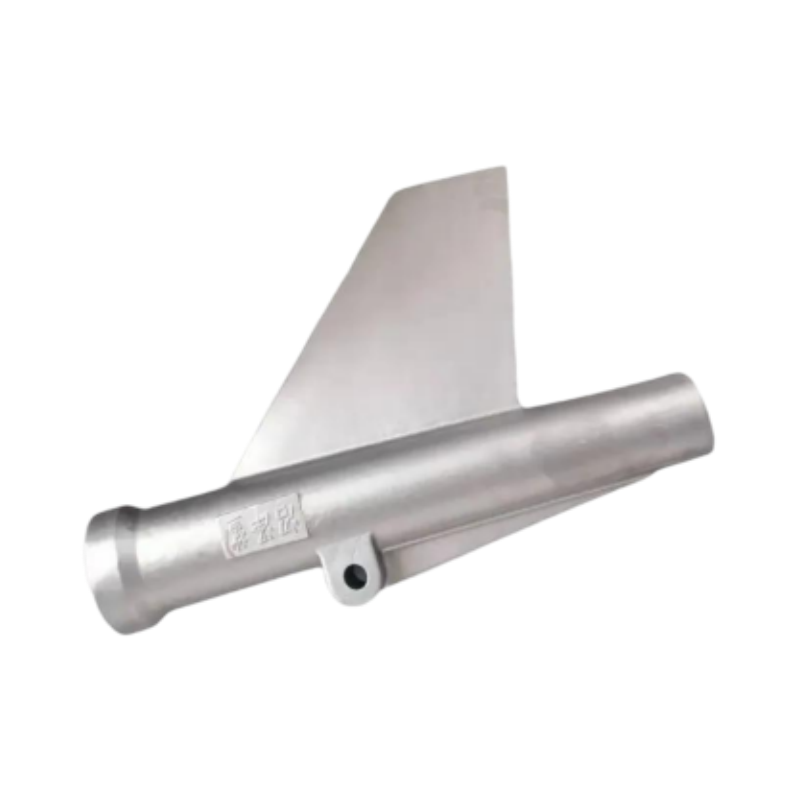
| المعلَّمة / العملية | المواصفات والخصائص الفنية البارزة | فوائد العميل / القيمة |
| المادة | الفولاذ المقاوم للصدأ من الدرجة 316L (مخصص للصناعات البحرية / منخفض الكربون للغاية) | يوفّر حمايةً فائقة المستوى وذات درجة هيكلية ضد التآكل الناتج عن الكلوريدات، والتآكل البيولوجي البحري، وانزياح المياه المالحة. |
| سيناريو التطبيق | بناء السفن / الهندسة البحرية / المنصات والمركبات البحرية الخارجية | تم تصميمه ليتحمل الإجهادات الهيكلية في أعماق البحار والتعرّض القاسي للبيئة البحرية. |
| وزن الوحدة | 31.12 كجم (مقياس استثماري ثقيل) | يُظهر قدرة مصنعنا النادرة والمرموقة على صب القطع الدقيقة ذات الأوزان الضخمة وبكثافة متجانسة. |
| طول المنتج | ملفّ كبير الحجم بطول ٨٠ سم | يتغلّب على العقبة الصناعية المتمثلة في انكماش الأجزاء الطويلة؛ ويضمن عدم حدوث أي تشوه خطي على طول الملفات الطويلة. |
| الميزة الداخلية | تصميم هيكلي بفتحة طويلة متواصلة | تضمن عملية التجويف الداخلية المتقدمة مسارات طويلة مستقيمة ومُحاذاة بدقة لتصريف السوائل أو تمرير المحاور الميكانيكية. |
| تصنيع القشرة الخارجية | عملية الغلاف المعزَّز المعقدة ودورة التشغيل الممتدة | تمنع طبقة الطلاء الرقيق عالي الجودة متعددة الطبقات تشقُّق القالب تحت الضغط الهائل الناتج عن صب ٣١,١٢ كجم من الفولاذ المنصهر. |
| دقة الصب | درجة CT6 وفق معيار ISO 8062 (GB/T6414) | دقة استثنائية تقترب من الشكل النهائي المطلوب لمكوِّن بهذا الحجم الضخم، مما يقلل إلى أدنى حدٍ تكاليف عمليات التصنيع الثانوية باستخدام ماكينات التحكم العددي بالحاسوب (CNC). |
لتلبية المعايير الدولية الخاصة بالسلامة البحرية ومؤسسات التصنيف البحري، خضع هذا الجزء الهيكلي الكبير للتحقق الكامل بضمان خلوه التام من أي عيوب:
تُقدَّم هذه الزعنفة الذيلية الموجهة كمثال تمثيلي لمكوّن مصنّع حسب الطلب في مجال بناء السفن؛ الهندسة البحرية؛ المنصات والمركبات البحرية الخارجية؛ الأجزاء البحرية العامة والأجزاء المرتبطة بالدفة. وتوضّح الأمثلة المذكورة أن شركة هونيانغ كاست تطوّر أجزاءً مشابهة استنادًا إلى رسومات العملاء بدلًا من تقديم مواصفات جاهزة من كتالوج ثابت.
يجب أن يربط خطة التصنيع بين الشكل الوظيفي للمكوّن — وهو هيكل ضخم بطول ٨٠ سم وتصميم هيكلي يتضمّن ثقبًا طوليًّا — وبين متطلبات القوالب، والصب الاستثماري، والمعالجة الآلية، والتفتيش القابل للقياس. وتتمّ المصادقة النهائية على الأبعاد، والواجهات، ومعايير القبول أثناء مراجعة الرسومات.
تزويد مخصص للمشروع
يتم تأكيد درجة المادة، والأبعاد، ومناطق التحمل، وسماكة التشغيل الآلي المسموح بها، وحالة السطح، والمتطلبات التشغيلية، وسجلات التفتيش بعد مراجعة الرسم ثنائي الأبعاد الخاص بالعميل، والنماذج ثلاثية الأبعاد، ومواصفات المشروع.
يتم اختيار مجموعة المعلمات هذه وفقاً للوظيفة التي تقوم بها هذه المكونة. أما القيم غير المعروفة فتبقى خاضعةً للرسم البياني ولا يجوز استبدالها ببيانات عامة من الكتالوجات.
| عنصر هندسي | مرجع / متطلب مخصص | أساس التحقق |
|---|---|---|
| درجة المادة | فولاذ مقاوم للصدأ من الدرجة ٣١٦ل (للبيئة البحرية / منخفض الكربون جدًّا) | تأكيد المعيار الحاكم ومتطلبات التركيب الكيميائي. |
| وزن القطعة | ٣١,١٢ كجم | تأكيد الوزن المستهدف والتغير المسموح به عند الاقتضاء. |
| الهندسة الوظيفية | ملف شخصي بحجم كبير يبلغ طوله ٨٠ سم؛ تصميم هيكلي طويل مع ثقب عابر | تحديد الأسطح المرجعية الموضحة في الرسومات والميزات الحرجة لوظيفة القطعة |
| مرجع الصب / العملية | عملية غلاف متعدد الطبقات مُعزَّزٍ ومعقَّدة مع دورة تمديدية؛ تجويف داخلي؛ تحمل صب وفق المعيار الآيزو ٨٠٦٢ (المعيار الصيني جي بي/تي ٦٤١٤) من الدرجة سِي تي ٦؛ إمكانية اختيار عمليتي التخليل والتسبيك | التحقق من الخطوات التي تنطبق على مسار الإنتاج المذكور في العرض السعري |
| الأبعاد والتسامح | يتم التأكيد بناءً على الرسم المقدَّم من العميل | تحديد تحمل الصب بشكل منفصل عن أبعاد التشغيل الميكانيكي ومواصفات الهندسة الهندسية والهندسة التفاضلية (GD&T) |
| ظروف التشغيل | يحددها العميل | تزويد المتطلبات المتعلقة بالوسيط، أو الحمل، أو درجة الحرارة، أو الضغط، أو السرعة، أو النظافة حسب الاقتضاء |
| الحقول الإضافية الموصى بها | الملف الشخصي الكلي؛ أبعاد المقطع العرضي؛ قطر الثقب العابر؛ الاستقامة؛ المرجعيات الهندسية؛ هامش المعالجة الآلية | أكمل هذا القسم قبل نشر أي مطالبات رقمية أو تحديد أسعار الإنتاج. |
| الميزة الهيكلية | لماذا هذا الأمر مهم | الاستجابة التصنيعية |
|---|---|---|
| ملف شخصي بحجم كبير يبلغ طوله ٨٠ سم | تؤثر هذه الميزة على الدقة في التركيب، وانسيابية التدفق، ونقل الأحمال، وسهولة التصنيع أو التجميع اللاحق. | التحكم في هندسة الملف الشخصي، وانتقالات المقطع العرضي، وواجهات المحور أو التثبيت، والميزات المرتبطة بالتوازن وفقًا للرسم المعتمد. |
| تصميم هيكلي طويل مع ثقب عابر | تؤثر هذه الميزة على الدقة في التركيب، وانسيابية التدفق، ونقل الأحمال، وسهولة التصنيع أو التجميع اللاحق. | التحكم في هندسة الملف الشخصي، وانتقالات المقطع العرضي، وواجهات المحور أو التثبيت، والميزات المرتبطة بالتوازن وفقًا للرسم المعتمد. |

يتم إنشاء مسار خاص بالمشروع بعد مراجعة الهندسة والسبائك والتسامح والحجم ومتطلبات التحقق.
مراجع عملية الصفحة المصدر
نطاق العملية
يتم وصف الصب بالقالب الاستثماري والتشغيـل الآلي باستخدام ماكينات التحكم العددي (CNC) باعتبارهما الطريقتين الأساسيتين. أما المعالجة الحرارية، والطلاء، وتلميع السطح، والتوازن، واختبار الضغط، والفحص الإشعاعي، وعملية الموافقة على أجزاء الإنتاج الأولي (PPAP)، أو أية عمليات خاصة أخرى، فيجب عرضها على أنها مخصصة لهذا المشروع ما لم يُؤكَّد نطاق تطبيقها.
تدعم شركة هونيانغ كاست التطوير القائم على الرسومات لأجزاء الذيل المُوجَّه والقطع الأخرى المُسبوكة بالاستثمار المرتبطة به، بدءًا من مراجعة إمكانية التصنيع وصولًا إلى اعتماد العينات والإنتاج المتكرر.
| متطلب التطبيق | قيمة التصنيع |
|---|---|
| الملاءمة والوظيفة المحدَّدة في الرسم البياني | خطة تصميم مناسب للتصنيع (DFM) وفحص مخصصة لكل جزء تربط هندسة الصب بالمتطلبات الفعلية للتجميع والتشغيل. |
| هندسة معقدة متكاملة | يمكن لتقنية الصب الاستثماري دمج السمات وتقليل عمليات التصنيع أو إزالة كميات زائدة من المادة، شريطة أن يدعم التصميم المعتمد هذه الميزة. |
| الواجهات الحرجة القابلة للتكرار | المرجعيات الخاضعة للرقابة، والتصنيع والتفتيش الداعمان لتجميع سطوح الوظائف والميزات المتناظرة بشكل متسق. |
| إمكانية تتبع المواد والعمليات | سجلات المواد والتفتيش المتفق عليها تُقدِّم أدلةً تتوافق مع الرسم الفني وخطة الجودة. |
| القيمة الخاصة بالمنتج | الحفاظ على محاذاة تجميع المعدات البحرية؛ وتوفير ممر داخلي طويل متكامل؛ والحد من مخاطر التصحيح والتشغيل الآلي. |
المدخلات التصميمية المطلوبة من العميل
أرسل رسمك الفني لمراجعة قابلية التصنيع.
قم برفع الرسم البياني والنموذج ثلاثي الأبعاد لذيلك المُوجَّه مع تحديد المادة والكمية وظروف التشغيل ومتطلبات الفحص. وسيقوم فريقنا بمراجعة مسار الصب ونطاق التشغيل الآلي وخطة الجودة قبل إعداد عرض السعر.

شركة رائدة متخصصة في صب الاستثمار الدقيق والتصنيع باستخدام الحاسوب (CNC) لمكونات الصلب عالية الأداء للتطبيقات الصناعية الهامة.
 EN