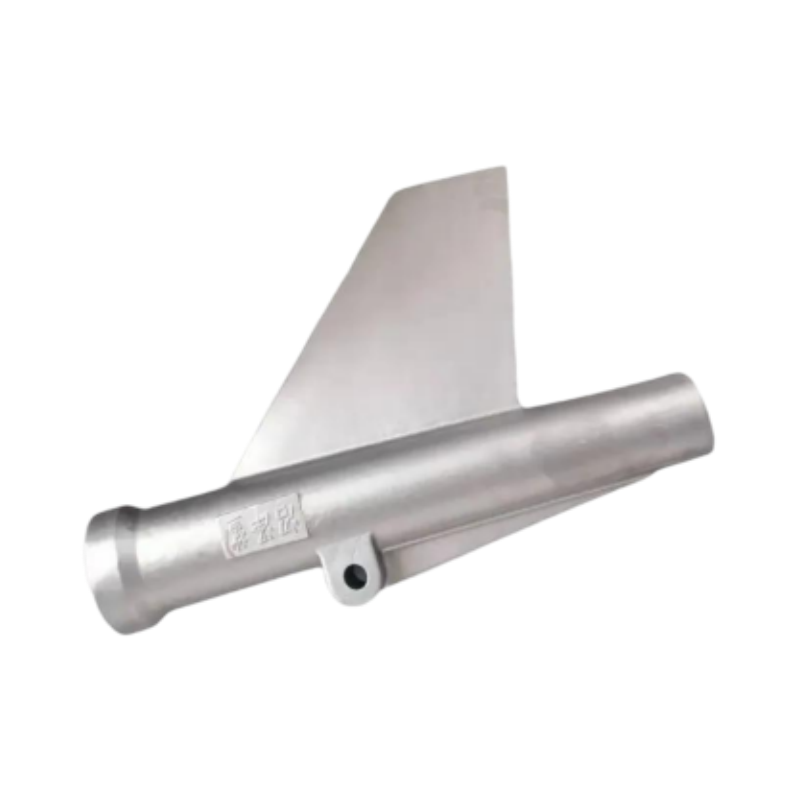
| Параметр / Процес | Специфікація та технічні особливості | Вигоди для клієнтів / Цінність |
| Матеріал | Нержавіюча сталь марки 316L (морського класу / з наднизьким вмістом вуглецю) | Забезпечує преміальний захист структурного рівня від агресивного хлоридного пітингу, морської біокорозії та ерозії морською водою. |
| Сценарій застосування | Суднобудування / морська інженерія / офшорні платформи та судна | Розроблено для витримання структурних навантажень у глибокому морі та жорстких умов морського середовища. |
| Вага одиниці | 31,12 кг (важкі інвестиційні виливки) | Підтверджує нашу унікальну й елітарну можливість виробництва масивних точних виливок з однорідною щільністю. |
| Довжина продукту | великий профіль діаметром 80 см | Подолує промислову проблему зменшення довгих деталей; забезпечує нульову лінійну деформацію на протязі значних профілів. |
| Внутрішня функція | Конструкція з довгим крізним отвором | Покращене внутрішнє висвердлювання забезпечує ідеально вирівняні довгі прохідні канали для маршрутизації рідини або механічних валів. |
| Виробництво оболонок | Складний процес армування оболонки та подовжений цикл | Багатошарове преміум-покриття суспензією запобігає утворенню тріщин у формі під впливом величезного тиску розплавленої сталі масою 31,12 кг. |
| Тolerанс листування | ISO 8062 (GB/T6414) клас CT6 | Елітна точність отримання форми, близької до кінцевої, для компонента такого великого об’єму, що мінімізує витрати на вторинне фрезерування за допомогою ЧПУ. |
Для відповідності міжнародним морським стандартам безпеки та стандартам класифікаційних товариств ця велика конструктивна деталь перевірена з повною гарантією відсутності будь-яких дефектів:
Ця деталь керованого хвостового оперення наведена як приклад спеціалізованої виготовленої за замовленням деталі для суднобудування; морської інженерії; офшорних платформ та суден; морського устаткування та деталей, пов’язаних з кермом. Зазначені сфери є прикладами можливостей кастомізації. Honyang Cast виготовляє подібні деталі за кресленнями замовника, а не пропонує фіксований каталог продукції.
Виробничий план має забезпечити взаємозв’язок функціональної геометрії деталі — профіль великого розміру (80 см); конструкція з довгим крізним отвором — з вимогами до оснастки, ливарного виробництва методом втраченого воску, механічної обробки та контролю з вимірюванням. Остаточні розміри, монтажні поверхні та критерії приймання підтверджуються під час перевірки креслення.
ПОСТАВКА ЗА ПРОЕКТОМ
Клас матеріалу, розміри, зони допусків, припуск на механічну обробку, стан поверхні, експлуатаційні вимоги та записи про перевірку підтверджуються після аналізу 2D-креслення, 3D-моделі та технічного завдання замовника.
Набір параметрів обрано з урахуванням функції цього компонента. Невідомі значення залишаються під контролем креслення й не можуть бути замінені загальними даними з каталогів.
| Інженерний виріб | Довідковий / індивідуальний параметр | Основа для верифікації |
|---|---|---|
| Марка матеріалу | Нержавіюча сталь класу 316L (морський клас / з наднизьким вмістом вуглецю) | Підтвердити чинний стандарт та вимоги до хімічного складу. |
| Маса деталі | 31,12 кг | Підтвердити цільову масу та допустиме відхилення, якщо це актуально. |
| Функціональна геометрія | профіль великого масштабу, 80 см; довга конструкція з крізним отвором | Визначити базові елементи креслення та критичні для функціонування характеристики. |
| Ливарна / технологічна довідка | Складний процес багатошарової підсиленої оболонки з подовженим циклом; внутрішнє порожнинне лиття; допуск на лиття ISO 8062 (GB/T6414) CT6; за бажанням — травлення та пасивація | Підтвердити, які етапи застосовуються до запропонованого в цитаті виробничого процесу. |
| Розміри та допуски | Підлягає підтвердженню за даними замовника у кресленні. | Визначити ливарну точність окремо від оброблених розмірів та геометричних допусків (GD&T). |
| УМОВИ ЕКСПЛУАТАЦІЇ | Вказує замовник. | Надати вимоги щодо середовища, навантаження, температури, тиску, швидкості або гігієни, якщо застосовно. |
| Рекомендовані додаткові поля | Загальний профіль; розміри перерізу; діаметр крізного отвору; прямолінійність; базові елементи; припуск на механічну обробку | Завершити до публікації числових тверджень або цитування виробництва. |
| Структурна особливість | Чому це має значення | Відповідь виробника |
|---|---|---|
| профіль великого масштабу, 80 см | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Контролювати геометрію профілю, переходи перерізів, вузол кріплення або монтажні поверхні, а також особливості, пов’язані з балансуванням, відповідно до затвердженого креслення. |
| Довга конструкція з крізним отвором | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Контролювати геометрію профілю, переходи перерізів, вузол кріплення або монтажні поверхні, а також особливості, пов’язані з балансуванням, відповідно до затвердженого креслення. |

Специфічний для проекту маршрут встановлюється після аналізу геометрії, сплаву, допусків, обсягів та вимог щодо валідації.
Посилання на процеси з вихідної сторінки
Обсяг процесу
Лиття за втраченою восковою моделлю та фрезерування на ЧПК описані як основні технологічні маршрути. Термічна обробка, нанесення покриттів, полірування, балансування, випробування під тиском, радіографічне контролювання, PPAP або інші спеціальні процеси мають бути вказані як специфічні для проекту, якщо їхні межі не підтверджені.
Honyang Cast підтримує розробку керованих хвостових оперень та пов’язаних компонентів, виготовлених методом ливарного виробництва за зразком, — від аналізу технологічності до схвалення зразків і повторного серійного виробництва.
| Вимога до застосування | Виробнича цінність |
|---|---|
| Монтажна та функціональна відповідність, визначена кресленням | Специфічний для деталі план аналізу технологічності конструкції та контролю пов’язує геометрію лиття з реальними вимогами збирання та експлуатації. |
| Інтегрована складна геометрія | Інвестиційне лиття може об’єднувати елементи та зменшувати обсяги виготовлення або надмірного знімання матеріалу, якщо затверджений дизайн це дозволяє. |
| Повторювані критичні інтерфейси | Контрольовані базові поверхні, механічна обробка та інспекція забезпечують узгоджену збірку функціональних поверхонь і стикованих елементів. |
| Трасування матеріалу та технологічних процесів | Узгоджені записи щодо матеріалу та інспекції надають підтвердження відповідності кресленню та плану якості. |
| Специфічна для продукту цінність | Забезпечує точне вирівнювання морських збірок; забезпечує єдиний довгий внутрішній канал; зменшує ризики корекції та механічної обробки |
Вхідні дані для проектування, необхідні від замовника
НАДІШЛІТЬ СВІЙ КРЕСЛЕННЯ ДЛЯ АНАЛІЗУ ТЕХНОЛОГІЧНОСТІ ВИГОТОВЛЕННЯ
Завантажте креслення й 3D-модель вашого керованого хвостового оперення разом із вказівками щодо матеріалу, кількості, умов експлуатації та вимог до контролю. Наша команда проаналізує маршрут лиття, обсяг механічної обробки та план забезпечення якості перед підготовкою комерційної пропозиції.

Лідируючий виробник, що спеціалізується на точному ливарстві за втраченою підготовкою та фрезеруванні на ЧПК високопродуктивних сталевих компонентів для критичних промислових застосувань.
 EN