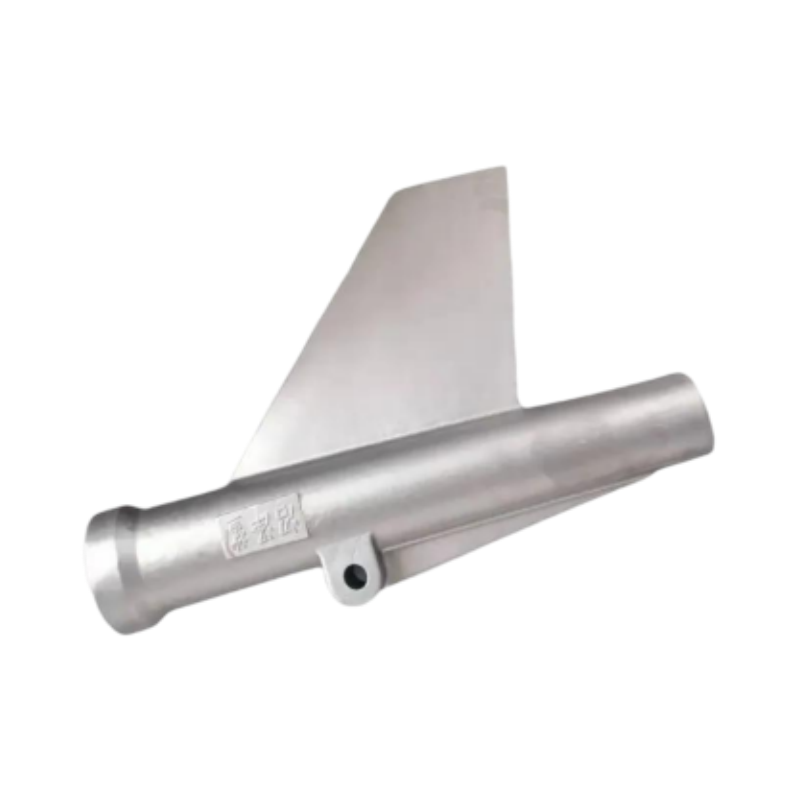
| พารามิเตอร์ / กระบวนการ | ข้อกำหนดทางเทคนิคและจุดเด่นด้านเทคนิค | ประโยชน์และมูลค่าที่ลูกค้าได้รับ |
| วัสดุ | เหล็กกล้าไร้สนิมเกรด 316L (เกรดสำหรับงานเดินเรือ/คาร์บอนต่ำพิเศษ) | ให้การป้องกันระดับพรีเมียมและระดับโครงสร้างที่เหนือชั้นต่อการกัดกร่อนแบบพิตติ้งจากคลอไรด์ การกัดกร่อนจากสิ่งมีชีวิตในทะเล และการกัดเซาะจากน้ำทะเล |
| สถานการณ์การใช้งาน | การต่อเรือ/วิศวกรรมทางทะเล/แท่นขุดเจาะและเรือนอกชายฝั่ง | ออกแบบมาเพื่อทนต่อแรงเครียดเชิงโครงสร้างใต้ทะเลลึกและการสัมผัสสภาวะแวดล้อมทางทะเลที่รุนแรง |
| น้ำหนักหน่วย | 31.12 กิโลกรัม (ระดับการลงทุนแบบหนัก) | แสดงให้เห็นถึงศักยภาพอันหายากและยอดเยี่ยมของโรงงานเรา ในการหล่อชิ้นส่วนขนาดใหญ่ด้วยความแม่นยำสูงและมีความหนาแน่นสม่ำเสมอทั่วทั้งชิ้น |
| ความยาวของผลิตภัณฑ์ | รูปทรงขนาดใหญ่กว่า 80 ซม. | สามารถเอาชนะอุปสรรคด้านอุตสาหกรรมที่เกิดจากการหดตัวของชิ้นส่วนที่มีความยาวมาก จึงรับประกันไม่มีการบิดเบือนเชิงเส้นแม้ในชิ้นส่วนที่มีความยาวมาก |
| ฟีเจอร์ภายใน | การออกแบบโครงสร้างแบบรูทะลุยาว | การเจาะรูภายในขั้นสูงช่วยให้แน่ใจว่าเส้นทางที่ผ่านยาวตลอดทั้งชิ้นส่วนมีความสม่ำเสมอและจัดเรียงอย่างแม่นยำ สำหรับการนำของไหลหรือเพลาเชิงกล |
| การผลิตเปลือกนอก | กระบวนการผลิตเปลือกนอกที่ซับซ้อนและเสริมแรง พร้อมรอบการผลิตที่ยืดหยุ่น | การเคลือบด้วยสารสเลอร์คุณภาพสูงแบบหลายชั้น ช่วยป้องกันการแตกร้าวของแม่พิมพ์ภายใต้แรงดันสูงถึง 31.12 กิโลกรัมจากเหล็กหลอมเหลว |
| ความอดทนในการหล่อ | มาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 | ความแม่นยำระดับใกล้เคียงกับรูปร่างสุดท้าย (near-net-shape) ระดับแนวหน้าสำหรับชิ้นส่วนขนาดใหญ่ชนิดนี้ ช่วยลดต้นทุนการกัดแต่งด้วยเครื่อง CNC ขั้นที่สองให้น้อยที่สุด |
เพื่อให้สอดคล้องกับมาตรฐานความปลอดภัยทางทะเลระหว่างประเทศและมาตรฐานของสถาบันจัดจำแนกเรือ (classification society) ชิ้นส่วนโครงสร้างขนาดใหญ่นี้ได้รับการตรวจสอบอย่างละเอียดเพื่อรับรองว่าไม่มีข้อบกพร่องใดๆ เลย
ชิ้นส่วนหางนำทางนี้เป็นตัวอย่างของชิ้นส่วนที่ผลิตตามสั่งเพื่อใช้งานเฉพาะด้านเรือและงานวิศวกรรมทางทะเล รวมถึงโครงสร้างนอกชายฝั่ง เรือและแท่นขุดเจาะ ตลอดจนอุปกรณ์ทางทะเลและชิ้นส่วนที่เกี่ยวข้องกับหางเสือ บริษัท Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันตามแบบแปลนของลูกค้า ไม่ใช่จากแคตาล็อกสินค้ามาตรฐาน
แผนการผลิตจำเป็นต้องเชื่อมโยงรูปทรงเชิงหน้าที่ของชิ้นส่วน—โปรไฟล์ขนาดใหญ่ 80 เซนติเมตร และการออกแบบโครงสร้างที่มีรูทะลุยาว—เข้ากับข้อกำหนดด้านแม่พิมพ์ การหล่อแบบอินเวสต์เมนต์ การขึ้นรูปด้วยเครื่องจักร และการตรวจสอบที่วัดค่าได้ ขนาดสุดท้าย จุดเชื่อมต่อ และเกณฑ์การยอมรับจะได้รับการยืนยันระหว่างการทบทวนแบบแปลน
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | สแตนเลสสตีลเกรด 316L (เกรดสำหรับงานทางทะเล / คาร์บอนต่ำพิเศษ) | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | 31.12 กิโลกรัม | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | โปรไฟล์ขนาดใหญ่ 80 ซม.; ออกแบบโครงสร้างรูผ่านยาว | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | กระบวนการเปลือกหลายชั้นเสริมความแข็งแรงอย่างซับซ้อนพร้อมรอบการผลิตที่ยืดหยุ่น; การเจาะรูภายใน; ความคลาดเคลื่อนในการหล่อตามมาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6; การทำให้ผิวเรียบและเคลือบป้องกันเป็นทางเลือก | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | โปรไฟล์โดยรวม; มิติของหน้าตัด; เส้นผ่านศูนย์กลางรูผ่าน; ความตรง; จุดอ้างอิง; ค่าเผื่อสำหรับการกลึง | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| โปรไฟล์ขนาดใหญ่ 80 ซม. | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | รูปทรงของโปรไฟล์ รอยต่อระหว่างส่วนต่าง ๆ พื้นผิวเชื่อมต่อที่แกนกลางหรือฐานยึด และคุณลักษณะที่เกี่ยวข้องกับการทรงตัว ตามแบบแปลนที่ได้รับการอนุมัติแล้ว |
| ออกแบบโครงสร้างรูผ่านยาว | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | รูปทรงของโปรไฟล์ รอยต่อระหว่างส่วนต่าง ๆ พื้นผิวเชื่อมต่อที่แกนกลางหรือฐานยึด และคุณลักษณะที่เกี่ยวข้องกับการทรงตัว ตามแบบแปลนที่ได้รับการอนุมัติแล้ว |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
หรงหยาง แคสต์ สนับสนุนการพัฒนาชิ้นส่วนแบบอินเวสต์เมนต์ คาสต์ เช่น ฟินท้ายแบบนำทางและชิ้นส่วนที่เกี่ยวข้อง โดยอ้างอิงจากแบบแปลน ตั้งแต่ขั้นตอนตรวจสอบความเป็นไปได้ในการผลิต จนถึงการอนุมัติตัวอย่าง และการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | รักษาการจัดแนวการประกอบในสภาพแวดล้อมทางทะเล; จัดเตรียมช่องผ่านภายในที่ยาวและบูรณาการ; ลดความเสี่ยงจากการปรับแก้และการกลึง |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบร่างและโมเดล 3 มิติของครีบหางที่มีคู่มือการติดตั้งของท่าน พร้อมระบุวัสดุ ปริมาณ สภาพการทำงาน และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ ขอบเขตการกลึง และแผนประกันคุณภาพ ก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN