| Parameter / Process | Specifikation och tekniska framsteg | Kundfördelar / Värde |
| Material | Rostfritt stål, grad 316L (marin klass / ultra-lågkolhaltigt) | Ger premium, strukturellt högkvalitativt skydd mot aggressiv kloridpitting, marin bio-korrosion och havsvatten-erosion. |
| Användningsscenario | Skeppsbyggnad / marin teknik / offshore-plattformar och fartyg | Utvecklad för att klara av djuphavsstrukturell stress och hård marint miljöpåverkan. |
| Enhetsvikt | 31,12 kg (kraftfull investeringsskala) | Visar vår sällsynta och elitspecialiserade anläggningsförmåga att gjuta massiva precisionstänk med enhetlig densitet. |
| Produktens längd | 80 cm stor skala profil | Övervinner den industriella utmaningen med krympning vid långa delar; säkerställer noll linjär deformation över omfattande profiler. |
| Inre funktion | Lång genomgående håls konstruktionsdesign | Avancerad intern kärnning säkerställer perfekt justerade långa genomgående kanaler för vätskor eller mekaniska axlar. |
| Skalproducering | Komplex förstärkt skalprocess och utökad cykel | Mångskiktad premiumslambehandling förhindrar formkrossning under den enorma tryckbelastningen från 31,12 kg smält stål. |
| Gjuttolerans | ISO 8062 (GB/T6414) CT6-klass | Elitnivå av nästan färdigformad noggrannhet för en komponent av denna stora volym, vilket minimerar kostnaderna för sekundär CNC-fräsning. |
För att uppfylla internationella sjöfartssäkerhets- och klassificeringsorganisationers standarder verifieras denna storskaliga strukturella del med fullständig nollfelgaranti:
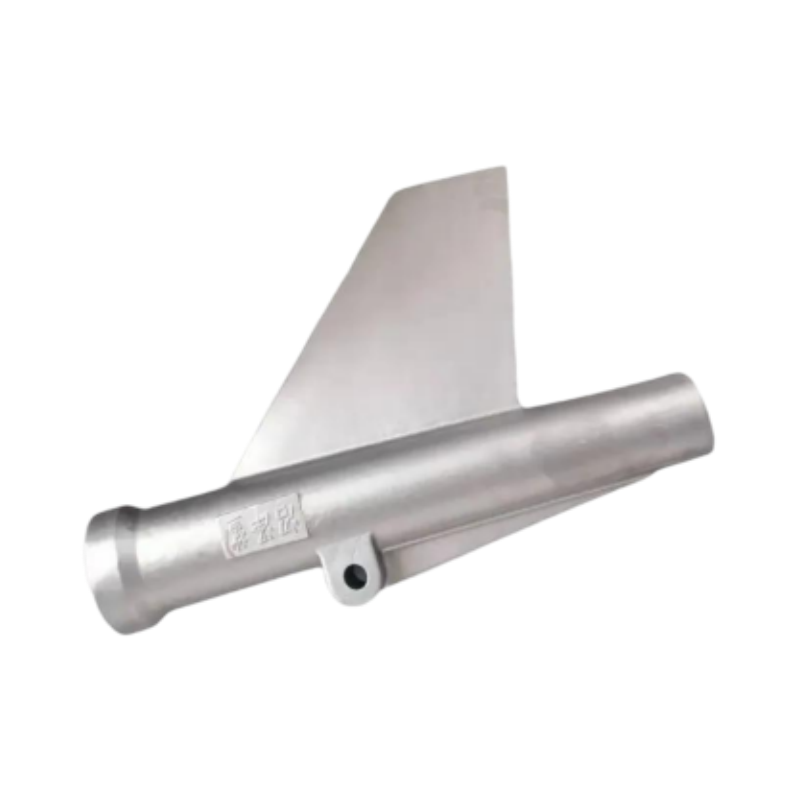
Denna riktade styrtavla presenteras som en representativ, kundanpassad komponent för skeppsbyggnad; marin teknik; offshoreplattformar och fartyg; marina komponenter samt delar relaterade till rodret – exempel på anpassningar som Honyang Cast utvecklar utifrån kundritningar snarare än från en fast katalogspecifikation.
Tillverkningsplanen måste koppla samman komponentens funktionsgeometri – profil i stor skala (80 cm); lång genomgående hålkonstruktion – med verktygstillverkning, investeringssjutning, bearbetning och mätbara kontrollkrav. Slutliga mått, gränssnitt och godkännandekriterier fastställs under granskningen av ritningen.
PROJEKTSPECIFIK LEVERANS
Materialklass, mått, toleransområden, bearbetningstillägg, ytkondition, driftkrav och kontrollprotokoll fastställs efter granskning av kundens 2D-ritning, 3D-modell och projektspecifikation.
Parameteruppsättningen väljs ut för denna komponents funktion. Okända värden förblir ritningsstyrda och får inte ersättas med generiska katalogdata.
| Konstruktionsobjekt | Referens / anpassat krav | Verifieringsgrund |
|---|---|---|
| Materialklass | Rostfritt stål, sort 316L (marin klass / extremt låg kolhalt) | Bekräfta den styrande standarden och kraven på kemisk sammansättning. |
| Delens vikt | 31,12 kg | Bekräfta målvikt och tillåten avvikelse vid relevans. |
| Funktionell geometri | 80 cm storskalig profil; Lång genomgående strukturell design | Identifiera ritningsreferensytor och funktionellt kritiska egenskaper. |
| Gjutning / processreferens | Komplex förstärkt flerskiktskalprocess med förlängd cykel; Intern kärning; ISO 8062 (GB/T6414) CT6 gjutningsnoggrannhet; Valfri avskalning och passivering | Bekräfta vilka steg som gäller för den citierade produktionsvägen. |
| Mått och toleranser | Ska bekräftas från kundens ritning. | Definiera gjutningsnoggrannhet separat från bearbetade mått och GD&T. |
| Användningsvillkor | Ska specificeras av kunden. | Ange medium, belastning, temperatur, tryck, hastighet eller hygienkrav vid behov. |
| Rekommenderade ytterligare fält | Totalprofil; Tvärsnittsdimensioner; Genomgående håldiameter; Rakhet; Referensytor; Bearbetningstillägg | Slutför innan siffror publiceras eller produktionscitat ges. |
| Strukturell funktion | Varför det är viktigt | Tillverkningsrespons |
|---|---|---|
| 80 cm storskalig profil | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Geometri för kontrollprofil, tvärsnittsövergångar, nav- eller monteringsgränssnitt samt balansrelaterade funktioner enligt godkänd ritning. |
| Lång genomgående strukturell design | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Geometri för kontrollprofil, tvärsnittsövergångar, nav- eller monteringsgränssnitt samt balansrelaterade funktioner enligt godkänd ritning. |

En projektspecifik väg fastställs efter granskning av geometri, legering, toleranser, volym och valideringskrav.
Referenser till processen på källsidan
Processomfång
Investeringsskastning och CNC-bearbetning beskrivs som den kärnprocess som används. Värmebehandling, beläggning, polering, balansering, tryckprovning, radiografisk provning, PPAP eller andra särskilda processer måste anges som projekt-specifika om deras omfattning inte är bekräftad.
Honyang Cast stödjer ritningsbaserad utveckling av styrfena och relaterade investeringsgjutna komponenter, från tillverkningsbarhetsgranskning via provgodkännande till serieproduktion.
| Ansökningskrav | Tillverkningsvärde |
|---|---|
| Ritningsdefinierad passning och funktion | En delspecifik DFM- och inspektionsplan kopplar gjutgeometri till den faktiska monterings- och driftförutsättningen. |
| Integrerad komplex geometri | Investeringssprutgjutning kan sammanfoga funktioner och minska konstruktion eller överdriven materialborttagning där den godkända designen stödjer detta. |
| Återanvändbara kritiska gränssnitt | Kontrollerade referensytor, bearbetning och kontrollstöd för konsekvent montering av funktionella ytor och sammanfogande detaljer. |
| Spårbarhet av material och processer | Överenskomna material- och kontrolluppgifter utgör bevis mot ritningen och kvalitetsplanen. |
| Produktspecifik värde | Behåll marin monteringsjustering; Erbjud en integrerad lång intern passage; Minska risken för justering och bearbetning |
Designindata som krävs från kunden
SKICKA DIN RITNING FÖR EN TILLVERKNINGSBARHETSGRANSKNING
Ladda upp ritningen och 3D-modellen för din styrd stjärtfena tillsammans med material, kvantitet, driftförhållanden och inspektionskrav. Vårt team granskar gjutvägen, bearbetningsomfånget och kvalitetsplanen innan offert.

Ledande tillverkare som specialiserar sig på precisionssprutgjutning och CNC-bearbetning av högpresterande stålkompontenter för kritiska industriella applikationer.
 EN