| Parametr / Proces | Specyfikacja i główne cechy techniczne | Korzyści dla klienta / wartość |
| Materiał | Stal nierdzewna klasy 316L (klasa morska / o bardzo niskiej zawartości węgla) | Zapewnia premiumową, konstrukcyjną ochronę przed agresywnym utlenianiem chlorkowym, korozją biologiczną w środowisku morskim oraz erozją spowodowaną wodą morską. |
| Scenariusz zastosowania | Budowa statków / inżynieria morska / platformy i jednostki morskie | Zaprojektowana tak, aby wytrzymać ekstremalne naprężenia konstrukcyjne występujące w głębokim morzu oraz surowe warunki środowiskowe w środowisku morskim. |
| Waga jednostkowa | 31,12 kg (ciężka inwestycja przemysłowa) | Potwierdza wyjątkową i elitarną zdolność naszej placówki do odlewania precyzyjnych odlewków o dużej masie z jednolitą gęstością. |
| Długość produktu | profil o dużych wymiarach – 80 cm | Przekracza przemysłowy problem skurczu przy długich elementach; zapewnia brak odkształceń liniowych na całej długości profilu. |
| Funkcja wewnętrzna | Konstrukcja z długim otworem przebiegającym | Zaawansowane wewnętrzne wiercenie zapewnia idealnie wyjustowane, ciągłe kanały przeznaczone do przepływu cieczy lub osi mechanicznych. |
| Produkcja obudów | Złożony proces wzmocnionej obudowy i przedłużony cykl produkcji | Wielowarstwowe, wysokiej klasy powłoki z zawiesiny zapobiegają pękaniu formy pod ogromnym ciśnieniem 31,12 kg stopionej stali. |
| Dopuszczalne odchylenie wlewania | ISO 8062 (GB/T6414) stopień CT6 | Elitarne dokładności bliskie kształtu końcowemu dla elementu o tak ogromnej objętości, co minimalizuje koszty dodatkowej obróbki frezerskiej CNC. |
Aby spełnić międzynarodowe normy bezpieczeństwa morskiego oraz wymagania towarzystw klasyfikacyjnych, ten duży element konstrukcyjny został zweryfikowany z pełną gwarancją braku jakichkolwiek wad:
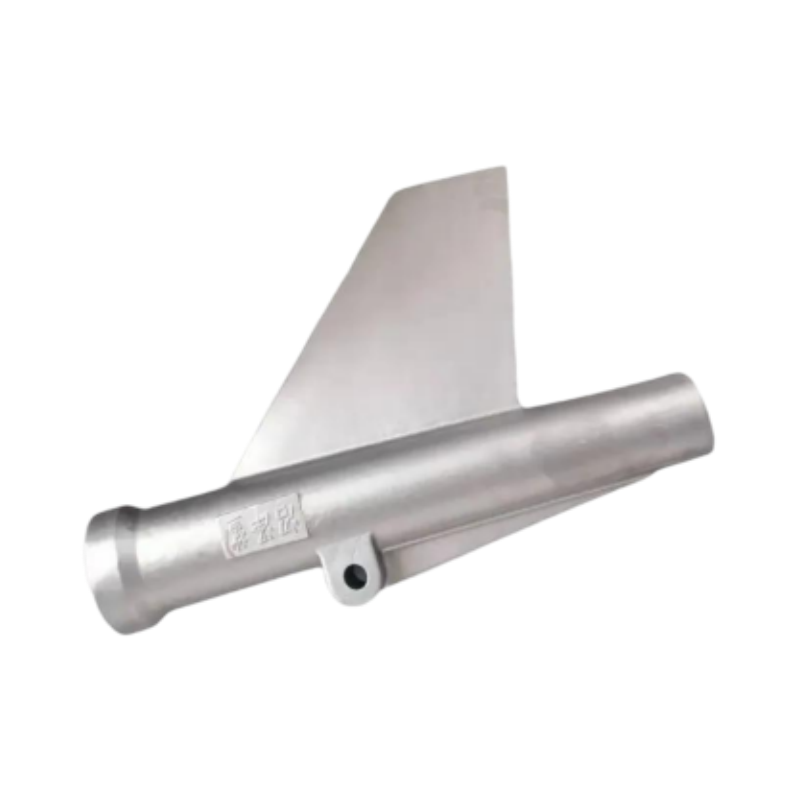
Ta sterowa płetwa kierująca przedstawia typowy niestandardowy komponent produkowany na zamówienie w zakresie budowy statków; inżynierii morskiej; platform i jednostek morskich; wyposażenia morskiego oraz części związanych z sterem i kierownicą – przykłady zastosowań niestandardowych, które firma Honyang Cast realizuje na podstawie rysunków klientów, a nie z ustalonego katalogu gotowych rozwiązań.
Plan produkcyjny musi uwzględniać funkcjonalną geometrię elementu – profil o wymiarze 80 cm; konstrukcję z długim otworem przebiegającym przez całą długość – oraz wymagania dotyczące oprzyrządowania, odlewania precyzyjnego, obróbki skrawaniem i kontrolowalnych pomiarów. Ostateczne wymiary, powierzchnie styku oraz kryteria akceptacji są potwierdzane w trakcie przeglądu rysunku.
DOSTAWA SPECYFICZNA DLA PROJEKTU
Gatunek materiału, wymiary, strefy tolerancji, nadmiar na obróbkę, stan powierzchni, wymagania eksploatacyjne oraz dokumentacja kontroli są potwierdzane po przeanalizowaniu dwuwymiarowego rysunku klienta, trójwymiarowego modelu i specyfikacji projektowej.
Zestaw parametrów został dobrany z uwzględnieniem funkcji tej komponentu. Nieznane wartości pozostają kontrolowane przez rysunek i nie mogą zostać zastąpione ogólnodostępnymi danymi katalogowymi.
| Element inżynieryjny | Odniesienie / wymaganie niestandardowe | Podstawa weryfikacji |
|---|---|---|
| Stopień Materiału | Stal nierdzewna stopu 316L (klasa morska / ultra-niskowęglowa) | Potwierdzić obowiązującą normę oraz wymagania dotyczące składu chemicznego. |
| Masa odlewów | 31,12 kg | Potwierdzić docelową wagę i dopuszczalne odchylenia, jeśli są istotne. |
| Geometria funkcjonalna | profil o dużej skali, 80 cm; długie konstrukcyjne otwory wzdłużne | Zidentyfikować punkty odniesienia rysunku oraz cechy kluczowe dla funkcjonalności. |
| Odnośnik odlewu / procesu | Złożony proces wielowarstwowego, wzmocnionego korpusu z wydłużonym cyklem; rdzeniowanie wewnętrzne; dopuszczalne odchyłki odlewów zgodnie z normą ISO 8062 (GB/T6414), klasa CT6; opcjonalne szczypanie i pasywacja | Potwierdzić, które etapy dotyczą zaproponowanej trasy produkcyjnej. |
| Wymiary i Tolerancje | Do potwierdzenia na podstawie rysunku klienta. | Zdefiniować tolerancję odlewu osobno od wymiarów obrobionych i GD&T. |
| Warunki eksploatacji | Określić przez klienta. | Podać medium, obciążenie, temperaturę, ciśnienie, prędkość lub wymagania higieniczne, w zależności od przypadku. |
| Zalecane dodatkowe pola | Ogólny kształt profilu; wymiary przekroju; średnica otworów wzdłużnych; prostoliniowość; elementy odniesienia; nadmiar na obróbkę mechaniczną | Wypełnić przed opublikowaniem danych liczbowych lub wyceną produkcji. |
| Cechy strukturalne | Dlaczego to ważne? | Odpowiedź producenta |
|---|---|---|
| profil o dużej skali, 80 cm | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Kontrola geometrii profilu, przejść między przekrojami, powierzchni mocujących lub wsporczych oraz cech związanych z równowagą zgodnie z zatwierdzonym rysunkiem. |
| Długie konstrukcyjne otwory wzdłużne | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Kontrola geometrii profilu, przejść między przekrojami, powierzchni mocujących lub wsporczych oraz cech związanych z równowagą zgodnie z zatwierdzonym rysunkiem. |

Określenie trasy specyficznej dla danego projektu po przeanalizowaniu geometrii, stopu, tolerancji, objętości oraz wymagań dotyczących walidacji.
Odnośniki do procesów na stronie źródłowej
Zakres procesu
Odlewanie w formach wytapialnych oraz obróbka CNC określone są jako główna ścieżka technologiczna. Obróbka cieplna, powłoki ochronne, szlifowanie, wyważanie, badania ciśnieniowe, badania radiograficzne, procedura PPAP lub inne procesy specjalne muszą zostać określone jako charakterystyczne dla danego projektu, chyba że ich zakres został jednoznacznie potwierdzony.
Honyang Cast wspiera rozwój kierowanych płetw ogonowych i powiązanych elementów odlewanych metodą wytapianego modelu na podstawie rysunków – od oceny wykonalności technologicznej przez zatwierdzenie próbek do powtarzalnej produkcji.
| Wymaganie aplikacyjne | Wartość produkcyjna |
|---|---|
| Pasowanie i funkcja określone na rysunku | Część-specyficzny plan DFM i kontroli wiąże geometrię odlewu z rzeczywistymi wymaganiami montażu i eksploatacji. |
| Zintegrowana, złożona geometria | Odlewanie w formach jednorazowych pozwala na skonsolidowanie cech konstrukcyjnych oraz redukuje potrzebę dodatkowej obróbki lub nadmiernego usuwania materiału, o ile zatwierdzony projekt to umożliwia. |
| Powtarzalne krytyczne interfejsy | Kontrolowane punkty odniesienia, obróbka i wsparcie kontroli zapewniające spójną montażowość powierzchni funkcjonalnych oraz pasujących elementów. |
| Śledzilność materiału i procesu | Zgodne dokumenty dotyczące materiału i kontroli stanowią dowód zgodności z rysunkiem technicznym i planem jakości. |
| Wartość specyficzna dla produktu | Zachowanie prawidłowego położenia zespołu morskiego; zapewnienie zintegrowanej, długiej przestrzeni wewnętrznej; ograniczenie ryzyka korekty i obróbki mechanicznej |
Dane wejściowe projektowe wymagane od klienta
WYŚLIJ SWÓJ RYSUNEK NA OCENĘ PRZYGODNOŚCI DO PRODUKCJI
Prześlij rysunek i model 3D swojej kierowanej płetwy ogonowej wraz z informacjami o materiale, ilości, warunkach eksploatacji oraz wymaganiach dotyczących kontroli jakości. Nasz zespół przeanalizuje trasę odlewniczą, zakres obróbki mechanicznej oraz plan jakości przed przygotowaniem oferty.

Wiodący producent specjalizujący się w precyzyjnym odlewaniu w formach wytapialnych oraz obróbce CNC wysokowydajnych elementów stalowych przeznaczonych do krytycznych zastosowań przemysłowych.
 EN