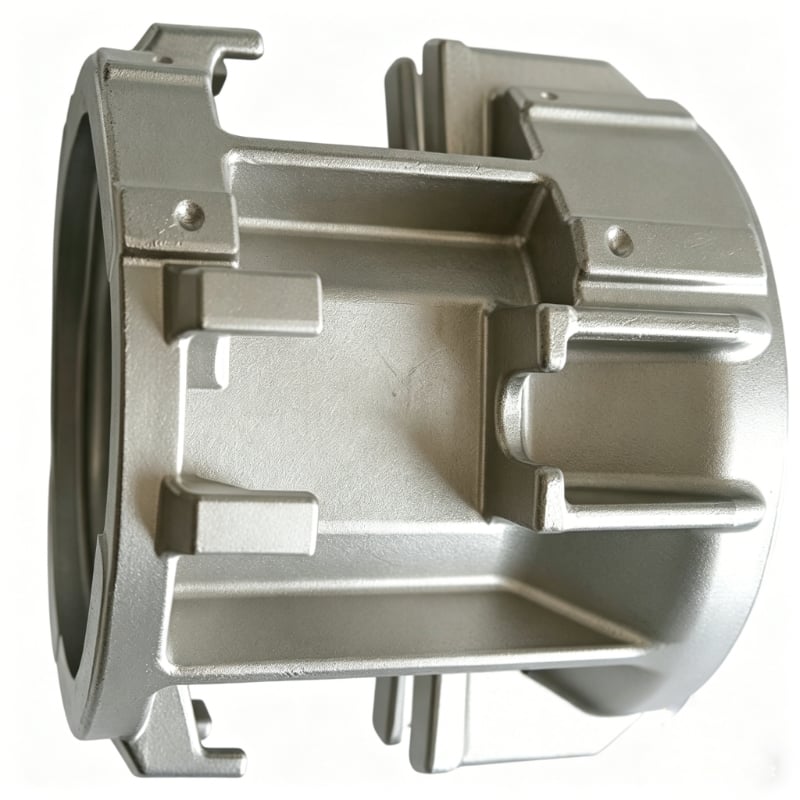
Parametri / prosessi |
Määrittelyt ja tekniset erityispiirteet |
Asiakkaan hyödyt / arvo |
Materiaali |
Ruostumaton teräs 304 (CF8 / 1.4308 -standardi) |
Tarjoaa vahvan vetolujuuden, erinomaisen hapettumisvastuksen ja kestävän toimintavakauden raskaisiin teollisiin ja sähkömekaanisiin järjestelmiin. |
Käyttötila |
Mekaaniset ja sähkölaitteet / raskaiden moottorien kiinnitysosat / generaattorirungot / teollisuuspumpun koteloit |
Tarkoituksellisesti suunniteltu korkean luotettavuuden perusrunko tai rakenteellinen kiinnike, joka kestää turvallisesti raskaita mekaanisia kuormia. |
Yksikkön paino |
3,281 kg (keski- tai suurikokoisen tarkkuusvalun paino) |
Tarjoaa raskasluokan, vahvan runkorakenteen, joka on suunniteltu kestämään jatkuvaa värähtelykuormitusta pyörivistä sähkölaitteista. |
Lämmönsuojaus |
Optimoitu monikanavainen valukappaleen täyttöjärjestelmä useille lämpösolmuille |
Tasapainotetut monipisteiset valukappaleen täyttökanavat voittavat kovennusongelmat tiukkujen liitoskohtien alueella ja takaa 100 %:n kiinteän rakenteen ilman sisäisiä kutistusonteloita. |
Kastaustarkkuus |
ISO 8062 (GB/T6414) CT6 -luokka |
Elite-tason lähes lopullisen muotoisen tarkkuus suuremmille teräsprofiileille, mikä vähentää materiaalivarauksia ja merkittävästi pienentää raskaiden CNC-koneistustuntien määrää. |
Pinnan käsittely |
Yhtenäinen ja puhtaasti teollinen sora-istutus |
Tarjoaa täydellisen, passiivisen pinnan topografiasta, joka on valmis teknisille pulveripinnoille, alusmaalausten tekoon tai suoralle mekaaniselle kokoonpanolle. |
Koska suuret sähkömekaaniset komponentit joutuvat kestämään raskaita kuormia ja jatkuvaa rakenteellista jännitystä, laadunvarmistusmenettelymme edellyttävät tiukkaa virheiden estämistä:
Tämä varjostin esitetään edustavana erikoisvalmistettuna komponenttina mekaanisiin ja sähköisiin laitteisiin; raskaslastaisiin moottorikannattimiin; generaattorikehikoihin; teollisuuspumpun koteloihin; rakenteellisiin alustoihin tai kiinnikkeisiin. Honyang Cast kehittää samankaltaisia osia asiakkaan piirustusten perusteella eikä tarjoa kiinteitä luettelomäärittelyjä.
Valmistussuunnitelman on yhdistettävä osan toiminnallinen geometria – suuret rakenteelliset pinnat; kiinnityspisteiden mittauspinnat; ruuvipiirit; tiukat paksuuden muutokset paksusta ohueen – työkaluun, sementtivaluun, koneistukseen ja mitattavaan tarkastukseen liittyviin vaatimuksiin. Lopulliset mitat, liitännät ja hyväksyntäkriteerit vahvistetaan piirustustarkastuksen aikana.
HANKKEKOHTAINEN TOIMITUS
Aineiston laatu, mitat, toleranssialueet, koneistustoleranssi, pinnan laatu, käyttövaatimukset ja tarkastustiedot vahvistetaan asiakkaan 2D-piirroksen, 3D-mallin ja projektispecifikaation tarkistamisen jälkeen.
Parametriasetus valitaan tämän komponentin toiminnan perusteella. Tuntemattomat arvot säilytetään piirroksessa määritettyinä, eikä niitä saa korvata yleisillä katalogitiedoilla.
| Tekninen kappale | Viite / erikoisvaatimus | Vahvistuksen perusta |
|---|---|---|
| Materiaaliluokka | Ruostumaton teräs 304 (CF8 / 1.4308 -standardi) | Vahvista ohjaava standardi ja kemialliset vaatimukset. |
| Osan paino | 3,281 kg | Vahvista kohdepaino ja sallittu poikkeama, kun se on merkityksellistä. |
| Toiminnallinen geometria | Suuret rakenteelliset pinnat; kiinnityspisteiden mittauspinnat; ruuvipiirit; tiukat paksuuden muutokset paksusta ohueen | Tunnista piirroksen mittauspisteet ja toiminnallisesti kriittiset ominaisuudet. |
| Valumuotti / prosessiviite | Monitasoinen kuumasuuttimen järjestelmä useille lämpöalueille; Teollinen sora-istutus; ISO 8062 (GB/T6414) CT6 valumatoleranssi; CNC-jyrsintä, poraus, kierreporaus ja kouruinta tarjolla | Vahvistetaan, mitkä vaiheet koskevat tarjottua tuotantopolkua. |
| Mitat ja toleranssit | Vahvistetaan asiakkaan piirustuksesta. | Määritellään valutoleranssi erikseen koneistettujen mittojen ja GD&T:n (geometrisen laadun vaatimusten) kanssa. |
| Käyttöolosuhteet | Asiakkaan määrittämä. | Ilmoitetaan soveltuva väliaine, kuorma, lämpötila, paine, nopeus tai hygieniavaatimukset. |
| Suositellut lisäkentät | Ulkoasu; Seinämän paksuus; Kiinnitysreikäkuvio; Viitetasojen toleranssit; Koneistustoleranssi; Pintakarheus | Täytetään ennen numeeristen väitteiden julkaisemista tai tuotannon tarjoamista. |
| Rakenteellinen ominaisuus | Miksi tästä on merkitystä | Valmistusvaste |
|---|---|---|
| Suuret rakenteelliset pinnat | Tämä ominaisuus vaikuttaa asennukseen, virtaukseen, kuorman siirtymiseen, valmistettavuuteen tai jälkiasennukseen. | Muunna ominaisuus piirustuksen viitetasoiksi, valukappaleen ohjausparametreiksi, koneistusalueeksi ja mitattaviksi tarkastusominaisuuksiksi. |
| Kiinnitysviitetasot | Tämä ominaisuus vaikuttaa asennukseen, virtaukseen, kuorman siirtymiseen, valmistettavuuteen tai jälkiasennukseen. | Muunna ominaisuus piirustuksen viitetasoiksi, valukappaleen ohjausparametreiksi, koneistusalueeksi ja mitattaviksi tarkastusominaisuuksiksi. |
| Kiinnitysreikäympyrät | Tämä ominaisuus vaikuttaa asennukseen, virtaukseen, kuorman siirtymiseen, valmistettavuuteen tai jälkiasennukseen. | Muunna ominaisuus piirustuksen viitetasoiksi, valukappaleen ohjausparametreiksi, koneistusalueeksi ja mitattaviksi tarkastusominaisuuksiksi. |
| Tiukat paksuudesta ohueen siirtyvät liitokset | Tämä ominaisuus vaikuttaa asennukseen, virtaukseen, kuorman siirtymiseen, valmistettavuuteen tai jälkiasennukseen. | Tarkista valukappaleen asento, kuumasuuttimen sijainti ja ruiskutus, vääntymisvaara ja tarkastusmahdollisuudet geometrian siirtymäkohdissa. |

Projektikohtainen toimintatapa määritetään geometrian, seoksen, tarkkuusvaatimusten, tuotantomäärän ja validointivaatimusten tarkastelun jälkeen.
Lähtösivun prosessiviitteet
Prosessin kattavuus
Investointivalu ja CNC-koneistus kuvataan ydinmenetelmiksi. Lämmönkäsittely, pinnoitus, hiomu, tasapainotus, painekoe, säteilytustutkimus, PPAP tai muut erityismenetelmät on ilmoitettava projektikohtaisina, ellei niiden soveltamisalaa ole vahvistettu.
Honyang Cast tukee piirustuspohjaista kehitystä kamppeihin ja niihin liittyviin investointivalukappaleisiin valmistettavuuden tarkastelusta näytteiden hyväksyntään ja toistettavaan tuotantoon asti.
| Hakemuksen vaatimus | Valmistusarvo |
|---|---|
| Piirustuksella määritelty sovitus ja toiminnallisuus | Osakohtainen DFM- ja tarkastussuunnitelma yhdistää valosuunnittelun todellisiin kokoonpano- ja käyttövaatimuksiin. |
| Integroitu monimutkainen geometria | Investointivalu voi yhdistää ominaisuuksia ja vähentää valmistusta tai liiallista materiaalinpoistoa, kun hyväksytty suunnittelu tukee tätä. |
| Toistettavat kriittiset rajapinnat | Hallitut mittauspisteet, koneistus ja tarkastustuki varmistavat toiminnallisten pintojen ja liitettävien ominaisuuksien yhdenmukaisen kokoonpanon. |
| Materiaalin ja valmistusprosessin jäljitettävyys | Sopimukseen perustuvat materiaali- ja tarkastustiedot toimivat todisteena piirustuksen ja laatuohjelman mukaisuudesta. |
| Tuotespesifi arvo | Tarjoa jäykkä laitekäyttöliittymä; Vähennä valmistusvaiheita; Tukea kiinnityspintojen lopputyöstöä |
Asiakkaalta vaadittavat suunnittelutiedot
LÄHETÄ PIIRUSTUS TARKISTUKSEEN VALMISTETTAVUUTTA VARTEN
Lataa kamppeen piirustus ja 3D-malli yhdessä materiaalin, määrän, käyttöolosuhteiden ja tarkastusvaatimusten kanssa. Tiimimme tarkistaa valumisen reitin, työstön laajuuden ja laatusuunnitelman ennen tarjouksen laatimista.

Johtava valmistaja, joka erikoistuu tarkkuusvalukappaleiden valmistukseen ja CNC-koneistukseen korkean suorituskyvyn teräskomponenteista kriittisiin teollisiin sovelluksiin.
 EN