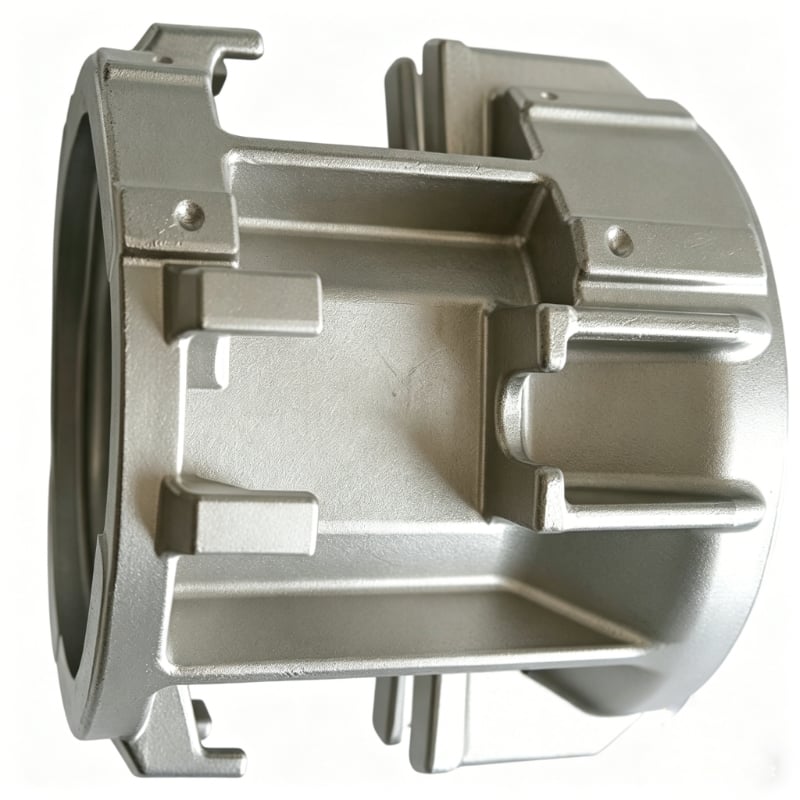
Parametras / procesas |
Techninės charakteristikos ir svarbiausios techninės ypatybės |
Kliento nauda / vertė |
Medžiaga |
304-os klasės nerūdijančiojo plieno (CF8 / 1,4308 standartas) |
Užtikrina stiprią tempiamąją stiprybę, puikią oksidacijos atsparumą ir ilgalaikę veikimo stabilumą kietuose pramoniniuose bei elektromechaniniuose įrenginiuose. |
Taikymo scenarijus |
Mechaninė ir elektrinė įranga / sunkiosios paskirties variklių tvirtinimo elementai / generatorių rėmai / pramoninių siurblių korpusai |
Specialiai sukurtas kaip aukštos patikimumo pagrindinis šasis arba konstrukcinis laikiklis, kuris gali saugiai išlaikyti didelius mechaninius apkrovos pasiskirstymus. |
Vieneto svoris |
3,281 kg (vidutinio–didelio dydžio investicinis liejimas) |
Suteikia sunkiosios paskirties, stiprią rėminę konstrukciją, kurios paskirtis – sugerti nuolatinį sukamųjų elektros įrenginių vibracinį stresą. |
Šiluminė apsauga |
Optimizuota daugiavartų sistema keliems šiluminiams mazgams |
Subalansuotos daugiapunktės kanalų konfigūracijos pašalina užsolidėjimo susiaurėjimus tankiuose jungties sektoriuose, garantuodamos 100 % kietą matricą, visiškai laisvą nuo vidinių susitraukimo ertmių. |
Strypavimo tolerancija |
ISO 8062 (GB/T6414) CT6 klasė |
Aukštos kokybės arti galutinės formos tikslumas didesniems plieniniams profiliams, mažinant medžiagų perteklius ir žymiai sumažinant sunkių CNC apdirbimo valandų skaičių. |
Paviršiaus apdaila |
Vienodas švarus pramoninis smiltelėmis šaudymas |
Užtikrina beveik idealų, pasyvų paviršiaus reljefą, paruoštą techninėms purškiamoms dengiamosioms medžiagoms, gruntuojimui arba tiesioginei mechaninei surinkimui. |
Kadangi didesni elektromechaniniai komponentai turi išlaikyti didelius apkrovos svorius ir nuolatinį konstrukcinį įtempimą, mūsų kokybės užtikrinimo protokolai taiko griežtą defektų prevenciją:
Šis gaubtas pateikiamas kaip tipiška mechaninėms ir elektros įrangoms skirta individualiai gaminama detalė; sunkiosios apkrovos variklių tvirtinimo elementai; generatorių rėmai; pramoninių siurblių korpusai; konstrukciniai šasi arba laikikliai. „Honyang Cast“ gamina panašias detales remdamasi klientų pateiktais brėžiniais, o ne siūlydama standartinį katalogą.
GamYbos planas turi susieti detalės veikimo geometriją – didelius konstrukcinius paviršius; montavimo orientyrus; varžtų apskritimus; tankius storio keitimosi jungtis – su formavimo įrankiais, tikslaus liejimo procesu, apdirbimu ir matavimais grindžiamomis kontrolės reikalavimais. Galutiniai matmenys, sąsajos ir priėmimo kriterijai patvirtinami per brėžinių peržiūrą.
PROJEKTO SPECIFINĖ PATEIKIMAS
Medžiagos rūšis, matmenys, nuokrypių zonos, apdirbimo priedai, paviršiaus būklė, eksploatacijos reikalavimai ir tikrinimo įrašai patvirtinami po užsakovo 2D braižymo, 3D modelio ir projekto specifikacijos peržiūros.
Parametrų rinkinys parenkamas remiantis šios komponentės funkcija. Nežinomos vertės lieka braižyme kontroliuojamos ir negali būti pakeistos bendrais katalogo duomenimis.
| Inžinerinė detalė | Nuoroda / Specialus reikalavimas | Patvirtinimo pagrindas |
|---|---|---|
| Medžiagos rūšis | 304-os klasės nerūdijančiojo plieno (CF8 / 1,4308 standartas) | Patvirtinti taikomą standartą ir cheminės sudėties reikalavimus. |
| Detalės masė | 3,281 kg | Patvirtinti tikslinę masę ir leistiną nuokrypį, kai tai aktualu. |
| Funkcinė geometrija | Dideli konstrukciniai paviršiai; montavimo orientyrai; varžtų apskritimai; tankios storio keitimosi jungtys | Nustatyti brėžinyje nurodytus orientyrus ir funkcijai esminius elementus. |
| Liejimo / technologijos nuoroda | Daugiaportė sistema keliems šilumos mazgams; Pramoninė smiltelėmis šluostymo apdorojimo technologija; ISO 8062 (GB/T6414) CT6 liejimo tikslumo klasė; CNC frezavimas, gręžimas, įsukimas ir išgręžimas | Nurodyti, kurie žingsniai taikomi pasiūlytajam gamybos maršrutui. |
| Matmenys ir leistinės nuokrypos | Nurodyti remiantis kliento brėžiniu. | Atskirai nustatyti liejimo tikslumą nuo apdirbtų matmenų ir geometrinės tikslumo reikalavimų (GD&T). |
| Eksploatacijos sąlygos | Klientas nurodo atskirai. | Pateikti aplinkos terpę, apkrovą, temperatūrą, slėgį, greitį ar higienos reikalavimus, kai tai taikytina. |
| Rekomenduojami papildomi laukai | Apvalkalas; Sienelės storis; Varžtų išdėstymas; Atskaitos taškų tikslumas; Apdirbimo priedas; Paviršiaus grubumas | Užpildykite prieš skelbdami skaitmenines charakteristikas ar kainodamos gamybos. |
| Konstrukcinė savybė | Kodėl tai svarbu | Gamybos atsakas |
|---|---|---|
| Didelės konstrukcinės paviršiaus sritys | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Išverskite šią savybę į brėžinyje nurodytas atramines plokštumas, liejimo valdymo reikalavimus, apdirbimo apimtį ir matuojamas tikrinimo charakteristikas. |
| Montavimo atskaitos taškai | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Išverskite šią savybę į brėžinyje nurodytas atramines plokštumas, liejimo valdymo reikalavimus, apdirbimo apimtį ir matuojamas tikrinimo charakteristikas. |
| Varžtų apskritimai | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Išverskite šią savybę į brėžinyje nurodytas atramines plokštumas, liejimo valdymo reikalavimus, apdirbimo apimtį ir matuojamas tikrinimo charakteristikas. |
| Tankūs storio–storio perėjimai | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Peržvelgti liejimo orientaciją, įliejimo kanalų ir tiekimo sistemą, deformacijos riziką bei patikros prieigą geometrinių perėjimų vietose. |

Po geometrijos, lydinio, nuokrypių, kiekio ir patvirtinimo reikalavimų peržiūros nustatoma projektui būdinga maršruto tvarka.
Šaltinio puslapio proceso nuorodos
Proceso apimtis
Investicinis liejimas ir CNC apdirbimas nurodyti kaip pagrindiniai gamybos būdai. Šiluminis apdorojimas, dengimas, šlifavimas, balansavimas, slėgio bandymai, rentgeno tyrimai, PPAP ar kiti specialūs procesai turi būti nurodyti kaip projektui specifiški, nebent jų apimtis jau patvirtinta.
„Honyang Cast“ palaiko pagal brėžinius vykdomą variklio dangčio ir susijusių investicinio liejimo detalių kūrimą – nuo gamybos galimybės vertinimo iki pavyzdžių patvirtinimo ir pakartotinės gamybos.
| Aplikacijos reikalavimas | Gamybos vertė |
|---|---|
| Brėžinyje nustatyta tiksli pritaikymo ir veikimo atitiktis | Detalei specifinis DFM ir tikrinimo planas sieja liejinio geometriją su faktiniais surinkimo ir eksploatacijos reikalavimais. |
| Integruota sudėtinga geometrija | Investicinis liejimas gali sujungti funkcijas ir sumažinti montavimą arba perteklinį medžiagos pašalinimą, kai patvirtintas projektas tai leidžia. |
| Kartotini kritiniai sąsajos | Kontroliuojami orientyrų taškai, apdirbimas ir tikrinimas užtikrina funkcionalių paviršių ir sujungiamų elementų nuoseklią surinkimą. |
| Medžiagos ir gamybos proceso sekamosios duomenys | Sutvarkyti medžiagos ir tikrinimo įrašai pateikia įrodymus, atitinkančius brėžinį ir kokybės planą. |
| Gaminio specifinė vertė | Užtikrinti standžią įrangos sąsają; sumažinti gamybos etapus; palaikyti montavimo elementų baigiamąjį apdirbimą |
Kliento privalomi projektavimo įvesties duomenys
SIŲSKITE BRĖŽINĮ GAMYBOS TINKAMUMO ĮVERTINIMUI
Įkelkite savo variklio dangčio brėžinį ir 3D modelį kartu su medžiaga, kiekiu, eksploatacijos sąlygomis ir kontrolės reikalavimais. Mūsų komanda peržiūrės liejimo procesą, apdirbimo apimtį ir kokybės planą prieš pateikdama pasiūlymą.

Gaminančių įmonių lyderis, specializuojantis tiksliajame liejime pagal šabloną ir CNC apdirbime aukštos našumo plieno detalių kritinėms pramoninėms programoms.
 EN