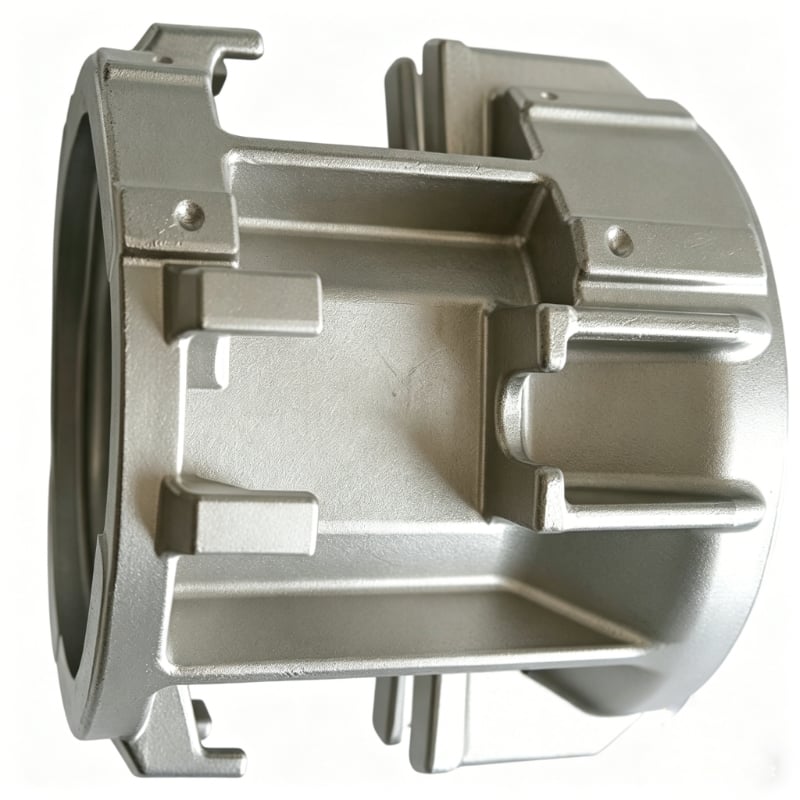
Параметри / Процес |
Спецификација и технички напор |
Користи за купце / вредност |
Материјал |
Сталица класе 304 (Стандард CF8 / 1.4308) |
Доноси снажну чврстоћу на истезање, врхунску отпорност на оксидацију и трајну оперативну стабилност у оштрим индустријским и електромеханичким поставкама. |
Сценарио примене |
Механичка и електрична опрема / Моторски монтажи за тешке потребе / Генераторски оквири / Промишлени корпуси за пумпе |
Специјално изграђен као високоинтегритна основна шасија или структурна залога која може сигурно издржавати тешке механичке оптерећења. |
Јединична тежина |
3,281 кг (Средње до велике инвестиционе ливење) |
Обезбеђује тешку, снажну структуру рамке дизајниран да апсорбује континуирано вибрационо стрес од ротирајућих електричних машина. |
Трпелна одбрана |
Оптимизовани систем више врата за више топлотних чворова |
Балансиране вишеточне конфигурације тркача превазилазе уплитна углаша у густим зглобовима, гарантујући 100% чврсту матрицу потпуно слободну од унутрашњих кућа за смањење. |
Толеранција за кастирање |
ИСО 8062 (ГБ/Т6414) СТ6 степен |
Елитне прецизности блиске облику за веће челичне профиле, смањујући трошкове материјала и значајно смањујући тешке часове ЦНЦ обраде. |
Obrada površine |
Униформа чистог индустријског пуцања |
Обезбеђује неповређену, пасивну површину спремну за техничко покрывање прахом, примирање или директну механичку монтажу. |
Пошто веће електромеханичке компоненте морају издржавати тешка оптерећења и константно структурно напетост, наши протоколи за осигурање квалитета спроводе заштиту од тешких дефеката:
Овај капот се представља као репрезентативна компонента произведена на заказ за механичку и електричну опрему; Тешко-наметне моторе; Гранцери генератора; Промишлени корпуси пумпа; Структурна шасија или загртач Хонианг Цаст развија сличне делове на основу цртежа кли
Производњи план мора повезати функционалну геометрију деловаВелика конструктивна лица; Маунтирање датума; Болт кругови; Густи дебели до танки зглобовиса алатом, инвестиционим ливком, обрадом и мерећим захтевима за инспекцију. Коначне димензије, интерфејс и критеријуми прихватања потврђују се током прегледа цртања.
СЕПЕКТИВНО ПРОЕКТНО НАДАНЕ
Квалитет материјала, димензије, зоне толеранције, дозвољена радна количина, стање површине, оперативни захтеви и регистри инспекције потврђени су након прегледа клијента 2Д цртеж, 3Д модел и спецификацију пројекта.
Низ параметара је изабран за функцију ове компоненте. Непознате вредности остају контролисане цртањем и не смеју се замењивати генеричким подацима каталога.
| Инжењерска ставка | Референција / Употреба на задатке | Основа за проверу |
|---|---|---|
| Oznaka materijala | Сталица класе 304 (Стандард CF8 / 1.4308) | Потврдити стандардне и хемијске услове. |
| Тежина делова | 3,281 кг | Потврдити циљну тежину и дозвољену варијацију ако је релевантно. |
| Функционална геометрија | Велике конструктивне површине; Монтажни датуми; Болт кругови; Густи дебели до танки зглобови | Идентификујте датуме цртања и карактеристике које су критичне за функцију. |
| Референца о ливу/процесу | Мулти-гате систем за више топлотних чворова; Индустријска пуцања; ISO 8062 (GB/T6414) CT6 толеранција за ливање; НЦН фрезирање, бушење, упирање и бушење понуђено | Потврдите које кораке се примењују на цитирану производњу. |
| Димензије и толеранције | Да се потврди из црта клијента. | Определите толеранцију ливења одвојено од радованих димензија и ГД&Т. |
| Услови рада | Укажите од стране купца. | Укажите услове за средство, оптерећење, температуру, притисак, брзину или хигијенску употребу, у зависности од случаја. |
| Препоручено додатна поља | Обувљивање; Дебљина зида; Образац буљке; Допуштима за датум; Дозвољеност за обраду; Грубоћа површине | Попуните пре објављивања нумеричких тврдњи или цитирања производње. |
| Структурна карактеристика | Зашто је важно | Реакција произвођача |
|---|---|---|
| Велике конструктивне лицеве | Ова карактеристика утиче на прилагодљивост, проток, пренос оптерећења, производњу или монтажу доле по вери. | Преведите карактеристику у цртежне датуме, контроле ливења, обим обраде и мерење карактеристике инспекције. |
| Маунтажни датуми | Ова карактеристика утиче на прилагодљивост, проток, пренос оптерећења, производњу или монтажу доле по вери. | Преведите карактеристику у цртежне датуме, контроле ливења, обим обраде и мерење карактеристике инспекције. |
| Циркови од буљка | Ова карактеристика утиче на прилагодљивост, проток, пренос оптерећења, производњу или монтажу доле по вери. | Преведите карактеристику у цртежне датуме, контроле ливења, обим обраде и мерење карактеристике инспекције. |
| Гъсти дебели до танки зглобови | Ова карактеристика утиче на прилагодљивост, проток, пренос оптерећења, производњу или монтажу доле по вери. | Прегледајте оријентацију ливења, затварање и храњење, ризик од деформације и приступ инспекцији на прелазима геометрије. |

Уколико је потребно, пројектни траекторија се може користити за одређивање протектора.
Послања на изворне странице
Opseg procesa
Инвестициона ливање и ЦНЦ обрада описана су као основна рута. Топлотна обрада, премазивање, полирање, балансирање, испитивање притиска, радиографско испитивање, ППАП или други посебни процеси морају бити приказани као специфични за пројекат, осим ако се њихов обим не потврди.
Хонианг Цаст подржава развој купове и повезаних инвестиционих кост компоненти на основу црта од прегледа производње до одобрења узорка и поновљене производње.
| Уговор за пријаву | Производња вредност |
|---|---|
| Дизајнски дефинисани прилагођавање и функција | Специфични ДФМ и план инспекције делова повезују геометрију ливења са стварним захтевима за монтажу и рад. |
| Интегрисана комплексна геометрија | Инвестициона ливање може консолидовати карактеристике и смањити израду или прекомерно уклањање залиха када то подржава одобрен дизајн. |
| Поновни критични интерфејс | Контролисани подаци, обрада и инспекција подржавају доследно састављање функционалних површина и карактеристика парења. |
| Тражељивост материјала и процеса | Уговорени материјал и регистар инспекције пружају доказе против цртања и плана квалитета. |
| Струја специфична за производ | Обезбедите крути интерфејс опреме; Смањите кораке израде; Подпоручите завршну обраду монтажних карактеристика |
Проектни унос који се захтева од клијента
ПРИСЛОЖИ СВОЈ СКРАСНИК НА РЕВИЗУ ПРОДЕЛНОСТВОВОГ ПРЕВЕЖНОСТИ
Поднесите цртеж и 3Д модел за вашу капу заједно са материјалом, количином, условима рада и захтевима за инспекцију. Наш тим ће прегледати пут ливања, обим обраде и план квалитета пре цитата.

Водећи произвођач специјализован за прецизну инвестициону ливу и ЦНЦ обраду компоненти од челика високих перформанси за критичне индустријске апликације.
 EN