Paramètre / Procédé |
Spécifications et caractéristiques techniques |
Avantages pour le client / Valeur |
Matériau |
Acier inoxydable de grade 304 (norme CF8 / 1.4308) |
Offre une résistance à la traction élevée, une excellente résistance à l’oxydation et une stabilité opérationnelle durable dans des environnements industriels et électromécaniques exigeants. |
Scénario d'application |
Équipements mécaniques et électriques / Supports moteurs lourds / Châssis de générateurs / Corps de pompes industrielles |
Conçu spécifiquement comme châssis fondamental ou support structurel haute intégrité, capable de supporter en toute sécurité des répartitions de charges mécaniques importantes. |
Poids de l'unité |
3,281 kg (fonderie par cire perdue de taille moyenne à grande) |
Fournit une structure de cadre lourd et robuste, conçue pour absorber les contraintes vibratoires continues générées par les machines électriques rotatives. |
Protection thermique |
Système d’alimentation multicanaux optimisé pour plusieurs nœuds thermiques |
Des configurations équilibrées de canaux d’alimentation multipoints éliminent les goulots d’étranglement liés à la solidification dans les sections de jonction denses, garantissant une matrice entièrement solide, exempte de toute cavité interne due au retrait. |
Précision du moulage |
Norme ISO 8062 (GB/T6414), qualité CT6 |
Précision élevée en état quasi-fini pour les profilés en acier de grande taille, réduisant les tolérances matérielles et minimisant considérablement le temps d’usinage CNC lourd. |
Finition de surface |
Sablage industriel uniforme et propre |
Offre une topographie de surface parfaitement propre et passive, prête pour des revêtements poudre techniques, une sous-couche ou un assemblage mécanique direct. |
Étant donné que les composants électromécaniques de grande taille doivent supporter de fortes charges et des contraintes structurelles permanentes, nos protocoles d’assurance qualité imposent une défense rigoureuse contre les défauts :
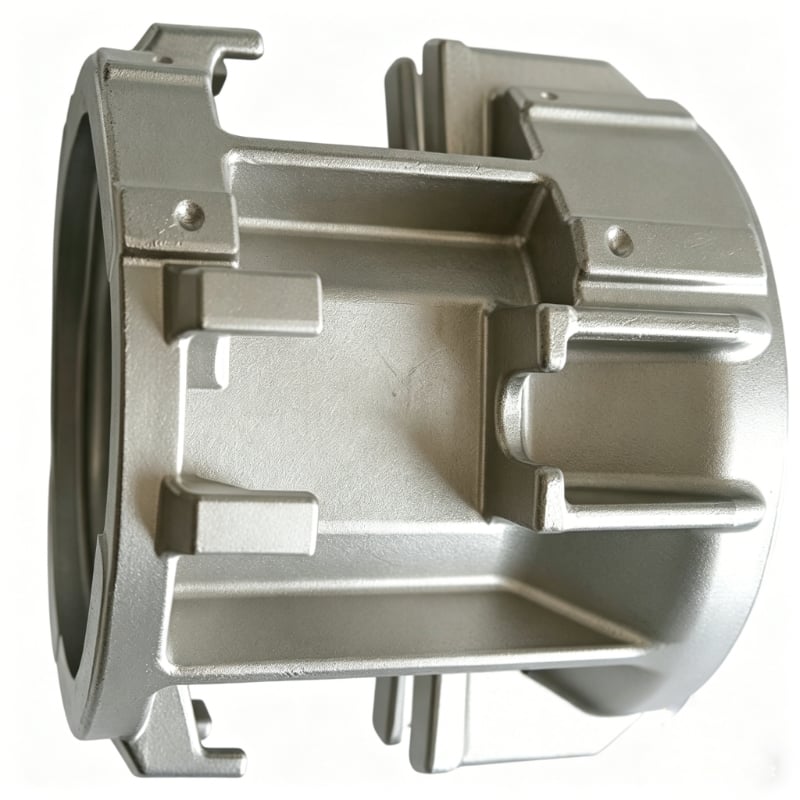
Ce couvercle est présenté à titre d’exemple représentatif de composant fabriqué sur mesure pour équipements mécaniques et électriques ; supports moteurs robustes ; châssis de générateurs ; carter de pompes industrielles ; châssis structurels ou supports. Honyang Cast développe des pièces similaires à partir des plans fournis par le client, sans proposer de spécification catalogue prédéfinie.
Le plan de fabrication doit relier la géométrie fonctionnelle de la pièce — grandes faces structurelles ; références de montage ; cercles de fixation ; jonctions denses passant d’une épaisseur importante à une épaisseur réduite — aux exigences relatives aux outillages, à la fonderie de précision, à l’usinage et aux contrôles mesurables. Les cotes finales, les interfaces et les critères d’acceptation sont confirmés lors de l’examen du plan.
FOURNITURE SPÉCIFIQUE AU PROJET
La nuance de matériau, les dimensions, les zones de tolérance, l’appoint d’usinage, l’état de surface, les conditions de fonctionnement et les registres d’inspection sont confirmés après examen du dessin 2D, du modèle 3D et de la spécification projet du client.
L’ensemble de paramètres est sélectionné en fonction de la fonction de ce composant. Les valeurs inconnues restent sous contrôle du dessin et ne doivent pas être remplacées par des données génériques issues de catalogues.
| Article technique | Référence / Exigence personnalisée | Base de vérification |
|---|---|---|
| Désignation de la nuance de matériau | Acier inoxydable de grade 304 (norme CF8 / 1.4308) | Confirmer la norme applicable et les exigences chimiques. |
| Masse de la pièce | 3,281 kg | Confirmer le poids cible et la variation autorisée, le cas échéant. |
| Géométrie fonctionnelle | Grandes faces structurelles ; références de montage ; cercles de fixation ; jonctions denses passant d’une épaisseur importante à une épaisseur réduite | Identifier les repères de dessin et les caractéristiques critiques pour la fonction. |
| Référence de moulage / procédé | Système multi-évacuation pour plusieurs nœuds thermiques ; Sablage industriel ; Tolérance de moulage ISO 8062 (GB/T6414) CT6 ; Fraisage, perçage, taraudage et alésage CNC proposés | Préciser les étapes applicables au parcours de production cité. |
| Dimensions et tolérances | À confirmer à partir du dessin client. | Définir la tolérance de moulage séparément des cotes usinées et des spécifications GD&T. |
| Conditions de fonctionnement | À préciser par le client. | Fournir les exigences relatives au milieu, à la charge, à la température, à la pression, à la vitesse ou à l’hygiène, selon le cas. |
| Champs supplémentaires recommandés | Enveloppe ; Épaisseur de paroi ; Patron de fixation ; Tolérances des repères de référence ; Surépaisseur d’usinage ; Rugosité de surface | À compléter avant de publier des valeurs numériques ou de soumettre un devis pour la production. |
| Caractéristique structurelle | Pourquoi cela compte | Réponse manufacturière |
|---|---|---|
| Grandes faces structurelles | Cette caractéristique influence l’ajustement, l’écoulement, le transfert de charge, la fabricabilité ou l’assemblage en aval. | Traduire cette caractéristique en références de plan, contrôles de fonderie, périmètre d’usinage et caractéristiques mesurables de contrôle. |
| Repères de référence de montage | Cette caractéristique influence l’ajustement, l’écoulement, le transfert de charge, la fabricabilité ou l’assemblage en aval. | Traduire cette caractéristique en références de plan, contrôles de fonderie, périmètre d’usinage et caractéristiques mesurables de contrôle. |
| Cercles de fixation | Cette caractéristique influence l’ajustement, l’écoulement, le transfert de charge, la fabricabilité ou l’assemblage en aval. | Traduire cette caractéristique en références de plan, contrôles de fonderie, périmètre d’usinage et caractéristiques mesurables de contrôle. |
| Joints épais-vers-minces denses | Cette caractéristique influence l’ajustement, l’écoulement, le transfert de charge, la fabricabilité ou l’assemblage en aval. | Examiner l’orientation du moulage, les systèmes d’évacuation et d’alimentation, le risque de déformation et l’accès aux contrôles aux transitions géométriques. |

Un itinéraire spécifique au projet est établi après examen de la géométrie, de l’alliage, des tolérances, du volume et des exigences de validation.
Références procédurales de la page source
Périmètre du processus
Le moulage à la cire perdue et l’usinage CNC sont décrits comme la voie principale. Le traitement thermique, le revêtement, le polissage, l’équilibrage, les essais de pression, les essais radiographiques, la procédure PPAP ou d’autres procédés spéciaux doivent être indiqués comme propres au projet, sauf si leur périmètre est confirmé.
Honyang Cast prend en charge le développement basé sur les plans des capots et des composants connexes fabriqués par fonderie à investissement, de l’analyse de la fabricabilité jusqu’à l’approbation des échantillons et la production répétée.
| Exigence d'application | Valeur manufacturière |
|---|---|
| Ajustement et fonction définis par le plan | Un plan DFM et un plan d’inspection spécifiques à la pièce relient la géométrie de la pièce moulée aux exigences réelles d’assemblage et de fonctionnement. |
| Géométrie complexe intégrée | La fonderie précise permet de regrouper des caractéristiques et de réduire la fabrication ou l’enlèvement excessif de matière, là où la conception approuvée le permet. |
| Interfaces critiques répétables | Repères contrôlés, usinage et supports d’inspection assurant un assemblage cohérent des surfaces fonctionnelles et des éléments d’ajustement. |
| Traçabilité des matériaux et des procédés | Les enregistrements convenus concernant les matériaux et les inspections constituent une preuve conforme au plan de fabrication et au plan qualité. |
| Valeur spécifique au produit | Fournir une interface rigide avec les équipements ; réduire le nombre d’étapes de fabrication ; permettre l’usinage final des caractéristiques de fixation |
Données de conception à fournir par le client
ENVOYEZ VOTRE PLAN POUR UN EXAMEN DE FABRICATION
Téléversez le plan et le modèle 3D de votre capot, accompagnés des informations relatives au matériau, à la quantité, aux conditions de fonctionnement et aux exigences d’inspection. Notre équipe examinera le procédé de fonderie, la portée de l’usinage et le plan qualité avant de vous fournir un devis.

Fabricant leader spécialisé dans la fonderie de précision par cire perdue et l’usinage CNC de composants en acier haute performance destinés à des applications industrielles critiques.
 EN