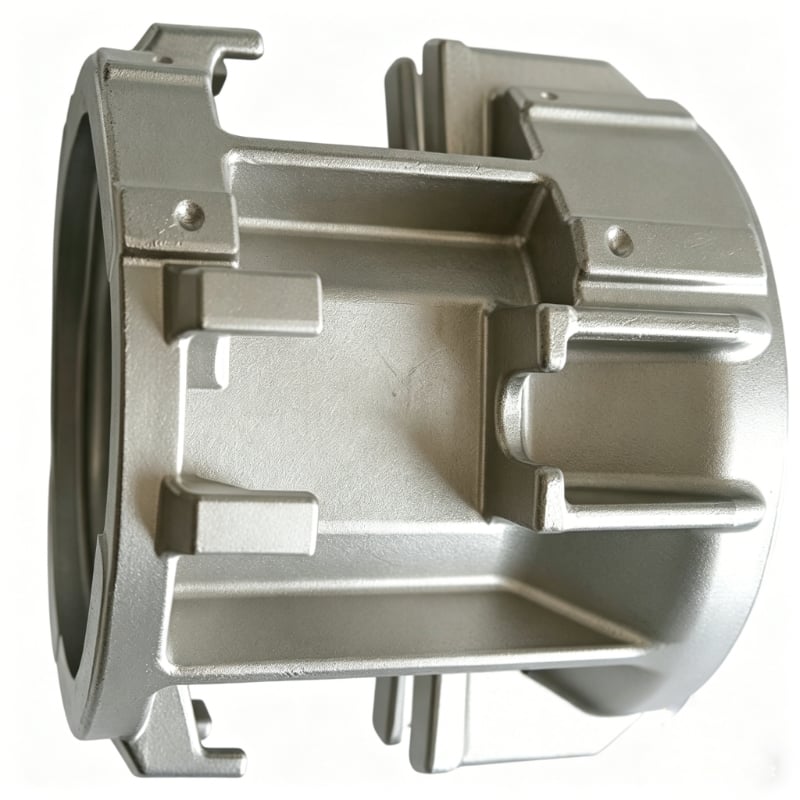
Paraméter / Folyamat |
Műszaki adatok és kiemelt jellemzők |
Ügyfél előnyök / érték |
Anyag |
304-es minőségű rozsdamentes acél (CF8 / 1.4308 szabvány) |
Kiváló húzószilárdságot, kiváló oxidációs ellenállást és tartós üzemeltethetőséget biztosít durva ipari és elektromechanikai környezetekben. |
Alkalmazási forgatókönyv |
Mechanikai és elektromos berendezések / nehézüzemi motorrögzítők / generátorvázak / ipari szivattyúházak |
Olyan nagy megbízhatóságú alváz- vagy szerkezeti tartóelemként tervezték, amely biztonságosan elviseli a nagy mechanikai terheléseloszlást. |
Egység súlya |
3,281 kg (közepes–nagy méretű veszteségmentes öntés) |
Nehézüzemi, erős vázszerkezetet biztosít, amelyet úgy terveztek, hogy folyamatosan elviselje a forgó villamos gépek rezgési terhelését. |
Hővédelem |
Több hőcsomópontot figyelembe vevő optimalizált többkapus öntési rendszer |
A kiegyensúlyozott többpontos befolyórendszer kiküszöböli a megfagyásra való hajlamot a sűrű csatlakozási részeknél, és 100%-osan tömör mátrixot garantál, amely teljesen mentes belső zsugorodási üregektől. |
Öntési tűréshatár |
ISO 8062 (GB/T6414) CT6 osztály |
Kiváló, közel végleges méretű pontosság nagyobb acélprofilokhoz, amely csökkenti az anyagráhagyásokat, és jelentősen csökkenti a nehéz CNC megmunkálási órákat. |
Felületi minőség |
Egyenletes, tiszta ipari fémfúvás |
Tisztított, passzív felületi topográfiát biztosít, amely készen áll a technikai porfestékek felvivésére, alapozásra vagy közvetlen mechanikai összeszerelésre. |
Mivel a nagyobb elektromechanikai alkatrészeknek súlyos terheléseket és állandó szerkezeti feszültséget kell elviselniük, minőségbiztosítási protokolljaink szigorú hibavédelmet alkalmaznak:
Ez a burkolat egy jellegzetes, egyedi gyártású alkatrész példájaként szolgál mechanikai és elektromos berendezésekhez; nehézüzemű motorrögzítők; generátorvázak; ipari szivattyúházak; szerkezeti alvázak vagy tartók – a Honyang Cast hasonló alkatrészeket fejleszt ki az ügyfél rajzai alapján, nem pedig rögzített katalógusjellemzők alapján.
A gyártási tervnek össze kell kötnie az alkatrész funkcionális geometriáját – nagy szerkezeti felületek; rögzítési alapfelületek; csavar körök; sűrű, vastagról vékonyra átmenő illesztések – a szerszámozással, az öntéssel, a megmunkálással és a mérhető ellenőrzési követelményekkel. A végső méretek, kapcsolódási felületek és elfogadási kritériumok a rajzfelülvizsgálat során kerülnek megerősítésre.
A PROJEKTSPECIFIKUS SZÁLLÍTÁS
Az anyagminőség, méretek, tűrésmezők, megmunkálási ráhagyás, felületi állapot, üzemeltetési követelmények és ellenőrzési dokumentumok a vevő 2D rajzának, 3D modelljének és projekt-specifikációjának felülvizsgálatát követően kerülnek megerősítésre.
Ez a paraméterkészlet az alkatrész funkciójához van kiválasztva. Az ismeretlen értékek továbbra is a rajz által irányítottak maradnak, és nem cserélhetők le általános katalógusadatokkal.
| Műszaki tétel | Hivatkozás / Egyedi követelmény | Ellenőrzés alapja |
|---|---|---|
| Anyagminőség | 304-es minőségű rozsdamentes acél (CF8 / 1.4308 szabvány) | Erősítsük meg a irányadó szabványt és a kémiai követelményeket. |
| Alkatrész tömege | 3,281 kg | Erősítse a cél súlyt és az engedélyezett eltérést, ha ez releváns. |
| Funkcionális geometria | Nagy szerkezeti felületek; rögzítési alapfelületek; csavar körök; sűrű, vastagról vékonyra átmenő illesztések | Azonosítsa a rajzi alapfelületeket és a funkció szempontjából kritikus jellemzőket. |
| Öntvény / folyamat referenciája | Többkapus rendszer több hőmérsékleti csomópont számára; Ipari homokszórás; ISO 8062 (GB/T6414) CT6 öntési tűréshatár; CNC marás, fúrás, menetkészítés és furatmegmunkálás elérhető | Erősítse, hogy mely lépések vonatkoznak a megadott gyártási útvonalra. |
| Méretek és tűrések | A vevő rajza alapján kell megerősíteni. | Határozza meg az öntési tűréshatárt külön a megmunkált méretek és a GD&T-től. |
| Üzemeltetési feltételek | A vevő határozza meg. | Közepes, terhelés alatti, hőmérsékleti, nyomásos, sebesség- vagy higiéniai követelmények megadása – amennyiben alkalmazható. |
| Ajánlott további mezők | Külső kontúr; Falvastagság; Csavarozási minta; Alapfelületi tűrések; Megmunkálási ráhagyás; Felületi érdesség | Számjegyes állítások közzététele vagy gyártási árajánlat kiadása előtt teljesítsd. |
| Szerkezeti jellemző | Miért fontos ez | Gyártási válasz |
|---|---|---|
| Nagy szerkezeti felületek | Ez a jellemző befolyásolja az illeszkedést, az áramlást, a terhelésátvitelt, a gyárthatóságot vagy a későbbi összeszerelést. | A jellemzőt rajzi alapfelületekké, öntési szabályozásokká, megmunkálási körként és mérhető ellenőrzési jellemzőkké kell lefordítani. |
| Rögzítési alapfelületek | Ez a jellemző befolyásolja az illeszkedést, az áramlást, a terhelésátvitelt, a gyárthatóságot vagy a későbbi összeszerelést. | A jellemzőt rajzi alapfelületekké, öntési szabályozásokká, megmunkálási körként és mérhető ellenőrzési jellemzőkké kell lefordítani. |
| Csavarkörök | Ez a jellemző befolyásolja az illeszkedést, az áramlást, a terhelésátvitelt, a gyárthatóságot vagy a későbbi összeszerelést. | A jellemzőt rajzi alapfelületekké, öntési szabályozásokká, megmunkálási körként és mérhető ellenőrzési jellemzőkké kell lefordítani. |
| Sűrű, vastagról vékonyra menő illesztések | Ez a jellemző befolyásolja az illeszkedést, az áramlást, a terhelésátvitelt, a gyárthatóságot vagy a későbbi összeszerelést. | Az öntés tájolásának, öntőrendszerének és táplálásának, torzulási kockázatnak és az ellenőrzési hozzáférésnek a felülvizsgálata a geometriai átmeneteknél. |

A geometria, az ötvözet, a tűrések, a térfogat és az érvényesítési követelmények áttekintése után projekt-specifikus gyártási útvonalat állítanak fel.
Forrásoldal folyamat-hivatkozások
Folyamat hatóköre
A befektetési öntés és a CNC megmunkálás a fő gyártási útvonalaként szerepelnek. A hőkezelés, bevonat, csiszolás, kiegyensúlyozás, nyomáspróba, röntgenvizsgálat, PPAP vagy más speciális folyamatok csak akkor tüntethetők fel általánosan, ha hatókörük megerősítésre került; egyébként projekt-specifikusak.
A Honyang Cast támogatja a motorháztető és kapcsolódó öntött alkatrészek rajzalapú fejlesztését a gyárthatósági felülvizsgálattól az minta jóváhagyásán és ismételt gyártáson át.
| Alkalmazási követelmény | Gyártási érték |
|---|---|
| Rajz által meghatározott illeszkedés és funkció | Az alkatrészre szabott gyártási lehetőségek elemzése (DFM) és ellenőrzési terv összekapcsolja az öntött geometriát a tényleges szerelési és üzemeltetési követelményekkel. |
| Integrált, összetett geometria | Az öntött alkatrészek gyártása lehetővé teszi a funkciók integrálását és a gyártási folyamat vagy a túlzott anyagleválasztás csökkentését, amennyiben a jóváhagyott tervezés ezt támogatja. |
| Ismételhető, kritikus kapcsolódási felületek | Szabályozott referenciapontok, megmunkálás és ellenőrzés biztosítja a funkcionális felületek és illeszkedő elemek konzisztens összeszerelését. |
| Anyag- és folyamatnyomvonal-követés | A megállapodott anyag- és ellenőrzési dokumentumok bizonyítékot szolgáltatnak a rajz és a minőségi terv alapján. |
| Termék-specifikus érték | Rugalmas berendezési interfész biztosítása; Gyártási lépések csökkentése; A rögzítési felületek végleges megmunkálásának támogatása |
A vevőtől szükséges tervezési bemenetek
KÜLDJE BE A RAJZÁT A GYÁRTHATÓSÁGI FELÜLVIZSGÁLATRA
Töltsön fel rajzot és 3D modellt a motorháztetőjéhez együtt az anyaggal, mennyiséggel, üzemeltetési körülményekkel és ellenőrzési követelményekkel. Csapatunk átnézi az öntési útvonalat, a megmunkálási területet és a minőségi tervet az ajánlat elkészítése előtt.

A vezető gyártó cég, amely a kritikus ipari alkalmazásokhoz szükséges nagy teljesítményű acél alkatrészek precíziós öntésében és CNC megmunkálásában szakosodott.
 EN