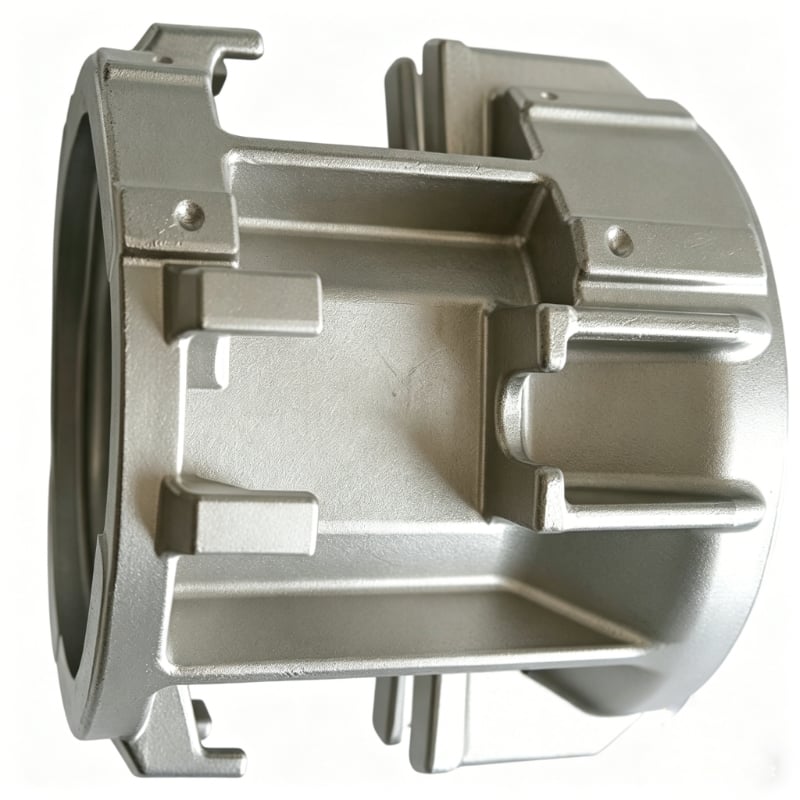
Parameter / Proces |
Specificatie en technische hoogtepunten |
Voordelen voor de klant / waarde |
Materiaal |
RVS 304 (CF8 / norm 1.4308) |
Biedt een robuuste treksterkte, superieure oxidatiebestendigheid en duurzame operationele stabiliteit in zware industriële en electro-mechanische omgevingen. |
Toepassingscontext |
Mechanische en elektrische apparatuur / steunbeugels voor zware motoren / generatorkaders / behuizingen voor industriële pompen |
Specifiek ontworpen als een hoogwaardig basischassis of structurele beugel die zwaar mechanisch belasting kan weerstaan. |
Eenheidsgewicht |
3,281 kg (gietstuk van middelgrote tot grote afmeting via verlorenschuimgietproces) |
Biedt een zwaar, robuust frame dat is ontworpen om continue trillingsbelasting van roterende elektrische machines op te nemen. |
Thermische bescherming |
Geoptimaliseerd multi-inloop-systeem voor meerdere thermische knooppunten |
Evenwichtige multi-punts-loperconfiguraties overwinnen stollingsproblemen bij dichte verbindingselementen en garanderen een volledig massieve matrix zonder interne krimpkaviteiten. |
Giettolerantie |
ISO 8062 (GB/T6414) CT6-kwaliteit |
Elite nauwkeurigheid bijna in eindvorm voor grotere stalen profielen, waardoor materiaaltoeslagen worden verminderd en zware CNC-bewerkingsuren aanzienlijk worden beperkt. |
Oppervlakteafwerking |
Uniforme, schone industriële straalbehandeling |
Zorgt voor een onberispelijke, passieve oppervlaktestructuur die klaar is voor technische poedercoatings, grondverven of directe mechanische assemblage. |
Aangezien grotere elektromechanische componenten zware belastingen en constante structurele spanning moeten weerstaan, dwingen onze kwaliteitsborgingsprotocollen strenge defectpreventie af:
Deze kap wordt gepresenteerd als een representatief, op maat vervaardigd onderdeel voor mechanische en elektrische apparatuur; zware motorsteunen; generatorkaders; industriële pompbehuizingen; structurele chassis of beugels. Honyang Cast ontwikkelt vergelijkbare onderdelen op basis van klanttekeningen, in plaats van een vaste cataloguspecificatie aan te bieden.
Het productieplan moet de functionele geometrie van het onderdeel—grote structurele vlakken; montage-referentievlakken; boutcirkels; compacte overgangen van dik naar dun—koppelen aan de vereisten voor gereedschappen, verlorenschuimgieten, bewerking en meetbare inspectie. De definitieve afmetingen, aansluitingen en acceptatiecriteria worden bevestigd tijdens de tekeningsbeoordeling.
PROJECTSPECIFIEKE LEVERING
Materiaalkwaliteit, afmetingen, tolerantiezones, bewerkingsaanpassing, oppervlaktoestand, bedrijfsvereisten en inspectiegegevens worden bevestigd na bestudering van de 2D-tekening, het 3D-model en de projectspecificatie van de klant.
De parameterreeks is geselecteerd op basis van de functie van dit onderdeel. Onbekende waarden blijven door de tekening bepaald en mogen niet worden vervangen door algemene catalogusgegevens.
| Technisch onderdeel | Referentie / Aangepaste vereiste | Verificatiegrondslag |
|---|---|---|
| Materiaal Kwaliteit | RVS 304 (CF8 / norm 1.4308) | Bevestig de toepasselijke norm en de chemische eisen. |
| Onderdeelgewicht | 3,281 kg | Bevestig het doelgewicht en de toegestane afwijking indien van toepassing. |
| Functionele geometrie | Grote structurele vlakken; montage-referentievlakken; boutcirkels; compacte overgangen van dik naar dun | Identificeer de tekeningsreferentievlakken en functioneel kritieke kenmerken. |
| Gietwerk/procesreferentie | Meervoudig gietgatensysteem voor meerdere thermische knooppunten; Industriële schotblasting; ISO 8062 (GB/T6414) CT6-giet tolerantie; CNC-freesbewerking, boren, taps maken en boringen worden aangeboden | Bevestig welke stappen van toepassing zijn op de aangegeven productieroute. |
| Afmetingen en toleranties | Dient te worden bevestigd aan de hand van de klanttekening. | Definieer de giettolerantie afzonderlijk van bewerkte afmetingen en GD&T. |
| Operationeel gebruik | Dient te worden gespecificeerd door de klant. | Geef, indien van toepassing, de vereisten voor medium, belasting, temperatuur, druk, snelheid of hygiëne. |
| Aanbevolen extra velden | Omvang; Wanddikte; Boutpatroon; Referentietoleranties; Bewerkingsvoorraad; Oppervlakteruwheid | Voltooi voordat numerieke claims worden gepubliceerd of productie wordt aangegeven. |
| Structurele Kenmerk | Waarom dit belangrijk is | Productieantwoord |
|---|---|---|
| Grote structurele vlakken | Dit kenmerk beïnvloedt pasvorm, stroming, belastingsoverdracht, vervaardigbaarheid of downstreamassemblage. | Vertaal de functie naar tekeningsgegevensvlakken, gietcontroles, bewerkingsomvang en meetbare inspectiekenmerken. |
| Montage-referentievlakken | Dit kenmerk beïnvloedt pasvorm, stroming, belastingsoverdracht, vervaardigbaarheid of downstreamassemblage. | Vertaal de functie naar tekeningsgegevensvlakken, gietcontroles, bewerkingsomvang en meetbare inspectiekenmerken. |
| Boutcirkels | Dit kenmerk beïnvloedt pasvorm, stroming, belastingsoverdracht, vervaardigbaarheid of downstreamassemblage. | Vertaal de functie naar tekeningsgegevensvlakken, gietcontroles, bewerkingsomvang en meetbare inspectiekenmerken. |
| Dichte overgangen van dik naar dun | Dit kenmerk beïnvloedt pasvorm, stroming, belastingsoverdracht, vervaardigbaarheid of downstreamassemblage. | Beoordeel de gietoriëntatie, het gietgat- en voedingsontwerp, het risico op vervorming en de toegankelijkheid voor inspectie bij geometrische overgangen. |

Een projectspecifieke route wordt vastgesteld na beoordeling van de geometrie, legering, toleranties, volume en validatievereisten.
Bronpagina-procesverwijzingen
Procesomvang
Investeringgieten en CNC-bewerking zijn aangegeven als de kernprocesroute. Warmtebehandeling, coating, polijsten, balanceren, druktesten, radiografisch onderzoek, PPAP of andere speciale processen moeten projectspecifiek worden vermeld, tenzij hun reikwijdte is bevestigd.
Honyang Cast ondersteunt ontwikkeling op basis van tekeningen voor motorkappen en gerelateerde onderdelen voor investeringsgieten, van beoordeling van de vervaardigbaarheid tot goedkeuring van het monster en herhaalde productie.
| Toepassingsvereiste | Productiewaarde |
|---|---|
| Op de tekening gedefinieerde pasvorm en functie | Een onderdeelspecifiek DFM- en inspectieplan koppelt de gietgeometrie aan de daadwerkelijke montage- en bedrijfsvereisten. |
| Geïntegreerde complexe geometrie | Investeringgieten kan functies consolideren en fabricage of excessieve materiaalafname verminderen, indien het goedgekeurde ontwerp dit ondersteunt. |
| Herhaalbare kritieke interfaces | Gecontroleerde referentievlakken, bewerking en inspectie ondersteunen een consistente assemblage van functionele oppervlakken en passende kenmerken. |
| Materiaal- en procestraceerbaarheid | Overeengekomen materiaal- en inspectiedocumentatie vormt bewijs tegenover de tekening en het kwaliteitsplan. |
| Productspecifieke waarde | Bied een stijve apparatuurinterface; verminder de fabricagestappen; ondersteun de afwerkende bewerking van montagekenmerken |
Ontwerpinputs die door de klant moeten worden geleverd
STUUR UW TEKENING IN VOOR EEN VERTROUWELIJKHEIDSONDERZOEK VAN DE PRODUCTIE
Upload de tekening en het 3D-model van uw motorkap, samen met het materiaal, de hoeveelheid, de bedrijfsomstandigheden en de inspectievereisten. Ons team beoordeelt het gietproces, het bewerkingsbereik en het kwaliteitsplan voordat we een offerte verstrekken.

Toonaangevende fabrikant gespecialiseerd in precisie-investeringgieten en CNC-bewerking van hoogwaardige stalen onderdelen voor kritieke industriële toepassingen.
 EN