Parametro / Processo |
Specifiche e caratteristiche tecniche |
Vantaggi per il cliente / Valore |
Materiale |
Acciaio inossidabile grado 304 (standard CF8 / 1.4308) |
Garantisce una robusta resistenza a trazione, un’eccellente resistenza all’ossidazione e una stabilità operativa duratura in ambienti industriali e elettromeccanici gravosi. |
Scenario di Applicazione |
Attrezzature meccaniche ed elettriche / Supporti per motori pesanti / Telai per generatori / Carcasse per pompe industriali |
Progettato appositamente come telaio fondamentale ad alta integrità o supporto strutturale in grado di sopportare in sicurezza distribuzioni di carico meccanico elevate. |
Peso unitario |
3,281 kg (fusione a cera persa di media-grande dimensione) |
Fornisce una struttura di telaio pesante e robusta progettata per assorbire sollecitazioni vibrationali continue provenienti da macchinari elettrici rotanti. |
Protezione termica |
Sistema ottimizzato di alimentazione multipla per più nodi termici |
Configurazioni bilanciate di canali di alimentazione a più punti superano i colli di bottiglia nella solidificazione nelle sezioni articolari dense, garantendo una matrice completamente solida al 100%, priva di cavità interne da ritiro. |
Tolleranza di fusione |
Grado CT6 ISO 8062 (GB/T6414) |
Precisione near-net-shape di livello elite per profili in acciaio di grandi dimensioni, riducendo le tolleranze sui materiali e minimizzando in modo significativo le ore di lavorazione CNC pesante. |
Finitura superficiale |
Sabbiatura industriale uniforme e pulita |
Fornisce una topografia superficiale impeccabile e passiva, pronta per rivestimenti tecnici a polvere, primer o montaggio meccanico diretto. |
Poiché i componenti elettromeccanici di grandi dimensioni devono sopportare carichi elevati e sollecitazioni strutturali continue, i nostri protocolli di garanzia della qualità prevedono rigorosi controlli per l’individuazione dei difetti:
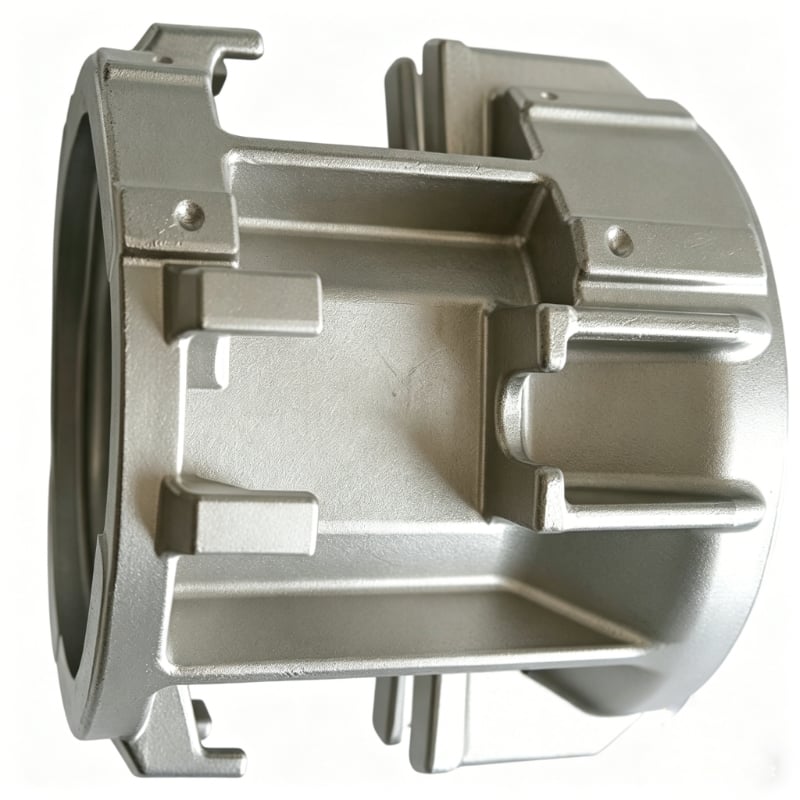
Questo coperchio è presentato come un componente rappresentativo realizzato su misura per attrezzature meccaniche ed elettriche; supporti per motori pesanti; telai per generatori; carcasse per pompe industriali; telai strutturali o staffe. Honyang Cast sviluppa componenti analoghi partendo dai disegni del cliente, anziché offrire specifiche fisse da catalogo.
Il piano di produzione deve collegare la geometria funzionale del pezzo — ampie superfici strutturali; riferimenti di montaggio; cerchi per viti; giunzioni dense da spesso a sottile — con i requisiti relativi a utensileria, fusione a cera persa, lavorazione meccanica e ispezione misurabile. Le dimensioni finali, le interfacce e i criteri di accettazione vengono confermati durante la revisione del disegno.
FORNITURA SPECIFICA PER PROGETTO
La qualità del materiale, le dimensioni, le zone di tolleranza, il sovrappiù di lavorazione, lo stato superficiale, i requisiti operativi e i registri ispettivi vengono confermati dopo la revisione del disegno 2D, del modello 3D e della specifica di progetto del cliente.
L’insieme di parametri è stato scelto in funzione della prestazione di questo componente. I valori sconosciuti rimangono controllati dal disegno e non devono essere sostituiti con dati generici presi da cataloghi.
| Elemento ingegneristico | Riferimento / Requisito personalizzato | Base della verifica |
|---|---|---|
| Classe del materiale | Acciaio inossidabile grado 304 (standard CF8 / 1.4308) | Confermare lo standard di riferimento e i requisiti chimici. |
| Peso del pezzo | 3,281 kg | Confermare il peso obiettivo e la variazione ammissibile, ove pertinente. |
| Geometria funzionale | Ampie superfici strutturali; riferimenti di montaggio; cerchi per viti; giunzioni dense da spesso a sottile | Identificare i riferimenti del disegno e le caratteristiche critiche per la funzionalità. |
| Riferimento di fusione / processo | Sistema multi-gate per più nodi termici; Sabbiatura industriale; Tolleranza di fusione ISO 8062 (GB/T6414) CT6; Fresatura CNC, foratura, filettatura e alesatura disponibili | Confermare quali fasi si applicano al percorso produttivo quotato. |
| Dimensioni e Tolleranze | Da confermare in base al disegno del cliente. | Definire la tolleranza di fusione separatamente dalle dimensioni lavorate e dalla GD&T. |
| Condizioni di esercizio | Da specificare da parte del cliente. | Fornire i requisiti relativi a mezzo, carico, temperatura, pressione, velocità o igiene, secondo quanto applicabile. |
| Campi aggiuntivi raccomandati | Involucro; Spessore della parete; Schema di fissaggio; Tolleranze dei riferimenti; Sovrametallo per lavorazione; Rugosità superficiale | Completare prima di pubblicare affermazioni numeriche o quotare la produzione. |
| Caratteristica strutturale | Perché è importante | Risposta produttiva |
|---|---|---|
| Ampie superfici strutturali | Questa caratteristica influenza l'adattamento, il flusso, il trasferimento di carico, la lavorabilità o l'assemblaggio successivo. | Tradurre la caratteristica in piani di riferimento disegnati, controlli di fusione, ambito di lavorazione e caratteristiche ispezionabili e misurabili. |
| Riferimenti di montaggio | Questa caratteristica influenza l'adattamento, il flusso, il trasferimento di carico, la lavorabilità o l'assemblaggio successivo. | Tradurre la caratteristica in piani di riferimento disegnati, controlli di fusione, ambito di lavorazione e caratteristiche ispezionabili e misurabili. |
| Cerchi di fissaggio | Questa caratteristica influenza l'adattamento, il flusso, il trasferimento di carico, la lavorabilità o l'assemblaggio successivo. | Tradurre la caratteristica in piani di riferimento disegnati, controlli di fusione, ambito di lavorazione e caratteristiche ispezionabili e misurabili. |
| Giunzioni fitte da spesso a sottile | Questa caratteristica influenza l'adattamento, il flusso, il trasferimento di carico, la lavorabilità o l'assemblaggio successivo. | Verificare l’orientamento della fusione, il sistema di immissione e alimentazione, il rischio di deformazione e l’accessibilità per ispezione nelle transizioni geometriche. |

Un percorso specifico per il progetto viene stabilito dopo la revisione della geometria, della lega, delle tolleranze, del volume e dei requisiti di validazione.
Riferimenti al processo nella pagina di origine
Ambito del processo
La fusione a cera persa e la lavorazione CNC sono descritte come percorso principale. Trattamento termico, rivestimento, lucidatura, bilanciatura, prova di pressione, prova radiografica, PPAP o altri processi speciali devono essere indicati come specifici del progetto, a meno che il loro ambito non sia già stato confermato.
Honyang Cast supporta lo sviluppo basato su disegni di cofani e relativi componenti in fusione a cera persa, dalla verifica della fabbricabilità fino all’approvazione del campione e alla produzione ripetuta.
| Requisito applicativo | Valore produttivo |
|---|---|
| Adattamento e funzionalità definiti dal disegno | Un piano DFM e ispettivo specifico per il componente collega la geometria della fusione ai reali requisiti di assemblaggio e di funzionamento. |
| Geometria complessa integrata | La fusione a cera persa consente di consolidare caratteristiche e di ridurre la fabbricazione aggiuntiva o la rimozione eccessiva di materiale, laddove il progetto approvato lo consenta. |
| Interfacce critiche ripetibili | Riferimenti controllati, lavorazione e ispezione per supportare un assemblaggio coerente di superfici funzionali e caratteristiche di accoppiamento. |
| Tracciabilità di materiale e processo | Registri concordati di materiale e ispezione forniscono evidenza rispetto al disegno e al piano qualità. |
| Valore specifico del prodotto | Fornire un’interfaccia rigida per le attrezzature; Ridurre le fasi di fabbricazione; Supportare la lavorazione finale delle caratteristiche di fissaggio |
Dati di progettazione richiesti dal cliente
INVIA IL TUO DISEGNO PER UNA VERIFICA DI REALIZZABILITÀ
Carica il disegno e il modello 3D del tuo cofano insieme a materiale, quantità, condizioni operative e requisiti di ispezione. Il nostro team esaminerà il percorso di fusione, l’ambito di lavorazione e il piano qualità prima di fornire il preventivo.

Produttore leader specializzato nella fusione a cera persa di precisione e nella lavorazione CNC di componenti in acciaio ad alte prestazioni per applicazioni industriali critiche.
 EN