Parameter / Prozess |
Spezifikationen & technische Highlights |
Kundennutzen / Mehrwert |
Material |
Edelstahl der Güte 304 (CF8 / Norm 1.4308) |
Bietet hohe Zugfestigkeit, hervorragende Oxidationsbeständigkeit und langfristige Betriebsstabilität in rauen industriellen und elektromechanischen Anwendungen. |
Anwendungsszenario |
Mechanische und elektrische Ausrüstung / Hochbelastbare Motorhalterungen / Generatorrahmen / Gehäuse für Industriepumpen |
Speziell als hochintegrierter Grundrahmen oder strukturelle Halterung konzipiert, die schwere mechanische Lastverteilungen sicher aufnehmen kann. |
Einheitsgewicht |
3,281 kg (Feinguss-Teil mittlerer bis großer Größe) |
Bietet eine hochbelastbare, robuste Rahmenstruktur, die kontinuierliche Vibrationsbelastung durch rotierende elektrische Maschinen absorbiert. |
Thermischer Schutz |
Optimiertes Mehrfachgießsystem für mehrere thermische Knotenpunkte |
Ausgewogene Mehrpunkt-Laufsystem-Konfigurationen überwinden Erstarrungsengpässe an dicht befestigten Verbindungsstellen und gewährleisten eine 100-prozentig durchgehende, innen spannungsfreie Matrix ohne Schwindungshohlräume. |
Gusztoleranz |
ISO 8062 (GB/T6414) CT6-Güteklasse |
Elite-Näherungsgenauigkeit für größere Stahlprofile, wodurch Materialzugaben reduziert und die erforderliche Zeit für umfangreiche CNC-Bearbeitung erheblich minimiert wird. |
Oberflächenfinish |
Einheitliches, sauberes industrielles Sandstrahlen |
Bietet eine makellose, passive Oberflächentopographie, die unmittelbar für technische Pulverbeschichtungen, Grundierungen oder direkte mechanische Montage bereit ist. |
Da größere elektromechanische Komponenten hohen Lasten und ständiger struktureller Beanspruchung standhalten müssen, sehen unsere Qualitätsicherungsprotokolle strenge Defektabwehrmaßnahmen vor:
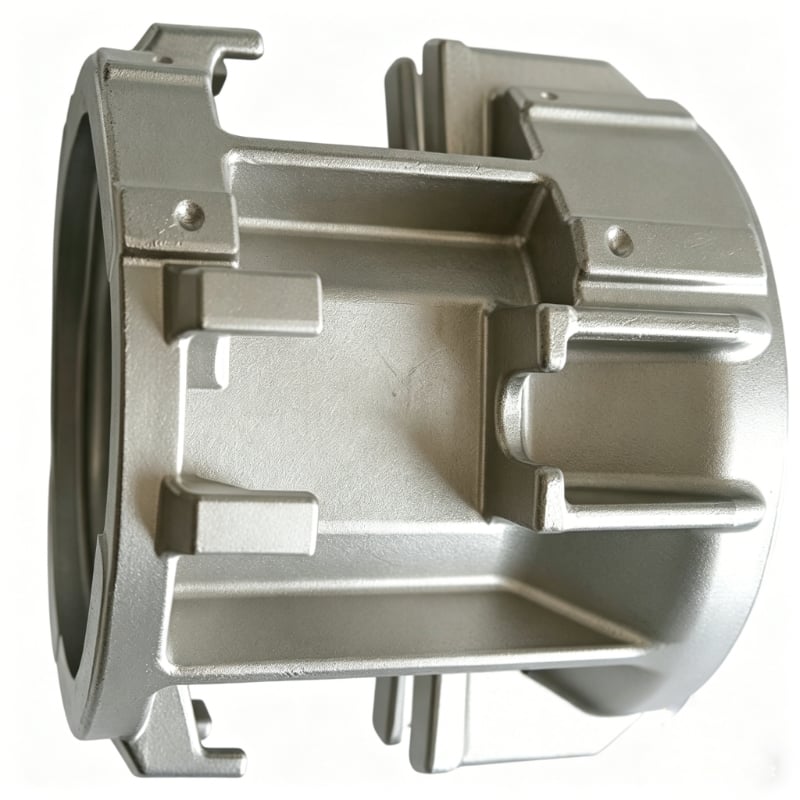
Diese Haube wird als repräsentatives, kundenspezifisch gefertigtes Bauteil für mechanische und elektrische Geräte vorgestellt; schwerlastfähige Motorträger; Generatorrahmen; Gehäuse für Industriepumpen; strukturelle Fahrgestelle oder Halterungen – Honyang Cast fertigt ähnliche Teile anhand von Kundenzeichnungen und bietet keine festen Katalogspezifikationen an.
Der Fertigungsplan muss die funktionale Geometrie des Bauteils – große strukturelle Flächen; Montagebezugsebenen; Schraubenkreise; dichte Übergänge von dick zu dünn – mit den Anforderungen an Werkzeuge, Wachsausschmelzguss, Bearbeitung und messbare Prüfung verknüpfen. Endmaße, Schnittstellen und Freigabekriterien werden während der Zeichnungsprüfung bestätigt.
PROJEKTSPEZIFISCHE LIEFERUNG
Materialgüte, Abmessungen, Toleranzbereiche, Bearbeitungszugabe, Oberflächenzustand, Betriebsanforderungen und Prüfprotokolle werden nach der Überprüfung der 2D-Zeichnung, des 3D-Modells und der Projektspezifikation des Kunden bestätigt.
Der Parametersatz wird für die Funktion dieses Bauteils ausgewählt. Unbekannte Werte bleiben zeichnungsbestimmt und dürfen nicht durch allgemeine Katalogdaten ersetzt werden.
| Technisches Einzelteil | Referenz / Kundenspezifische Anforderung | Verifizierungsgrundlage |
|---|---|---|
| Werkstoffqualität | Edelstahl der Güte 304 (CF8 / Norm 1.4308) | Bestätigen Sie den maßgeblichen Standard und die chemischen Anforderungen. |
| Teilegewicht | 3,281 kg | Bestätigen Sie das Zielgewicht und die zulässige Abweichung, falls relevant. |
| Funktionale Geometrie | Große strukturelle Flächen; Montagebezugsebenen; Schraubenkreise; dichte Übergänge von dick zu dünn | Zeichnungsbezugspunkte und funktionskritische Merkmale identifizieren. |
| Guss-/Verfahrensbezug | Mehrtor-System für mehrere thermische Knoten; Industrielles Sandstrahlen; Guss-Toleranz nach ISO 8062 (GB/T6414) CT6; Angebotene CNC-Bearbeitung: Fräsen, Bohren, Gewindeschneiden und Ausdrehen | Bestätigen, welche Schritte für die zitierte Serienfertigungsroute gelten. |
| Abmessungen und Toleranzen | Aus der Kundenzeichnung zu bestätigen. | Gusstoleranzen gesondert von bearbeiteten Abmessungen und GD&T definieren. |
| Betriebsbedingungen | Vom Kunden anzugeben. | Medium, Last, Temperatur, Druck, Geschwindigkeit oder Hygieneanforderungen entsprechend angeben. |
| Empfohlene zusätzliche Felder | Umriss; Wandstärke; Schraubenmuster; Bezugstoleranzen; Bearbeitungszugabe; Oberflächenrauheit | Vor der Veröffentlichung numerischer Angaben oder der Nennung von Produktionszahlen vollständig ausfüllen. |
| Strukturelles Merkmal | Warum es wichtig ist | Fertigungsreaktion |
|---|---|---|
| Große strukturelle Flächen | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Übersetzen der Merkmale in Zeichnungsbezugspunkte, Gussvorgaben, Umfang der mechanischen Bearbeitung sowie messbare Prüfmerkmale. |
| Montagebezugspunkte | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Übersetzen der Merkmale in Zeichnungsbezugspunkte, Gussvorgaben, Umfang der mechanischen Bearbeitung sowie messbare Prüfmerkmale. |
| Schraubenkreise | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Übersetzen der Merkmale in Zeichnungsbezugspunkte, Gussvorgaben, Umfang der mechanischen Bearbeitung sowie messbare Prüfmerkmale. |
| Dichte Übergänge von dick zu dünn | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Überprüfung der Gussausrichtung, Anbindung und Speisung, Verzugrisiko sowie Zugänglichkeit für die Prüfung an geometrischen Übergängen. |

Nach Prüfung von Geometrie, Legierung, Toleranzen, Stückzahlen und Validierungsanforderungen wird eine projektspezifische Fertigungsroute festgelegt.
Referenzen zum Prozess auf der Quellseite
Prozessumfang
Feinguss und CNC-Bearbeitung sind als Kernfertigungsroute beschrieben. Wärmebehandlung, Beschichtung, Polieren, Auswuchten, Druckprüfung, Röntgenprüfung, PPAP oder andere Sonderverfahren müssen projektbezogen ausgewiesen werden, sofern ihr Umfang nicht bereits bestätigt ist.
Honyang Cast unterstützt die zeichnungsbasierte Entwicklung von Motorhauben und zugehörigen Feingusskomponenten von der Herstellbarkeitsbewertung über die Musterfreigabe bis zur Serienfertigung.
| Anforderung des Einsatzes | Fertigungsnutzen |
|---|---|
| Zeichnungsgemäße Passung und Funktion | Ein teilspezifischer DFM- und Prüfplan verknüpft die Gusstgeometrie mit den tatsächlichen Montage- und Betriebsanforderungen. |
| Integrierte komplexe Geometrie | Feinguss kann Merkmale zusammenfassen und die Nachbearbeitung oder übermäßigen Materialabtrag reduzieren, sofern das freigegebene Design dies unterstützt. |
| Wiederholbare kritische Schnittstellen | Gesteuerte Bezugsmerkmale, Bearbeitung und Prüfungsunterstützung für eine konsistente Montage funktionaler Oberflächen und Fügeelemente. |
| Rückverfolgbarkeit von Werkstoff und Fertigungsverfahren | Vereinbarte Werkstoff- und Prüfprotokolle liefern Nachweise gegenüber Zeichnung und Qualitätsplan. |
| Produktspezifischer Mehrwert | Bieten eine starre Geräteschnittstelle; Reduzieren Fertigungsschritte; Unterstützen die Endbearbeitung von Montagemerkmalen |
Vom Kunden bereitzustellende Konstruktionsgrundlagen
SENDEN SIE IHRE ZEICHNUNG FÜR EINE HERSTELLBARKEITSBEWERTUNG
Laden Sie die Zeichnung und das 3D-Modell Ihrer Motorhaube zusammen mit Angaben zu Werkstoff, Menge, Betriebsbedingungen und Prüfanforderungen hoch. Unser Team prüft den Gießweg, den Bearbeitungsumfang und den Qualitätsplan vor Abgabe des Angebots.

Führender Hersteller, spezialisiert auf Präzisions-Kokillenguss und CNC-Bearbeitung hochleistungsfähiger Stahlkomponenten für kritische industrielle Anwendungen.
 EN