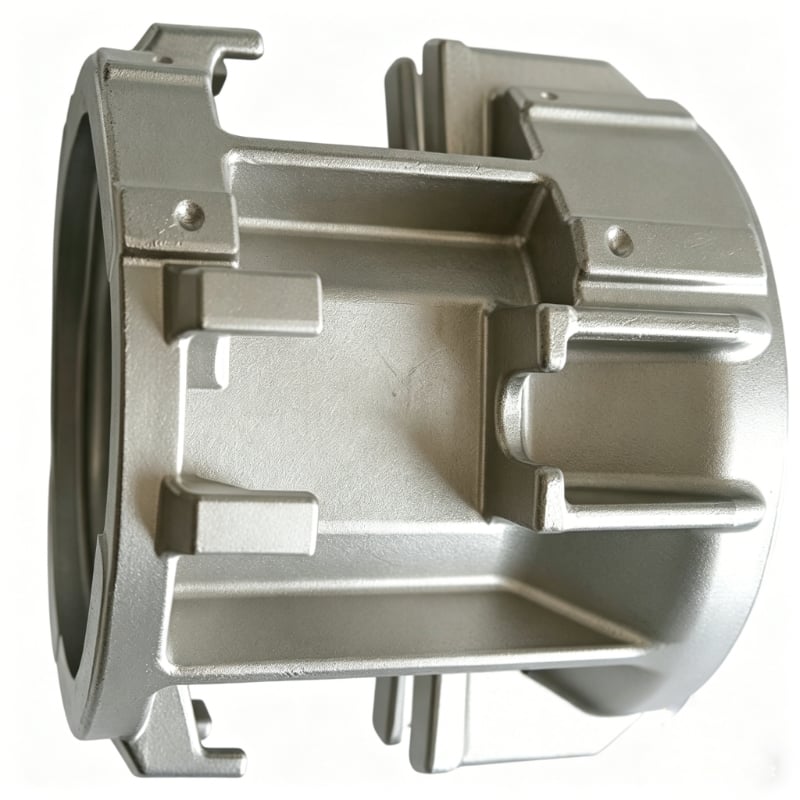
พารามิเตอร์ / กระบวนการ |
ข้อกำหนดทางเทคนิคและจุดเด่นด้านเทคนิค |
ประโยชน์และมูลค่าที่ลูกค้าได้รับ |
วัสดุ |
เหล็กกล้าไร้สนิมเกรด 304 (มาตรฐาน CF8 / 1.4308) |
ให้ความแข็งแรงดึงที่เหนือกว่า ความต้านทานการออกซิเดชันที่ยอดเยี่ยม และเสถียรภาพในการทำงานอย่างยาวนานในสภาพแวดล้อมอุตสาหกรรมและอิเล็กโตรเมคานิคที่ท้าทาย |
สถานการณ์การใช้งาน |
อุปกรณ์เครื่องจักรกลและไฟฟ้า / ฐานยึดมอเตอร์แบบหนัก / กรอบเครื่องกำเนิดไฟฟ้า / โครงฝาครอบปั๊มอุตสาหกรรม |
ออกแบบมาเป็นพิเศษให้เป็นโครงสร้างพื้นฐานหรือแผ่นยึดโครงสร้างที่มีความสมบูรณ์สูง สามารถรับน้ำหนักเชิงกลที่หนักได้อย่างปลอดภัย |
น้ำหนักหน่วย |
3.281 กิโลกรัม (การหล่อแบบ investment casting ขนาดกลางถึงใหญ่) |
ให้โครงสร้างเฟรมที่แข็งแรงและทนทาน โดยออกแบบมาเพื่อดูดซับแรงสั่นสะเทือนอย่างต่อเนื่องจากเครื่องจักรไฟฟ้าที่หมุน |
ระบบป้องกันความร้อน |
ระบบหลายจุดเข้าของสารหล่อที่ปรับแต่งให้เหมาะสมสำหรับหลายจุดร้อน |
การจัดเรียงช่องไหลแบบหลายจุดที่สมดุลช่วยแก้ปัญหาการแข็งตัวไม่ทั่วถึงบริเวณรอยต่อที่หนาแน่น ทำให้มั่นใจได้ว่าโครงสร้างจะแข็งตัวสมบูรณ์แบบ 100% โดยไม่มีโพรงหดตัวภายใน |
ความอดทนในการหล่อ |
มาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 |
ความแม่นยำระดับพรีเมียมแบบใกล้เคียงรูปร่างสุดท้ายสำหรับชิ้นส่วนเหล็กขนาดใหญ่ ช่วยลดค่าเผื่อวัสดุและลดเวลาการกลึงด้วยเครื่อง CNC แบบหนักลงอย่างมีนัยสำคัญ |
พื้นผิวของวัสดุ |
การพ่นทรายเชิงอุตสาหกรรมอย่างสม่ำเสมอและสะอาด |
ให้ผิวที่บริสุทธิ์และเป็นกลางพร้อมใช้งานสำหรับการเคลือบผงทางเทคนิค การพ่นสีรองพื้น หรือการประกอบเชิงกลโดยตรง |
เนื่องจากชิ้นส่วนอิเล็กโทร-เมคานิคอลขนาดใหญ่จำเป็นต้องรับภาระหนักและแรงดึงเชิงโครงสร้างอย่างต่อเนื่อง จึงมีการบังคับใช้มาตรการประกันคุณภาพของเราอย่างเข้มงวดเพื่อป้องกันข้อบกพร่องทุกรูปแบบ
ปลอกชิ้นนี้เป็นตัวอย่างของชิ้นส่วนที่ผลิตตามสั่งสำหรับอุปกรณ์กลไกและไฟฟ้า; ฐานยึดมอเตอร์แบบหนัก; โครงเครื่องกำเนิดไฟฟ้า; ตัวเรือนปั๊มอุตสาหกรรม; โครงสร้างหรือแผ่นยึดแบบโครงถัก บริษัท Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันเหล่านี้จากแบบแปลนของลูกค้า โดยไม่ได้นำเสนอตามข้อกำหนดคงที่ในแคตตาล็อก
แผนการผลิตจำเป็นต้องเชื่อมโยงรูปทรงเชิงหน้าที่ของชิ้นส่วน—พื้นผิวโครงสร้างขนาดใหญ่; จุดอ้างอิงสำหรับการยึดติด; วงแหวนยึดสลักเกลียว; รอยต่อระหว่างส่วนหนาและบางที่มีความหนาแน่นสูง—เข้ากับข้อกำหนดด้านแม่พิมพ์ การหล่อแบบอินเวสต์เมนต์ การขึ้นรูปด้วยเครื่องจักร และการตรวจสอบที่วัดค่าได้ ขนาดสุดท้าย ขอบเขตการต่อกับชิ้นส่วนอื่น และเกณฑ์การยอมรับจะได้รับการยืนยันอย่างสมบูรณ์ในระหว่างการทบทวนแบบแปลน
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | เหล็กกล้าไร้สนิมเกรด 304 (มาตรฐาน CF8 / 1.4308) | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | 3.281 กิโลกรัม | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | พื้นผิวโครงสร้างขนาดใหญ่; จุดอ้างอิงสำหรับการยึดติด; วงแหวนยึดสลักเกลียว; รอยต่อระหว่างส่วนหนาและบางที่มีความหนาแน่นสูง | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | ระบบประตูหลายบานสำหรับโหนดความร้อนหลายจุด; การพ่นทรายเชิงอุตสาหกรรม; ความคลาดเคลื่อนของการหล่อตามมาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6; การกัดด้วยเครื่อง CNC การเจาะ การติดเกลียว และการขยายรู | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | ขอบเขตของชิ้นงาน; ความหนาของผนัง; รูปแบบการยึดด้วยสกรู; ความคลาดเคลื่อนของจุดอ้างอิง; ปริมาณวัสดุที่เหลือสำหรับการกลึง; ความหยาบของผิว | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| พื้นผิวโครงสร้างขนาดใหญ่ | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | แปลงลักษณะเฉพาะนั้นให้เป็นจุดอ้างอิงบนแบบวาด ข้อกำหนดการหล่อ ขอบเขตการกลึง และลักษณะเฉพาะที่สามารถวัดผลตรวจสอบได้ |
| จุดอ้างอิงสำหรับการติดตั้ง | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | แปลงลักษณะเฉพาะนั้นให้เป็นจุดอ้างอิงบนแบบวาด ข้อกำหนดการหล่อ ขอบเขตการกลึง และลักษณะเฉพาะที่สามารถวัดผลตรวจสอบได้ |
| วงแหวนสกรู | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | แปลงลักษณะเฉพาะนั้นให้เป็นจุดอ้างอิงบนแบบวาด ข้อกำหนดการหล่อ ขอบเขตการกลึง และลักษณะเฉพาะที่สามารถวัดผลตรวจสอบได้ |
| รอยต่อที่มีความหนาแน่นสูงจากหนาไปบาง | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนทิศทางการวางชิ้นงานขณะหล่อ ระบบประตูและระบบจ่ายโลหะหลอมเหลว ความเสี่ยงของการบิดตัว และการเข้าถึงเพื่อการตรวจสอบบริเวณรอยต่อของรูปทรงเรขาคณิต |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
หงหยาง แคสต์ สนับสนุนการพัฒนาฝากระโปรงและชิ้นส่วนที่ผลิตด้วยวิธี investment casting ที่เกี่ยวข้อง โดยอ้างอิงจากแบบแปลน ตั้งแต่ขั้นตอนการทบทวนความสามารถในการผลิต จนถึงการอนุมัติตัวอย่างและการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | จัดเตรียมจุดเชื่อมต่ออุปกรณ์ที่มีความแข็งแรงสูง ลดจำนวนขั้นตอนการประกอบ และรองรับการกลึงขั้นสุดท้ายของลักษณะโครงสร้างที่ใช้ยึดติด |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบแปลนและโมเดล 3 มิติของฝากระโปรง พร้อมระบุวัสดุ ปริมาณ สภาวะการใช้งาน และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ ขอบเขตการกลึง และแผนประกันคุณภาพ ก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN