Parametrs / Process |
Specifikācija un tehniskie galvenie punkti |
Klienta priekšrocības / vērtība |
Materiāls |
304. klases nerūsējošais tērauds (CF8 / 1.4308 standarts) |
Nodrošina izcilu stiepšanas izturību, augstu oksidācijas pretestību un ilgstošu darbības stabilitāti grūtajos rūpnieciskajos un elektromehāniskajos apstākļos. |
Lietojuma Scenārijs |
Mehāniskā un elektriskā aprīkojuma / liela apjoma elektrodzinēju montāžas pamati / ģeneratoru korpusi / rūpniecisko sūkņu korpusi |
Speciāli izstrādāts kā augstas integritātes pamatkonstrukcija vai strukturālais kronšteins, kas spēj droši izturēt lielas mehāniskās slodzes sadali. |
Vienu svars |
3,281 kg (vidēja līdz liela izmēra ziedošā liešana) |
Nodrošina liela apjoma, izcilas izturības rāmi, kas konstruēts, lai absorbētu nepārtrauktu vibrāciju no rotējošām elektriskām mašīnām. |
Termiskā aizsardzība |
Optimizēta daudzvietu ielejas sistēma vairākām termiskajām vietām |
Līdzsvarota daudzpunktu tekušu sistēma novērš sacietēšanas šaurumus blīvajās savienojumu daļās, nodrošinot 100 % cietu matricu, kas pilnībā brīva no iekšējiem sarukuma dobumiem. |
Litējuma tolerances |
ISO 8062 (GB/T6414) CT6 klase |
Elitāra gandrīz precīza izgatavošana lielākiem tērauda profilu izmēriem, kas samazina materiāla pieļaujamās novirzes un ievērojami samazina smago CNC apstrādes stundu skaitu. |
Virsmas apdare |
Vienmērīga, tīra rūpnieciskā šautā apstrāde |
Nodrošina bezimakas, pasīvās virsmas reljefu, kas ir gatavs tehniskajām pulverkrāsām, gruntēšanai vai tiešai mehāniskai montāžai. |
Tā kā lielākiem elektromehāniskiem komponentiem jāiztur smagas slodzes un pastāvīga strukturāla sasprindzinājuma ietekme, mūsu kvalitātes nodrošināšanas protokoli paredz stingru defektu novēršanu:
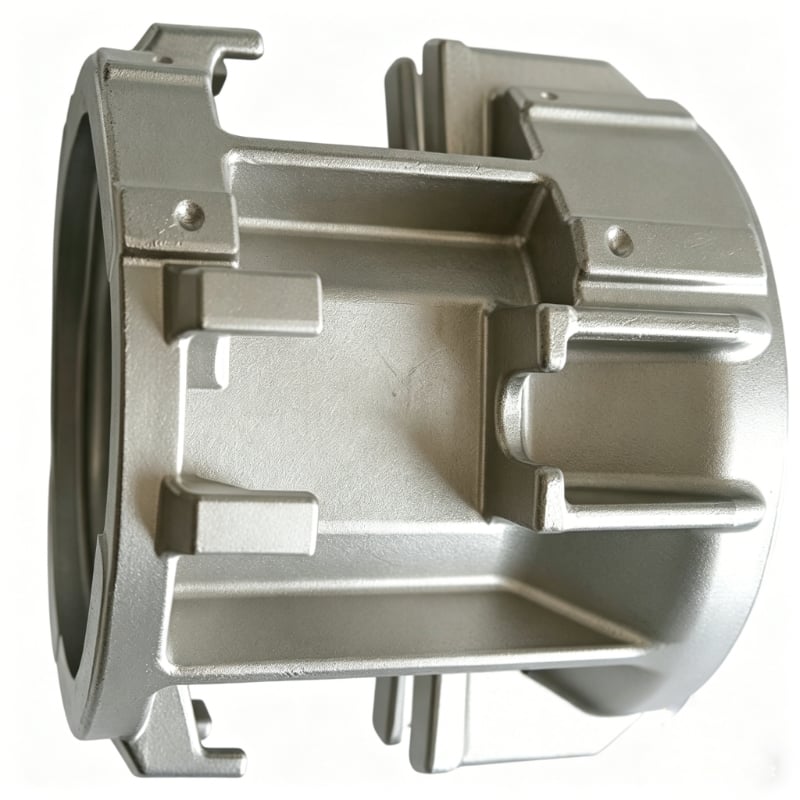
Šis vāks ir piemērs pielāgoti ražotam komponentam mehāniskajām un elektroiekārtām; smagām elektromotoru balstiekārtām; ģeneratora rāmjiem; rūpnieciskajiem sūkņu korpusiem; strukturālajiem šasijām vai stiprinājumiem. Honyang Cast attīsta līdzīgus komponentus pēc klienta zīmējumiem, nevis piedāvājot fiksētu kataloga specifikāciju.
Ražošanas plānam jāsavieno detaļas funkcionālā ģeometrija — lielas strukturālas virsmas; montāžas atskaites punkti; skrūvju riņķi; blīvi pārejas savienojumi no bieza uz plānu — ar rīku izgatavošanu, investīciju liešanu, apstrādi un mērāmo inspekciju prasībām. Galīgie izmēri, savienojumi un pieņemšanas kritēriji tiek apstiprināti zīmējumu pārskatīšanas laikā.
PROJEKTA SPECIFISKA PIEGĀDE
Materiāla klase, izmēri, pieļaujamās novirzes zonas, apstrādes pieļaujamās novirzes, virsmas stāvoklis, ekspluatācijas prasības un pārbaudes ieraksti tiek apstiprināti pēc klienta 2D zīmējuma, 3D modeļa un projekta specifikācijas izpētes.
Parametru kopums ir izvēlēts šīs komponentes funkcijai. Nezināmās vērtības paliek zīmējumā kontrolētas un tās nedrīkst aizvietot ar vispārīgiem kataloga datiem.
| Inženierijas vienība | Atsauce / pielāgota prasība | Verifikācijas pamats |
|---|---|---|
| Materiāla klase | 304. klases nerūsējošais tērauds (CF8 / 1.4308 standarts) | Apstipriniet regulējošo standartu un ķīmiskā sastāva prasības. |
| Detaļas svars | 3,281 kg | Apstiprināt mērķa svaru un pieļaujamo novirzi, ja tā ir būtiska. |
| Funkcionālā ģeometrija | Lielas strukturālas virsmas; montāžas atskaites punkti; skrūvju riņķi; blīvi pārejas savienojumi no bieza uz plānu | Identificēt zīmējuma atskaites punktus un funkcijai kritiskās īpašības. |
| Lietne / procesa atsauce | Dažu termisku mezglu daudzvārtu sistēma; Rūpnieciskā smilšstrādāšana; ISO 8062 (GB/T6414) CT6 liešanas precizitāte; CNC frēzēšana, urbšana, vītne un urbumu izplešana | Apstiprināt, kuri soļi attiecas uz piedāvāto ražošanas maršrutu. |
| Izmēri un pieļaujamās novirzes | Jāapstiprina pēc klienta zīmējuma. | Definēt lietnes precizitāti atsevišķi no apstrādātajām dimensijām un GD&T. |
| Ekspluatācijas apstākļi | Jānorāda klientam. | Norādīt vides vidējo, slodzi, temperatūru, spiedienu, ātrumu vai higiēnas prasības, ja tās ir piemērojamas. |
| Ieteicamās papildu laukumi | Apvalks; Sienas biezums; Uzgriežņu izkārtojums; Atskaites punktu precizitāte; Apstrādes pieļaujamais pieslīpējums; Virsmas raupjums | Pabeidziet pirms skaitlisku prasību publicēšanas vai ražošanas piedāvājuma sniegšanas. |
| Konstrukcijas īpašība | Kāpēc tas ir svarīgs | Ražošanas atbilde |
|---|---|---|
| Lielas strukturālas virsmas | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārveidojiet īpašību zīmējuma atskaites punktos, liešanas kontroles parametros, apstrādes apjomā un mērāmajās pārbaudes raksturlielumos. |
| Uzmontēšanas atskaites punkti | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārveidojiet īpašību zīmējuma atskaites punktos, liešanas kontroles parametros, apstrādes apjomā un mērāmajās pārbaudes raksturlielumos. |
| Uzgriežņu riņķi | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārveidojiet īpašību zīmējuma atskaites punktos, liešanas kontroles parametros, apstrādes apjomā un mērāmajās pārbaudes raksturlielumos. |
| Blīvi biezu–plānu savienojumi | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārbaudīt liešanas orientāciju, aizpildīšanu un barošanu, deformācijas risku un pārbaudes pieejamību ģeometrijas pārejās. |

Pēc ģeometrijas, sakausējuma, precizitātes, daudzuma un validācijas prasību izpētes tiek noteikts projektam specifisks maršruts.
Avota lapas procesa atsauces
Procesa apjoms
Iegulšanas liešana un CNC apstrāde aprakstītas kā galvenā ražošanas metode. Termiskā apstrāde, pārklājumi, polīšana, balansēšana, spiediena pārbaude, rentgena pārbaude, PPAP vai citi īpaši procesi jānorāda kā projekta specifiski, ja vien to darbības joma nav apstiprināta.
Honyang Cast atbalsta motora kapu un saistīto investīciju liešanas komponentu izstrādi, balstoties uz rasējumiem, sākot ar ražojamības pārbaudi un beidzot ar paraugu apstiprināšanu un atkārtotu ražošanu.
| Pielietojuma prasība | Ražošanas vērtība |
|---|---|
| Zīmējumā definēta piemērotība un funkcionalitāte | Komponentam specifisks DFM un pārbaudes plāns saista liešanas ģeometriju ar faktiskajām montāžas un ekspluatācijas prasībām. |
| Integrēta sarežģīta ģeometrija | Investīciju liešana var apvienot elementus un samazināt izgatavošanu vai pārmērīgu materiāla noņemšanu, ja apstiprinātā dizaina risinājums to atļauj. |
| Atkārtojami kritiski saskarnes punkti | Kontrolēti atskaites punkti, apstrāde un pārbaudes atbalsta funkciju virsmu un savienojamo elementu vienotu montāžu. |
| Materiāla un procesa izsekojamība | Vienotos materiāla un pārbaudes ierakstus izmanto kā pierādījumu pret rasējumu un kvalitātes plānu. |
| Produktam specifiskā vērtība | Nodrošināt stingru aprīkojuma savienojumu; samazināt izgatavošanas posmus; atbalstīt montāžas elementu galīgo apstrādi |
Klientam jāsniedz dizaina ievades dati
IESNIEDZIET SAVU ZĪMJU IZGATAVOJAMĪBAS PĀRBAUDEI
Augšupielādējiet savu motora kapa rasējumu un 3D modeli kopā ar materiālu, daudzumu, ekspluatācijas apstākļiem un pārbaudes prasībām. Mūsu komanda pirms piedāvājuma sagatavošanas pārskatīs liešanas maršrutu, apstrādes apjomu un kvalitātes plānu.

Vadošais ražotājs, kas specializējas precīzā investīciju liešanā un CNC apstrādē augstas veiktspējas tērauda komponentiem kritiskām rūpnieciskām lietojumprogrammām.
 EN