Parâmetro / Processo |
Especificações e Destaques Técnicos |
Benefícios para o Cliente / Valor |
Material |
Aço Inoxidável Grau 304 (Padrão CF8 / 1.4308) |
Oferece elevada resistência à tração, excelente resistência à oxidação e estabilidade operacional duradoura em ambientes industriais e eletromecânicos exigentes. |
Cenário de aplicação |
Equipamentos Mecânicos e Elétricos / Suportes Pesados para Motores / Estruturas para Geradores / Carcaças Industriais para Bombas |
Projetado especificamente como chassi ou suporte estrutural de alta integridade, capaz de suportar com segurança distribuições pesadas de carga mecânica. |
Peso da Unidade |
3,281 kg (Fundição por Cera Perdida em Escala Média a Grande) |
Fornece uma estrutura de quadro pesada e robusta projetada para absorver tensões vibratórias contínuas provenientes de máquinas elétricas rotativas. |
Proteção Térmica |
Sistema Otimizado de Multi-Canalização para Múltiplos Nós Térmicos |
Configurações equilibradas de canais de alimentação em múltiplos pontos superam gargalos de solidificação em seções de junção densas, garantindo uma matriz totalmente sólida, isenta de cavidades internas por contração. |
Tolerância de Fundição |
Grau CT6 conforme ISO 8062 (GB/T6414) |
Precisão de elite em forma quase final para perfis de aço maiores, reduzindo as sobremedidas de material e minimizando significativamente as horas de usinagem CNC pesada. |
Acabamento superficial |
Jateamento abrasivo industrial uniforme e limpo |
Fornece uma topografia de superfície imaculada e passiva, pronta para revestimentos técnicos em pó, aplicação de primer ou montagem mecânica direta. |
Como componentes eletromecânicos maiores devem suportar cargas elevadas e tensão estrutural constante, nossos protocolos de garantia da qualidade impõem uma defesa rigorosa contra defeitos:
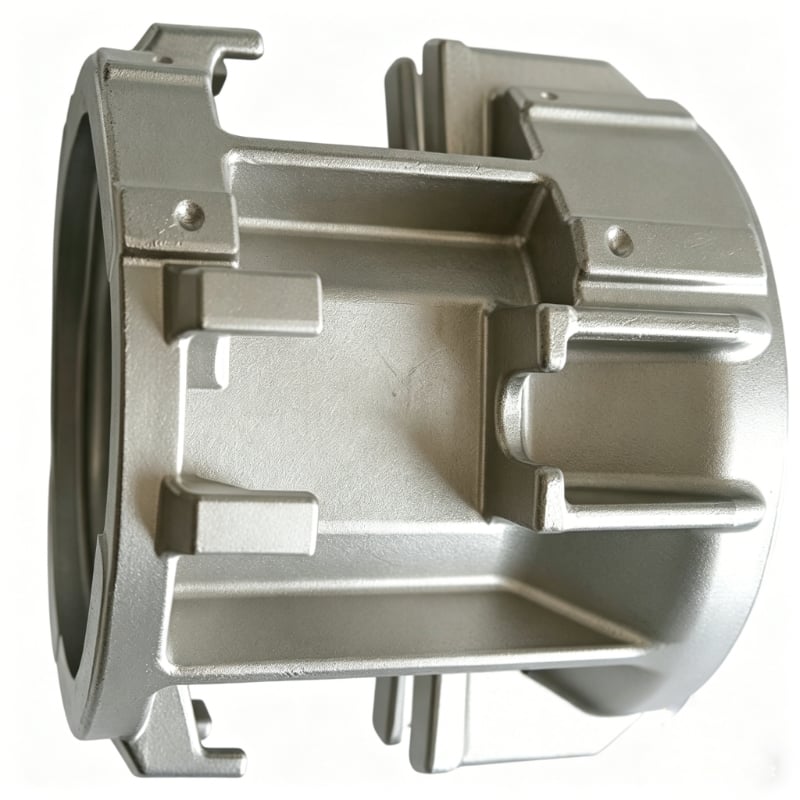
Este capô é apresentado como um componente representativo fabricado sob encomenda para equipamentos mecânicos e elétricos; suportes robustos para motores; estruturas de geradores; carcaças industriais de bombas; chassi estruturais ou suportes. A Honyang Cast desenvolve peças semelhantes a partir dos desenhos dos clientes, em vez de oferecer especificações fixas de catálogo.
O plano de fabricação deve integrar a geometria funcional da peça — grandes superfícies estruturais; referências de montagem; círculos de furos para parafusos; juntas densas de espessura variável (grossa para fina) — com os requisitos de ferramental, fundição por cera perdida, usinagem e inspeção mensurável. As dimensões finais, interfaces e critérios de aceitação são confirmados durante a revisão do desenho.
FORNECIMENTO ESPECÍFICO POR PROJETO
A classe do material, as dimensões, as zonas de tolerância, a sobremetal para usinagem, o estado superficial, os requisitos operacionais e os registros de inspeção são confirmados após a análise do desenho 2D, do modelo 3D e da especificação do projeto fornecidos pelo cliente.
O conjunto de parâmetros é selecionado com base na função deste componente. Valores desconhecidos permanecem controlados pelo desenho e não devem ser substituídos por dados genéricos de catálogo.
| Item de Engenharia | Referência / Requisito Personalizado | Base de verificação |
|---|---|---|
| Grau do Material | Aço Inoxidável Grau 304 (Padrão CF8 / 1.4308) | Confirmar a norma aplicável e os requisitos químicos. |
| Peso da peça | 3,281 kg | Confirmar o peso-alvo e a variação admissível, quando aplicável. |
| Geometria funcional | Grandes superfícies estruturais; referências de montagem; círculos de furos para parafusos; juntas densas de espessura variável (grossa para fina) | Identificar os referenciais de desenho e as características críticas para a função. |
| Referência de fundição/processo | Sistema de múltiplos canais para vários nós térmicos; Jateamento industrial; Tolerância de fundição ISO 8062 (GB/T6414) CT6; Fresagem CNC, perfuração, roscamento e alargamento disponíveis | Confirmar quais etapas se aplicam à rota produtiva cotada. |
| Dimensões e Tolerâncias | A ser confirmado a partir do desenho do cliente. | Definir a tolerância de fundição separadamente das dimensões usinadas e da GD&T. |
| Condições de operação | A ser especificado pelo cliente. | Fornecer os requisitos relativos ao meio, carga, temperatura, pressão, velocidade ou higiene, conforme aplicável. |
| Campos adicionais recomendados | Envelope; Espessura da parede; Configuração dos parafusos; Tolerâncias de referência; Sobremetal para usinagem; Rugosidade superficial | Concluir antes de publicar afirmações numéricas ou citar a produção. |
| Característica estrutural | Por que isso é importante | Resposta da fabricação |
|---|---|---|
| Grandes superfícies estruturais | Esta característica influencia o encaixe, o escoamento, a transferência de carga, a fabricabilidade ou a montagem subsequente. | Traduzir a característica em referências de desenho, controles de fundição, escopo de usinagem e características mensuráveis de inspeção. |
| Referências de montagem | Esta característica influencia o encaixe, o escoamento, a transferência de carga, a fabricabilidade ou a montagem subsequente. | Traduzir a característica em referências de desenho, controles de fundição, escopo de usinagem e características mensuráveis de inspeção. |
| Círculos de fixação | Esta característica influencia o encaixe, o escoamento, a transferência de carga, a fabricabilidade ou a montagem subsequente. | Traduzir a característica em referências de desenho, controles de fundição, escopo de usinagem e características mensuráveis de inspeção. |
| Juntas densas de espessura variável (espesso para fino) | Esta característica influencia o encaixe, o escoamento, a transferência de carga, a fabricabilidade ou a montagem subsequente. | Analisar a orientação da peça fundida, os sistemas de alimentação e canalização, o risco de distorção e o acesso para inspeção nas transições geométricas. |

Uma rota específica para o projeto é estabelecida após análise da geometria, liga, tolerâncias, volume e requisitos de validação.
Referências de processo na página de origem
Escopo do Processo
A fundição em cera perdida e a usinagem CNC são descritas como o processo principal. Tratamento térmico, revestimento, polimento, balanceamento, ensaio de pressão, ensaio radiográfico, PPAP ou outros processos especiais devem ser indicados como específicos do projeto, salvo se seu escopo for confirmado.
A Honyang Cast apoia o desenvolvimento baseado em desenhos de capôs e componentes relacionados fundidos por investimento, desde a análise de viabilidade de fabricação até a aprovação de amostras e produção repetida.
| Requisito de Aplicação | Valor da fabricação |
|---|---|
| Encaixe e funcionalidade definidos por desenho | Um plano específico de análise de viabilidade para fabricação (DFM) e de inspeção vincula a geometria da peça às reais exigências de montagem e operação. |
| Geometria complexa integrada | A fundição em cera perdida pode consolidar características e reduzir a fabricação adicional ou a remoção excessiva de material, desde que o projeto aprovado o suporte. |
| Interfaces críticas repetíveis | Referenciais controlados, usinagem e inspeção que apoiam a montagem consistente de superfícies funcionais e características de acoplamento. |
| Rastreabilidade de material e processo | Registros acordados de material e inspeção fornecem evidências contra o desenho e o plano de qualidade. |
| Valor específico do produto | Fornecer uma interface rígida para equipamentos; reduzir etapas de fabricação; apoiar usinagem final de recursos de montagem |
Entradas de projeto exigidas pelo cliente
ENVIE SEU DESENHO PARA UMA ANÁLISE DE FABRICABILIDADE
Envie o desenho e o modelo 3D do seu capô juntamente com o material, a quantidade, as condições operacionais e os requisitos de inspeção. Nossa equipe analisará a rota de fundição, o escopo de usinagem e o plano de qualidade antes da cotação.

Fabricante líder especializado em fundição por cera perdida de precisão e usinagem CNC de componentes de aço de alto desempenho para aplicações industriais críticas.
 EN