Parametras / procesas |
Techninės charakteristikos ir svarbiausios techninės ypatybės |
Kliento nauda / vertė |
Medžiaga |
304-os klasės nerūdijančiojo plieno (CF8 / 1,4308 standartas) |
Užtikrina stiprią takumo stiprumo reikšmę, puikią oksidacijos atsparumą ir ilgalaikę pasyvią saugą drėgnose elektromechaninėse eksploatacijos aplinkose. |
Taikymo scenarijus |
Mechaninė ir elektrinė įranga / variklių šilumos nuoseklai / pramoninių kompresorių korpusai / valdymo įrenginių korpusai |
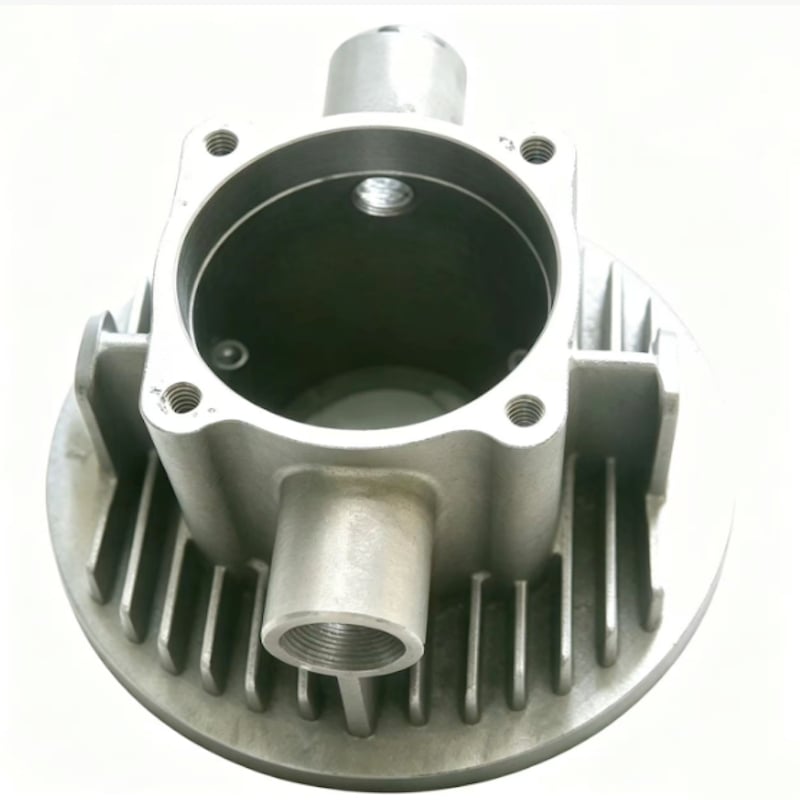
Specialiai sukurtas aukšto našumo pramoninėms mašinoms, kurios reikalauja vienu metu stipraus konstrukcinio apsauginio korpuso ir šilumos išsiskyrimo. |
Vieneto svoris |
3,887 kg |
Optimizuoja masės pasiskirstymą, užtikrindamas tvirtą, sunkaus tipo apsauginį korpusą pagrindinėms elektrinėms valdymo arba varomosioms sistemoms. |
Koravimas ir ertmės |
Tikslus vidinis aklinųjų skylų liejimas |
Inžineriškai sukurti liejimo ventiliacijos raštai pašalina dujų užstrigimą ir mikroporų susidarymą, garantuodami švarias, nekliudytas giliosios skylės ribas. |
Pjautuvo formos gamybos technologija |
Specializuotas tirpalų džiovinimas ir aukštos stiprybės lukšto gamybos procesas |
Specialus dangos dėjimas ir klimatu kontroliuojamas džiovinimas užtikrina, kad formos lukštas tarp mentų siaurose plyšiuose pasiektų aukščiausios kokybės šilumai atsparią stiprybę, neleisdami formos išplovimui ar smėlio įtraukimui. |
Paviršiaus profilis |
Tankiai išdėstyti paviršiaus mentys / šilumos perdavimo plokštelės |
Žymiai padidina veiksmingą paviršiaus plotą, kad būtų maksimaliai padidinta šiluminė konvekcija ir aplinkos sąlygomis vykstantis neaktyvus aušinimas. |
Antrinė apdirbimo apdorojimo |
Pateikiami tiksliai apdirbti jungiamieji paviršiai |
Užtikrina kritinius montavimo paviršius su beklaidžiais matmeniniais tikslumo nuokrypiais ir mikrolygiu paviršiaus šiurkštumu (Ra) parametrais. |
Strypavimo tolerancija |
ISO 8062 (GB/T6414) CT6 klasė |
Aukšta liejimo būdu gautos detalės arti galutinės formos tikslumo kokybė žymiai sumažina pernelyg ilgus CNC frezavimo įrengimo laikus neturintiems jungiamųjų zonų paviršiams. |
Norint apsaugoti didelės našumo ar šilumai jautrius elektromechaninius sistemas nuo konstrukcinio sugadinimo, mūsų kokybės kontrolės laboratorija taiko nepalankius atrankos reikalavimus:
Šis jungiklis pateikiamas kaip tipiška specialiai pagaminta detalė mechaninėms ir elektros įrangoms; variklių šilumos šalinimo radiatoriams; pramoninių kompresorių korpusams; valdymo įrenginių korpusams. „Honyang Cast“ gamina panašias dalis remdamasi klientų brėžiniais, o ne siūlydama fiksuotų katalogo specifikacijų.
Gamybos planas turi susieti detalės funkcinę geometriją – vidinius akluosius skylės liejimus; tankiai išdėstytas paviršiaus plokšteles/plokštelines šilumos šalinimo plokštes – su įrankiais, krištolinės formos liejimu, apdirbimu ir matavimais grindžiamomis tikrinimo sąlygomis. Galutiniai matmenys, sąsajos ir priėmimo kriterijai patvirtinami per brėžinių peržiūrą.
PROJEKTO SPECIFINĖ PATEIKIMAS
Medžiagos rūšis, matmenys, nuokrypių zonos, apdirbimo priedai, paviršiaus būklė, eksploatacijos reikalavimai ir tikrinimo įrašai patvirtinami po užsakovo 2D braižymo, 3D modelio ir projekto specifikacijos peržiūros.
Parametrų rinkinys parenkamas remiantis šios komponentės funkcija. Nežinomos vertės lieka braižyme kontroliuojamos ir negali būti pakeistos bendrais katalogo duomenimis.
| Inžinerinė detalė | Nuoroda / Specialus reikalavimas | Patvirtinimo pagrindas |
|---|---|---|
| Medžiagos rūšis | 304 tipo nerūdijantis plienas (CF8 / 1.4308); antraštė jį vadina Aukštosios kokybės standartu, o lentelė – Standartu | Patvirtinti taikomą standartą ir cheminės sudėties reikalavimus. |
| Detalės masė | 3,887 kg | Patvirtinti tikslinę masę ir leistiną nuokrypį, kai tai aktualu. |
| Funkcinė geometrija | Vidinė kiaurymės liejimo technika; tankiai išdėstyti paviršiaus peiliai/šilumos atitraukimo plokštelės | Nustatyti brėžinyje nurodytus orientyrus ir funkcijai esminius elementus. |
| Liejimo / technologijos nuoroda | Specializuota tirpalų džiovinimo ir stiprios apvalkalo gamybos technologija; tiksliai apdirbti jungiamieji paviršiai | Nurodyti, kurie žingsniai taikomi pasiūlytajam gamybos maršrutui. |
| Matmenys ir leistinės nuokrypos | Nurodyti remiantis kliento brėžiniu. | Atskirai nustatyti liejimo tikslumą nuo apdirbtų matmenų ir geometrinės tikslumo reikalavimų (GD&T). |
| Eksploatacijos sąlygos | Klientas nurodo atskirai. | Pateikti aplinkos terpę, apkrovą, temperatūrą, slėgį, greitį ar higienos reikalavimus, kai tai taikytina. |
| Rekomenduojami papildomi laukai | Pridėti šilumos atitraukimo plokštelių geometriją, ertmės gylį, montavimo atramas, paviršiaus šiurkštumą ir išorinius matmenis. | Užpildykite prieš skelbdami skaitmenines charakteristikas ar kainodamos gamybos. |
| Konstrukcinė savybė | Kodėl tai svarbu | Gamybos atsakas |
|---|---|---|
| Vidinė kiaurymės liejimo technika | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Peržiūrėkite šerdies strategiją, ertmės prieigą, vietinį sienelės storį ir vidinių ar susikertančių elementų švarumo patvirtinimą. |
| Tankiai išdėstyti paviršiaus peiliai/šilumos atitraukimo plokštelės | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Valdyti profilio geometriją, skerspjūvių perėjas, ratuko ar montavimo sąsajų elementus bei balansui susijusius bruožus pagal patvirtintą brėžinį. |

Po geometrijos, lydinio, nuokrypių, kiekio ir patvirtinimo reikalavimų peržiūros nustatoma projektui būdinga maršruto tvarka.
Šaltinio puslapio proceso nuorodos
Proceso apimtis
Investicinis liejimas ir CNC apdirbimas nurodyti kaip pagrindiniai gamybos būdai. Šiluminis apdorojimas, dengimas, šlifavimas, balansavimas, slėgio bandymai, rentgeno tyrimai, PPAP ar kiti specialūs procesai turi būti nurodyti kaip projektui specifiški, nebent jų apimtis jau patvirtinta.
Honyang Cast palaiko brėžinių pagrindu kuriamus jungtukus ir susijusius investicinio liejimo komponentus – nuo gamybos galimybės vertinimo iki pavyzdžių patvirtinimo ir pakartotinės gamybos.
| Aplikacijos reikalavimas | Gamybos vertė |
|---|---|
| Brėžinyje nustatyta tiksli pritaikymo ir veikimo atitiktis | Detalei specifinis DFM ir tikrinimo planas sieja liejinio geometriją su faktiniais surinkimo ir eksploatacijos reikalavimais. |
| Integruota sudėtinga geometrija | Investicinis liejimas gali sujungti funkcijas ir sumažinti montavimą arba perteklinį medžiagos pašalinimą, kai patvirtintas projektas tai leidžia. |
| Kartotini kritiniai sąsajos | Kontroliuojami orientyrų taškai, apdirbimas ir tikrinimas užtikrina funkcionalių paviršių ir sujungiamų elementų nuoseklią surinkimą. |
| Medžiagos ir gamybos proceso sekamosios duomenys | Sutvarkyti medžiagos ir tikrinimo įrašai pateikia įrodymus, atitinkančius brėžinį ir kokybės planą. |
| Gaminio specifinė vertė | Aprašyti jungtinę korpuso, montavimo ir neaktyvios šilumos šalinimo funkcijas; pašalinti nepalaikomą „ultra–lengvo“ terminą. |
Kliento privalomi projektavimo įvesties duomenys
SIŲSKITE BRĖŽINĮ GAMYBOS TINKAMUMO ĮVERTINIMUI
Įkelkite savo jungiklio brėžinį ir 3D modelį kartu su medžiaga, kiekiu, eksploatacijos sąlygomis ir patikros reikalavimais. Mūsų komanda peržiūrės liejimo procesą, apdirbimo apimtį ir kokybės planą prieš pateikdama pasiūlymą.

Gaminančių įmonių lyderis, specializuojantis tiksliajame liejime pagal šabloną ir CNC apdirbime aukštos našumo plieno detalių kritinėms pramoninėms programoms.
 EN