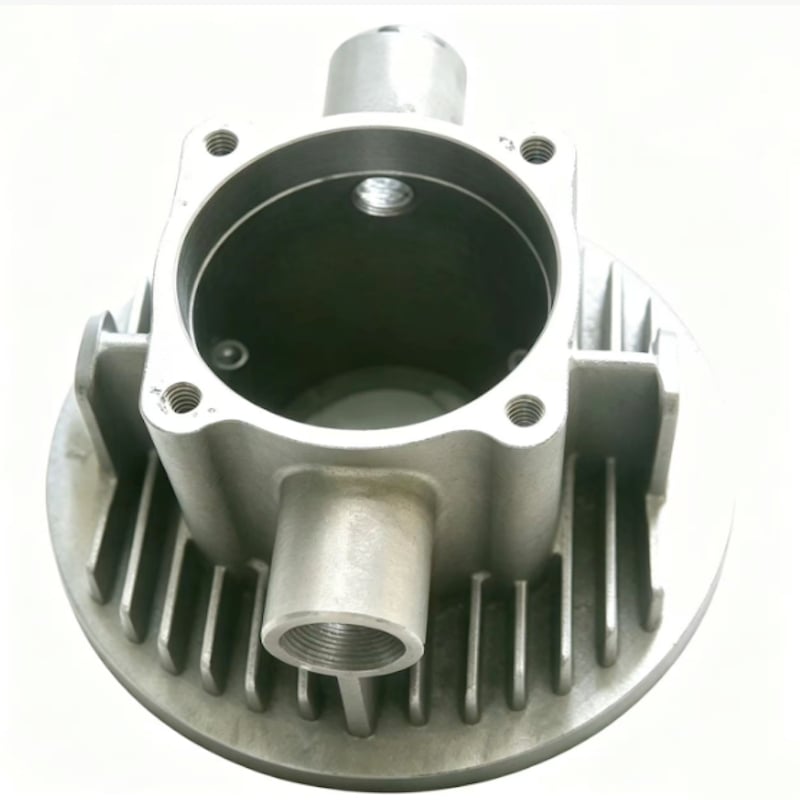
Paraméter / Folyamat |
Műszaki adatok és kiemelt jellemzők |
Ügyfél előnyök / érték |
Anyag |
304-es minőségű rozsdamentes acél (CF8 / 1.4308 szabvány) |
Robusztus folyáshatárt, kiváló oxidációs ellenállást és hosszú távú passzív biztonságot biztosít nedves elektromechanikus üzemeltetési környezetben. |
Alkalmazási forgatókönyv |
Mechanikai és villamos berendezések / motorhűtők / ipari kompresszorházak / meghajtóelemek házai |
Kifejezetten olyan nagy teljesítményű ipari gépek számára tervezték, amelyek egyszerre igényelnek szerkezeti burkolatot és hőelvezetést. |
Egység súlya |
3,887 kg |
Optimalizálja a tömegeloszlást, és erős, nehézüzemi védővázat nyújt az alapvető villamos vezérlő- vagy meghajtóegységek számára. |
Központi furat és üreg |
Pontos belső vakfuratos öntés |
A speciálisan kialakított öntési szellőzőminták kizárják a gázbehurcolódást és a mikroporozitást, így tiszta, akadálymentes mélyfurat-határokat garantálnak. |
Késformák öntőforma-készítése |
Speciális folyékony keverék szárítása és nagy szilárdságú héjeljárási eljárás |
A speciális bevonat és a klímavezérelt szárítás biztosítja, hogy az élek közötti keskeny részekben az öntőforma héja kiváló hőállósági szilárdságot érjen el, megakadályozva az öntőforma kimosódását vagy homokbekeveredést. |
Felületi profil |
Sűrűn elrendezett felületi élek / hűtőbordák |
Jelentősen megnöveli a hatékony felületet, így maximalizálja a hőkonvekciót és a környezeti passzív hűtés hatékonyságát. |
Másodlagos megmunkálás |
Pontosan megmunkált csatlakozási felületek biztosítása |
Kritikus rögzítési felületeket nyújt tökéletes méreteltérés-eltérésekkel és mikro-simított felületi érdességi (Ra) paraméterekkel. |
Öntési tűréshatár |
ISO 8062 (GB/T6414) CT6 osztály |
Kiemelkedő, öntés utáni közel-hibátlan alakpontosság jelentősen csökkenti a nem csatlakozó területek CNC-gépes megmunkálásához szükséges túlzott gépbeállítási időt. |
A nagy sebességű vagy hőérzékeny elektromechanikus rendszerek szerkezeti meghibásodás elleni védelme érdekében minőségellenőrzési laboratóriumunk kifogástalan szűrést alkalmaz:
Ez a csatlakozó egy képviselő egyedi gyártású alkatrész, amely mechanikai és elektromos berendezésekhez, motoros hűtőbordákhoz, ipari kompresszorházakhoz és működtető egységek házaihoz készül; a Honyang Cast ügyfélrajzok alapján fejleszt hasonló alkatrészeket, nem pedig rögzített katalógusadatok alapján kínálja őket.
A gyártási tervnek össze kell kötnie az alkatrész funkcionális geometriáját – belső vakfurat-os öntést, sűrűn elrendezett felületi lapátokat/bordákat – a szerszámozással, az öntéssel, a megmunkálással és a mérhető ellenőrzési követelményekkel. A végső méretek, kapcsolódási felületek és elfogadási kritériumok a rajzfelülvizsgálat során kerülnek megerősítésre.
A PROJEKTSPECIFIKUS SZÁLLÍTÁS
Az anyagminőség, méretek, tűrésmezők, megmunkálási ráhagyás, felületi állapot, üzemeltetési követelmények és ellenőrzési dokumentumok a vevő 2D rajzának, 3D modelljének és projekt-specifikációjának felülvizsgálatát követően kerülnek megerősítésre.
Ez a paraméterkészlet az alkatrész funkciójához van kiválasztva. Az ismeretlen értékek továbbra is a rajz által irányítottak maradnak, és nem cserélhetők le általános katalógusadatokkal.
| Műszaki tétel | Hivatkozás / Egyedi követelmény | Ellenőrzés alapja |
|---|---|---|
| Anyagminőség | 304-es minőségű rozsdamentes acél (CF8 / 1.4308); a fejléc „Prémium szabványként”, a táblázat „Szabványként” említi | Erősítsük meg a irányadó szabványt és a kémiai követelményeket. |
| Alkatrész tömege | 3,887 kg | Erősítse a cél súlyt és az engedélyezett eltérést, ha ez releváns. |
| Funkcionális geometria | Belső vaklyukos öntés; sűrűn elrendezett felületi lapátok/hűtőbordák | Azonosítsa a rajzi alapfelületeket és a funkció szempontjából kritikus jellemzőket. |
| Öntvény / folyamat referenciája | Speciális szuszpenzió-szárítási és nagy szilárdságú héjgyártási eljárás; pontosan megmunkált csatlakozási felületek | Erősítse, hogy mely lépések vonatkoznak a megadott gyártási útvonalra. |
| Méretek és tűrések | A vevő rajza alapján kell megerősíteni. | Határozza meg az öntési tűréshatárt külön a megmunkált méretek és a GD&T-től. |
| Üzemeltetési feltételek | A vevő határozza meg. | Közepes, terhelés alatti, hőmérsékleti, nyomásos, sebesség- vagy higiéniai követelmények megadása – amennyiben alkalmazható. |
| Ajánlott további mezők | Hűtőborda-geometria, üregmélység, rögzítési alapfelületek, felületi érdesség és burkolati méretek hozzáadása. | Számjegyes állítások közzététele vagy gyártási árajánlat kiadása előtt teljesítsd. |
| Szerkezeti jellemző | Miért fontos ez | Gyártási válasz |
|---|---|---|
| Belső vaklyukos öntés | Ez a jellemző befolyásolja az illeszkedést, az áramlást, a terhelésátvitelt, a gyárthatóságot vagy a későbbi összeszerelést. | Értékelje a magstratégiát, a üreg elérhetőségét, a helyi falvastagságot és a belső vagy metsző jellemzők tisztaságának ellenőrzését. |
| Sűrűn elrendezett felületi lapátok/hűtőbordák | Ez a jellemző befolyásolja az illeszkedést, az áramlást, a terhelésátvitelt, a gyárthatóságot vagy a későbbi összeszerelést. | A jóváhagyott rajz szerint a profilgeometria, a keresztmetszeti átmenetek, a központi rész vagy rögzítési felületek, valamint a kiegyensúlyozással kapcsolatos jellemzők. |

A geometria, az ötvözet, a tűrések, a térfogat és az érvényesítési követelmények áttekintése után projekt-specifikus gyártási útvonalat állítanak fel.
Forrásoldal folyamat-hivatkozások
Folyamat hatóköre
A befektetési öntés és a CNC megmunkálás a fő gyártási útvonalaként szerepelnek. A hőkezelés, bevonat, csiszolás, kiegyensúlyozás, nyomáspróba, röntgenvizsgálat, PPAP vagy más speciális folyamatok csak akkor tüntethetők fel általánosan, ha hatókörük megerősítésre került; egyébként projekt-specifikusak.
A Honyang Cast támogatja a rajzalapú fejlesztést a csatlakozókhoz és az ehhez kapcsolódó befektetési öntött alkatrészekhez, a gyárthatósági felülvizsgálattól kezdve a minták jóváhagyásán át a többszörös gyártásig.
| Alkalmazási követelmény | Gyártási érték |
|---|---|
| Rajz által meghatározott illeszkedés és funkció | Az alkatrészre szabott gyártási lehetőségek elemzése (DFM) és ellenőrzési terv összekapcsolja az öntött geometriát a tényleges szerelési és üzemeltetési követelményekkel. |
| Integrált, összetett geometria | Az öntött alkatrészek gyártása lehetővé teszi a funkciók integrálását és a gyártási folyamat vagy a túlzott anyagleválasztás csökkentését, amennyiben a jóváhagyott tervezés ezt támogatja. |
| Ismételhető, kritikus kapcsolódási felületek | Szabályozott referenciapontok, megmunkálás és ellenőrzés biztosítja a funkcionális felületek és illeszkedő elemek konzisztens összeszerelését. |
| Anyag- és folyamatnyomvonal-követés | A megállapodott anyag- és ellenőrzési dokumentumok bizonyítékot szolgáltatnak a rajz és a minőségi terv alapján. |
| Termék-specifikus érték | Ismertesse az egyesített burkolat, rögzítés és passzív hőelvezetés funkcióit; távolítsa el a nem támogatott „ultra-könnyű” kifejezést. |
A vevőtől szükséges tervezési bemenetek
KÜLDJE BE A RAJZÁT A GYÁRTHATÓSÁGI FELÜLVIZSGÁLATRA
Töltse fel a csatlakozó rajzát és 3D modelljét anyaggal, mennyiséggel, üzemeltetési körülményekkel és ellenőrzési követelményekkel együtt. Csapatunk átnézi az öntési útvonalat, a megmunkálási körülhatárolást és a minőségellenőrzési tervet az árajánlat elkészítése előtt.

A vezető gyártó cég, amely a kritikus ipari alkalmazásokhoz szükséges nagy teljesítményű acél alkatrészek precíziós öntésében és CNC megmunkálásában szakosodott.
 EN