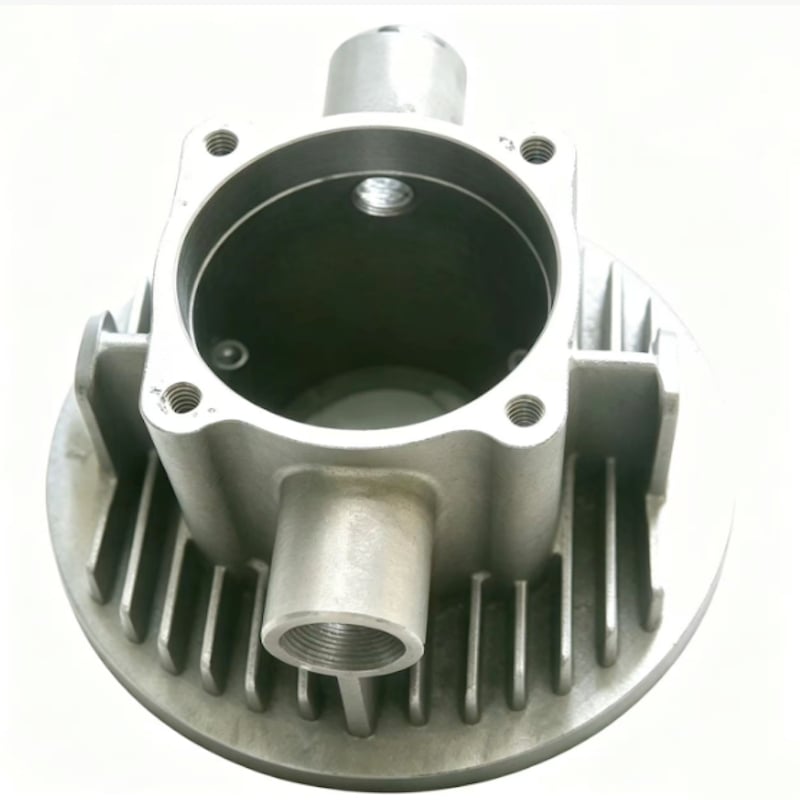
Параметр / Процес |
Специфікація та технічні особливості |
Вигоди для клієнтів / Цінність |
Матеріал |
Нержавіюча сталь марки 304 (стандарт CF8 / 1.4308) |
Забезпечує високу межу плинності, чудову стійкість до окиснення та тривалу пасивну безпеку в вологих електромеханічних умовах експлуатації. |
Сценарій застосування |
Механічне та електричне обладнання / Теплові розсіювачі для двигунів / Корпуси промислових компресорів / Корпуси виконавчих механізмів |
Спеціально розроблено для високопродуктивного промислового обладнання, що вимагає одночасно структурного корпусу та теплового розсіювання. |
Вага одиниці |
3,887 кг |
Оптимізує розподіл маси, забезпечуючи міцний, важкого типу захисний каркас для основних електричних блоків керування або приводів. |
Утворення порожнин та порожнистості |
Точне внутрішнє лиття з глухими отворами |
Інженерно спроектовані схеми вентиляції при литті запобігають утриманню газів та мікропористості, гарантуючи чисті, неперешкоджені межі глибоких отворів. |
Технологія виготовлення форми для лопатей |
Спеціалізований процес сушіння суспензії та створення високоміцної оболонки |
Спеціальне покриття й сушіння в клімат-контрольованому середовищі забезпечують досягнення оболонкою форми вузьких зазорів між лопатями виняткової вогнетривкої міцності, запобігаючи вимиванню форми або включенням піску. |
Профіль поверхні |
Щільно розташовані поверхневі лопаті / ребра |
Значно збільшує ефективну площу поверхні для максимізації теплової конвекції та ефективності пасивного охолодження в навколишньому середовищі. |
Додаткове оброблення |
Забезпечуються точно оброблені з’єднувальні інтерфейси |
Забезпечує критичні монтажні поверхні з бездоганними допусками розмірного розташування та параметрами мікроплоскої шорсткості поверхні (Ra). |
Тolerанс листування |
ISO 8062 (GB/T6414) клас CT6 |
Виняткова точність отриманої відливки у формі, близькій до кінцевої, значно скорочує надмірні часи налаштування CNC-верстатів для зон, що не потребують з’єднання. |
Щоб запобігти структурному руйнуванню електромеханічних систем, що працюють із високою швидкістю або є чутливими до нагрівання, наша лабораторія контролю якості застосовує непохитний відбір:
Цей роз’єм наведено як приклад спеціалізованої деталі, виготовленої на замовлення для механічного й електричного обладнання; радіаторів для двигунів; корпусів промислових компресорів; корпусів виконавчих механізмів. Компанія Honyang Cast виготовлює аналогічні деталі за кресленнями замовника, а не за фіксованими каталожними специфікаціями.
Виробничий план має забезпечити взаємозв’язок між функціональною геометрією деталі — литтям внутрішніх сліпих отворів та щільним розташуванням поверхневих лопатей/ребер — і вимогами до оснастки, точного ливарного виробництва, механічної обробки та контролю з вимірюванням. Остаточні розміри, інтерфейси та критерії приймання підтверджуються під час перевірки креслення.
ПОСТАВКА ЗА ПРОЕКТОМ
Клас матеріалу, розміри, зони допусків, припуск на механічну обробку, стан поверхні, експлуатаційні вимоги та записи про перевірку підтверджуються після аналізу 2D-креслення, 3D-моделі та технічного завдання замовника.
Набір параметрів обрано з урахуванням функції цього компонента. Невідомі значення залишаються під контролем креслення й не можуть бути замінені загальними даними з каталогів.
| Інженерний виріб | Довідковий / індивідуальний параметр | Основа для верифікації |
|---|---|---|
| Марка матеріалу | Нержавіюча сталь класу 304 (CF8 / 1.4308); у заголовку вказана назва «Преміум-стандарт», а в таблиці — «Стандарт» | Підтвердити чинний стандарт та вимоги до хімічного складу. |
| Маса деталі | 3,887 кг | Підтвердити цільову масу та допустиме відхилення, якщо це актуально. |
| Функціональна геометрія | Внутрішнє лиття сліпих отворів; щільно розташовані поверхневі лопаті/ребра | Визначити базові елементи креслення та критичні для функціонування характеристики. |
| Ливарна / технологічна довідка | Спеціалізований процес сушіння суспензії та виготовлення високоміцних оболонок; точні механічно оброблені з’єднувальні інтерфейси | Підтвердити, які етапи застосовуються до запропонованого в цитаті виробничого процесу. |
| Розміри та допуски | Підлягає підтвердженню за даними замовника у кресленні. | Визначити ливарну точність окремо від оброблених розмірів та геометричних допусків (GD&T). |
| УМОВИ ЕКСПЛУАТАЦІЇ | Вказує замовник. | Надати вимоги щодо середовища, навантаження, температури, тиску, швидкості або гігієни, якщо застосовно. |
| Рекомендовані додаткові поля | Додати геометрію ребер, глибину порожнини, базові елементи кріплення, шорсткість поверхні та габаритні розміри. | Завершити до публікації числових тверджень або цитування виробництва. |
| Структурна особливість | Чому це має значення | Відповідь виробника |
|---|---|---|
| Внутрішнє лиття сліпих отворів | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Перегляньте основну стратегію, доступ до порожнини, локальну товщину стінок та перевірку чистоти для внутрішніх або перетинальних елементів. |
| Щільно розташовані поверхневі лопаті/ребра | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Контролювати геометрію профілю, переходи перерізів, вузол кріплення або монтажні поверхні, а також особливості, пов’язані з балансуванням, відповідно до затвердженого креслення. |

Специфічний для проекту маршрут встановлюється після аналізу геометрії, сплаву, допусків, обсягів та вимог щодо валідації.
Посилання на процеси з вихідної сторінки
Обсяг процесу
Лиття за втраченою восковою моделлю та фрезерування на ЧПК описані як основні технологічні маршрути. Термічна обробка, нанесення покриттів, полірування, балансування, випробування під тиском, радіографічне контролювання, PPAP або інші спеціальні процеси мають бути вказані як специфічні для проекту, якщо їхні межі не підтверджені.
Honyang Cast підтримує розробку з’єднувачів та пов’язаних компонентів, виготовлених методом литья за втраченою формою, на основі креслень — від перевірки технологічності до схвалення зразків і серійного виробництва.
| Вимога до застосування | Виробнича цінність |
|---|---|
| Монтажна та функціональна відповідність, визначена кресленням | Специфічний для деталі план аналізу технологічності конструкції та контролю пов’язує геометрію лиття з реальними вимогами збирання та експлуатації. |
| Інтегрована складна геометрія | Інвестиційне лиття може об’єднувати елементи та зменшувати обсяги виготовлення або надмірного знімання матеріалу, якщо затверджений дизайн це дозволяє. |
| Повторювані критичні інтерфейси | Контрольовані базові поверхні, механічна обробка та інспекція забезпечують узгоджену збірку функціональних поверхонь і стикованих елементів. |
| Трасування матеріалу та технологічних процесів | Узгоджені записи щодо матеріалу та інспекції надають підтвердження відповідності кресленню та плану якості. |
| Специфічна для продукту цінність | Описати поєднані функції корпусу, кріплення та пасивного відведення тепла; вилучити непідтримуване формулювання «ультралегкий». |
Вхідні дані для проектування, необхідні від замовника
НАДІШЛІТЬ СВІЙ КРЕСЛЕННЯ ДЛЯ АНАЛІЗУ ТЕХНОЛОГІЧНОСТІ ВИГОТОВЛЕННЯ
Завантажте креслення та 3D-модель свого з’єднувача разом із матеріалом, кількістю, умовами експлуатації та вимогами до інспектування. Наша команда перевірить маршрут лиття, обсяг механічної обробки та план забезпечення якості перед наданням цитати.

Лідируючий виробник, що спеціалізується на точному ливарстві за втраченою підготовкою та фрезеруванні на ЧПК високопродуктивних сталевих компонентів для критичних промислових застосувань.
 EN