Parametri / Procesi |
Specifikimet dhe Punktet Kryesore Teknike |
Benefitet për Klientin / Vlera |
Materiali |
Stil i përdorur në çelik inox (standardi CF8 / 1.4308) |
Ofron forcë të lartë të shpërthimit, rezistencë të shkëlqyer ndaj oksidimit dhe siguri pasive të qëndrueshme në mjedise elektriko-mekanike të lagështa. |
Larg Skenariu |
Pajisje mekanike dhe elektrike / Sisteme për nxjerrjen e nxehtësisë nga motorët / Kapsula të kompresorëve industrialë / Kapsula të aktuatorëve |
I dizajnuar specifikisht për makineri industriale me performancë të lartë që kërkojnë njëkohësisht mbulim strukturor dhe shpërndarje të nxehtësisë. |
Pesha e Njësisë |
3.887 kg |
Optimizon shpërndarjen e masës, duke ofruar një kornizë mbrojtëse të fortë dhe të qëndrueshme për njësitë kryesore të kontrollit elektrik ose të drejtimit. |
Zbrazja dhe zhavori |
Kastimi preciz i vrimave të brendshme të mbyllura |
Musteritë e kastimit të dizajnuara me kujdes eliminonin bllokimin e gazit dhe porozitetin mikroskopik, duke garantuar kufij të pastër dhe të papenguar të vrimave të thella. |
Teknologjia e Krijimit të Formës së Blade |
Procesi i Tharjes së Pasterës Specializuar dhe i Shkëlqimit të Fortë |
Përshkruan një përbërje speciale dhe tharje në mjedis me temperaturë të kontrolluar që siguron fortësinë elite rezistuese ndaj nxehtësisë të shkëlqimit të formës në hapësirat e ngushta midis bladave, duke parandaluar shpëlarjen e formës ose përfshirjen e rërës. |
Profili i sipërfaqes |
Bladat/Fletët e Sipërfaqes me Renditje Të Ngjeshur |
Zgjeron në mënyrë të konsiderueshme sipërfaqen efektive për të maksimizuar konveksionin termik dhe efikasitetin e ftohjes pasive nga ambienti. |
Makinimi Sekondar |
Interfaçet e Lidhjes me Përpikëri të Makinuara |
Siguron faqet kritike të montimit me toleranca dimensionale të përsosura dhe parametrat e rrugës së sipërfaqes mikro-të sheshtë (Ra). |
Toleranca e kastimit |
Grada CT6 sipas ISO 8062 (GB/T6414) |
Saktësia e lartë e formës afër-neto pas derdhjes zvogëlon në mënyrë të konsiderueshme kohën e setup-it të makinave CNC për zonat që nuk lidhen. |
Për të mbrojtur sistemet elektromekanike me shpejtësi të lartë ose të ndjeshme ndaj nxehtësisë nga dëmtimi strukturor, laboratori ynë i kontrollit cilësor zbaton një ekzaminim të pakomprometueshëm:
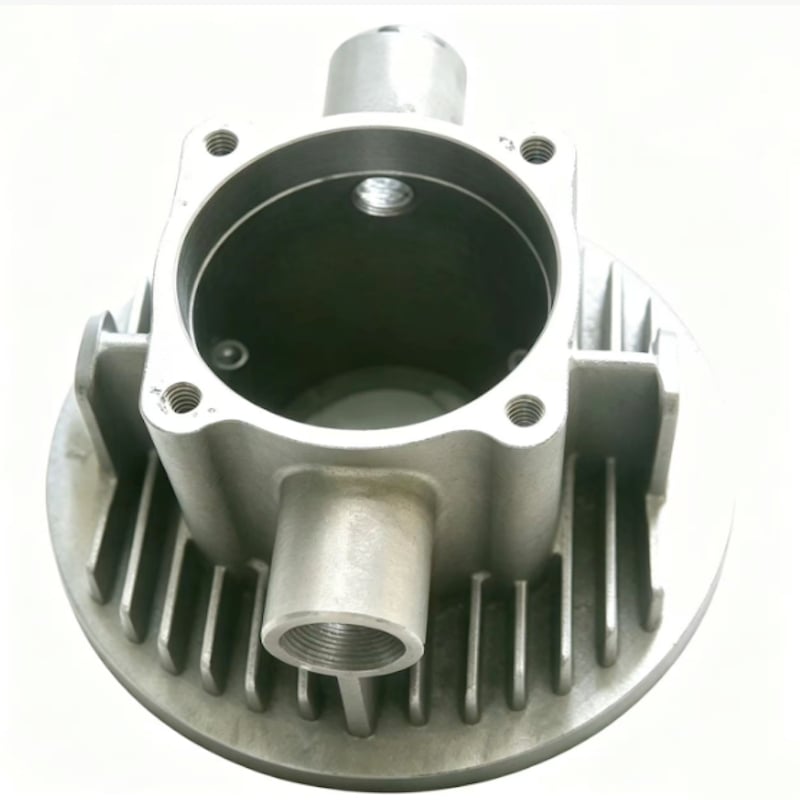
Ky konektor paraqitet si komponent i shembullit të prodhuar personalisht për pajisje mekanike dhe elektrike; radiatorë të motorëve; mbulesa të kompresorëve industrialë; shtylla të aktuatorëve. Honyang Cast zhvillon pjesë të ngjashme nga vizatimet e klientëve, jo duke ofruar specifikime të fiksuara në katalog.
Plani i prodhimit duhet të lidhë gjeometrinë funksionale të pjesës—kastimin e brendshëm me vrima të blinda; bladat/fletat e dendura në sipërfaqe—me veglat, kastimin me investim, përpunimin dhe kërkesat e matjes së inspektimit. Dimensionet përfundimtare, ndërfaqet dhe kriteret e pranimit konfirmohen gjatë revizionit të vizatimeve.
FURNIZIM I VEÇANTË PËR PROJEKT
Grada e materialit, dimensionet, zonat e tolerancave, leja e punimit me makina, gjendja e sipërfaqes, kërkesat e funksionimit dhe regjistrimet e inspektimit konfirmohen pas shqyrtimit të vizatimit 2D, modelit 3D dhe specifikimit të projektit nga klienti.
Bashkësia e parametrave është e zgjedhur për funksionin e kësaj komponente. Vlerat e panjohura mbeten të kontrolluara nga vizatimi dhe nuk duhet të zëvendësohen me të dhëna të përgjithshme nga katalogu.
| Artikull Inxhinierik | Referenca / Kërkesa e Personalizuar | Baza e Verifikimit |
|---|---|---|
| Shkalla e materialit | Çelik inox i shkallës 304 (CF8 / 1.4308); titulli e quan Standard Premium, kurse tabela e quan Standard | Konfirmo standardin drejtues dhe kërkesat për kiminë. |
| Peshë pjesëje | 3.887 kg | Konfirmo peshën e synuar dhe variacionin e lejuar kur është e rëndësishme. |
| Gjeometria funksionale | Kastimi i brendshëm me vrima të mbyllura; blerat/fletat e sipërfaqes të vendosura në mënyrë të dendur | Identifiko referencat e vizatimit dhe veçoritë kritike për funksionimin. |
| Referenca e kastimit / procesit | Procesi i tharjes së pastës së veçantë dhe i kafazit me rezistencë të lartë; ndërfaqet e lidhjes me përpunim preciz | Konfirmo cilat hapa aplikohen në rrugën e prodhimit të ofruar. |
| Dimensionet dhe Tolerancat | Do të konfirmohet nga vizatimi i klientit. | Përcakto tolerancën e kastimit veçmas nga dimensionet e përpunuara dhe GD&T. |
| Kushte Operative | Do të specifikohet nga klienti. | Siguro mediun, ngarkesë, temperaturë, shtypje, shpejtësi ose kërkesa higjenike sipas rastit. |
| Fushat shtesë të rekomanduara | Shtoni gjeometrinë e fletave, thellësinë e shpellës, pikat e montimit, rugozitetin dhe dimensionet e përgjithshme. | Përfundoni para se të publikoni deklaratat numerike ose të ofroni çmimet për prodhimin. |
| Karakteristika strukturore | Pse është e rëndësishme | Përgjigja e prodhimit |
|---|---|---|
| Kastimi i brendshëm me vrima të mbyllura | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Rishikoni strategjinë e bërthamës, qasjen në kavitet, trashësinë lokale të murit dhe verifikimin e pastërtisë për veçoritë e brendshme ose ato që priten. |
| Blerat/fletat e sipërfaqes të vendosura në mënyrë të dendur | Kjo veçori ndikon në montimin, rrjedhën, transferimin e ngarkesës, mundësinë e prodhimit ose montimin pasues. | Kontrolloni gjeometrinë e profilës, kalimet e seksioneve, ndërfaqet e qendrës ose të montimit dhe veçoritë që lidhen me ekuilibrin sipas vizatimit të miratuar. |

Një rrugë specifike për projektin përcaktohet pas shqyrtimit të gjeometrisë, ligaturës, tolerancave, volumit dhe kërkesave të verifikimit.
Referencat e Procesit të Faqes Burim
HAPSIRA E PROCESIT
Kastimi me investim dhe makinimi CNC përshkruhen si rruga kryesore. Traktimi termik, mbulimi, polirimi, balancimi, testimi i shtypjes, testimi radiografik, PPAP ose procese të tjera speciale duhet të tregohen si specifike për projektin, përveç nëse hapsira e tyre është e konfirmuar.
Honyang Cast ofron zhvillimin bazuar në vizatime të konektorëve dhe komponentëve të tjerë të kastuar me investim, nga kontrolli i mundësisë së prodhimit deri te miratimi i mostrave dhe prodhimi i përsëritur.
| Kërkesa e aplikacionit | Vlera e Prodhimit |
|---|---|
| Përputhja dhe funksioni të përcaktuar nga vizatimi | Një plan i veçantë për secilën pjesë DFM dhe kontroll lidh gjeometrinë e kastimit me kërkesat reale të montimit dhe të punës. |
| Gjeometri komplekse e integruar | Kastimi me investim mund të konsolidojë karakteristikat dhe të zvogëlojë fabrikimin ose heqjen e tepërt të materialeve ku dizajni i miratuar e lejon këtë. |
| Interfaçet kritike të përsëritshme | Datume të kontrolluara, përpunim me makinë dhe inspektim që mbështesin montimin e përsëritshëm të sipërfaqeve funksionale dhe të karakteristikave të bashkëngjitshme. |
| Ecuri e materialit dhe e procesit | Regjistrimet e materialit dhe të inspektimit të pajtuar sigurojnë provë kundrejt vizatimit dhe planit të cilësisë. |
| Vlera specifike për produktin | Përshkruani funksionet e kombinuara të mbulesës, montimit dhe shpërndarjes pasive të nxehtësisë; hiqni formulimin e papërdorur 'ultra-lehtë'. |
Hyrjet e Dizajnit të Kërkuara nga Klienti
DËRGO NJË SKICË PËR NJË SHQYRTIM TË MUNDËSISË SË PRODHIMIT
Ngarkoni vizatimin dhe modelin 3D për lidhësin tuaj së bashku me materialin, sasinë, kushtet e punës dhe kërkesat për kontroll. Ekipi ynë do të shqyrtojë rrugën e hedhjes, hulumtimin e përpunimit dhe planin e cilësisë para ofertës.

Prodhues i udhëheqës i specializuar në hedhje me saktësi të lartë me investim dhe përpunim CNC të komponentëve të çelikut me performancë të lartë për aplikime industriale kritike.
 EN