Parametre / İşlem |
Özellikler ve Teknik Öne Çıkanlar |
Müşteri Avantajları / Değeri |
Malzeme |
304 Kalite Paslanmaz Çelik (CF8 / 1.4308 Standardı) |
Nemli elektromekanik çalışma ortamlarında sağlam akma dayanımı, mükemmel oksidasyon direnci ve uzun ömürlü pasif güvenlik sağlar. |
Uygulama Senaryosu |
Mekanik ve Elektrik Ekipmanları / Motor Isı Emicileri / Endüstriyel Kompresör Gövdeleri / Aktüatör Muhafazaları |
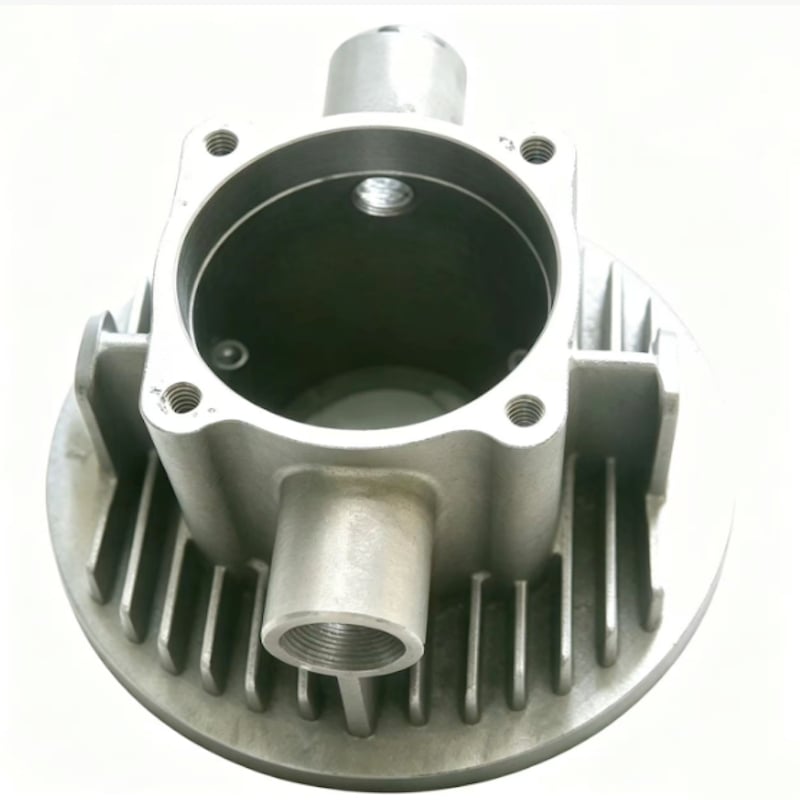
Aynı anda yapısal muhafaza ve termal dağıtım gerektiren yüksek performanslı endüstriyel makineler için özel olarak tasarlanmıştır. |
Birim Ağırlık |
3,887 kg |
Kütle dağıtımını optimize eder; temel elektriksel kontrol veya tahrik üniteleri için dayanıklı, ağır işe uygun koruyucu bir şasi sunar. |
Oyuk ve Boşluk |
Hassas İç Kör Delik Dökümü |
Mühendislikle geliştirilen döküm havalandırma desenleri, gaz hapsolmasını ve mikro-gözenekliliği ortadan kaldırarak temiz ve engelsiz derin delik sınırları garantiler. |
Bıçak Kalıp Sanatı |
Uzmanlaştırılmış Çamur Kurutma ve Yüksek Mukavemetli Kalıp Kabuğu Süreci |
Özel kaplama ve iklim kontrollü kurutma, kanatçıklar arasındaki dar aralıklarda kalıp kabuğunun üstün refrakter mukavemetine ulaşmasını sağlar ve kalıp yıkamasını veya kum inklüzyonlarını önler. |
Yüzey Profili |
Yoğun Düzenlenmiş Yüzey Kanatçıkları / Soğutma Kanatları |
Isıl konveksiyon ve ortamdan pasif soğutma verimini maksimize etmek için etkili yüzey alanını önemli ölçüde artırır. |
İkincil İşleme |
Hassas İşlenmiş Bağlantı Arayüzleri Sağlanmıştır |
Kusursuz boyutsal konumlama toleranslarına ve mikro-düzey yüzey pürüzlülüğü (Ra) parametrelerine sahip kritik montaj yüzeylerini sağlar. |
Kestirme Toleransı |
ISO 8062 (GB/T6414) CT6 Sınıfı |
Döküm sonrası elde edilen üstün neredeyse net şekil doğruluğu, bağlantı olmayan bölgeler için fazla CNC tezgâhı kurulum sürelerini büyük ölçüde azaltır. |
Yapısal başarısızlığa karşı yüksek hızda veya ısıya duyarlı elektromekanik sistemleri korumak amacıyla kalite kontrol laboratuvarımız aşağıdaki gibi ödün verilmez ölçütleri uygular:
Bu konektör, mekanik ve elektrikli ekipmanlar için; motor soğutma yüzeyleri için; endüstriyel kompresör gövdesi için; aktüatör muhafazaları için temsili bir özel üretim parçası olarak sunulmuştur; Honyang Cast, sabit bir katalog spesifikasyonu yerine müşteri çizimlerinden benzer parçalar geliştirir.
Üretim planı, parçanın işlevsel geometrisini — iç kör delik dökümü; yoğun şekilde dizilmiş yüzey bıçakları/kanatlar — kalıpçılık, yatırım dökümü, tornalama ve ölçülebilir muayene gereksinimleriyle birleştirmelidir. Son boyutlar, arayüzler ve kabul kriterleri, çizim incelemesi sırasında onaylanır.
PROJEYE ÖZGÜ TEDARİK
Malzeme sınıfı, boyutlar, tolerans bölgeleri, tornalama payı, yüzey durumu, çalışma gereksinimleri ve muayene kayıtları, müşterinin 2B çizimini, 3B modelini ve proje spesifikasyonunu inceledikten sonra onaylanır.
Bu bileşenin işlevi için parametre seti seçilir. Bilinmeyen değerler çizime bağlı kalır ve genel katalog verileriyle değiştirilmemelidir.
| Mühendislik Parçası | Referans / Özel Gereksinim | Doğrulama temeli |
|---|---|---|
| Malzeme Sınıfı | 304 Paslanmaz Çelik (CF8 / 1.4308); başlıkta 'Premium Standard' olarak geçerken tabloda 'Standard' olarak belirtilmiştir | Yönetici standart ve kimyasal içerik gereksinimlerini onaylayın. |
| Parça ağırlığı | 3,887 kg | İlgili olduğunda hedef ağırlığı ve izin verilen değişimi onaylayın. |
| İşlevsel geometri | İç kör delik döküm; Yoğun şekilde sıralanmış yüzey bıçakları/kanatçıklar | Çizim referanslarını ve işlev açısından kritik özellikleri belirleyin. |
| Döküm / süreç referansı | Özel süspansiyon kurutma ve yüksek mukavemetli kabuk işlemi; Hassas işlenmiş bağlantı arayüzleri | Teklif edilen üretim yoluna uygulanan adımları onaylayın. |
| Boyutlar ve Toleranslar | Müşteri çiziminden onaylanacak. | Döküm toleransını işlenmiş boyutlardan ve GD&T’den ayrı olarak tanımlayın. |
| İşlem koşulları | Müşteri tarafından belirtilecek. | Uygunsa ortam, yük, sıcaklık, basınç, hız veya hijyen gereksinimlerini sağlayın. |
| Önerilen ek alanlar | Kanatçık geometrisi, boşluk derinliği, montaj referans noktaları, yüzey pürüzlülüğü ve dış boyutlar eklensin. | Sayısal iddiaları yayınlamadan veya üretim teklifi vermeden önce tamamlayın. |
| Yapısal Özellik | Neden önemli | Üretim Yanıtı |
|---|---|---|
| İç kör delik döküm | Bu özellik, oturma, akış, yük aktarımı, üretilebilirlik veya sonraki montaj işlemlerini etkiler. | Çekirdek stratejisini, boşluk erişimini, yerel cidar kalınlığını ve iç ya da kesişen özellikler için temizlik doğrulamasını gözden geçirin. |
| Yoğun şekilde sıralanmış yüzey bıçakları/kanatçıklar | Bu özellik, oturma, akış, yük aktarımı, üretilebilirlik veya sonraki montaj işlemlerini etkiler. | Onaylı çizime göre profil geometrisini, kesit geçişlerini, göbek veya montaj arayüzlerini ve dengeyle ilgili özellikleri kontrol edin. |

Geometri, alaşım, tolerans, hacim ve doğrulama gereksinimleri gözden geçirildikten sonra proje özelinde bir süreç rotası belirlenir.
Kaynak Sayfası Süreç Başvuruları
Süreç Kapsamı
Kabuk kalıp dökümü ve CNC frezeleme, temel üretim yolu olarak tanımlanmıştır. Isıl işlem, kaplama, parlatma, dengeleme, basınç testi, radyografik test, PPAP veya diğer özel işlemler, kapsamı onaylanmadıkça proje özelinde belirtilecektir.
Honyang Cast, üretilebilirlik incelemesinden örnek onayına ve tekrarlayan üretime kadar, konektörler ile ilgili yatırım döküm bileşenlerinin çizim temelli geliştirilmesini destekler.
| Uygulama Gereksinimi | Üretim Değeri |
|---|---|
| Çizimle tanımlanan uyum ve fonksiyon | Parça özelinde bir DFM ve muayene planı, döküm geometrisini gerçek montaj ve işletme gereksinimleriyle ilişkilendirir. |
| Entegre karmaşık geometri | Yatırım dökümü, onaylı tasarım desteklediği sürece, özellikleri birleştirerek imalatı azaltabilir veya fazla malzeme kaldırılmasını önleyebilir. |
| Yinelenebilir kritik arayüzler | Kontrollü referans noktaları, işlenme ve muayene desteği, fonksiyonel yüzeylerin ve birleşen özelliklerin tutarlı montajını sağlar. |
| Malzeme ve süreç izlenebilirliği | Kabul edilen malzeme ve muayene kayıtları, çizim ve kalite planına karşı kanıt sağlar. |
| Ürüne özel değer | Kapsül, montaj ve pasif ısı dağıtım işlevlerinin birleşik tanımı yapılmalı; desteklenmeyen 'aşırı hafif' ifadesi kaldırılmalı. |
Müşteriden Gereken Tasarım Girdileri
İMAL EDİLEBİLİRLİK İNCELEMESİ İÇİN ÇİZİMİNİZİ GÖNDERİN
Bağlayıcınızın çizimini ve 3B modelini, aynı zamanda malzeme, miktar, çalışma koşulları ve muayene gereksinimlerini yükleyin. Ekibimiz, teklif vermeden önce döküm yöntemi, işlenme kapsamı ve kalite planını inceleyecektir.

Kritik endüstriyel uygulamalar için yüksek performanslı çelik bileşenlerin hassas yatırım dökümü ve CNC işlenmesi konusunda uzmanlaşmış öncü üretici.
 EN