Parametrs / Process |
Specifikācija un tehniskie galvenie punkti |
Klienta priekšrocības / vērtība |
Materiāls |
304. klases nerūsējošais tērauds (CF8 / 1.4308 standarts) |
Nodrošina lielu izturību pret izstiepšanos, lielisku pretestību oksidācijai un ilgstošu pasīvo drošību mitrās elektromehāniskās darbības vides apstākļos. |
Lietojuma Scenārijs |
Mehāniskā un elektriskā aprīkojuma / motora siltumizvietotāji / rūpnieciskā kompresora korpusi / izpildmehānismu korpusi |
Īpaši izstrādāts augstas veiktspējas rūpnieciskajai mašīnai, kurai nepieciešama vienlaicīga strukturāla iekšēja aizsardzība un siltuma izvietošana. |
Vienu svars |
3,887 kg |
Optimizē masas sadalījumu, nodrošinot izturīgu, smagu aizsargkorpusu galvenajiem elektriskajiem vadības vai dzinēja blokiem. |
Korēšana un dobums |
Precīza iekšējā aizslēgtā cauruma liešana |
Inženierētā liešanas ventilācijas sistēma novērš gāzes iestrēgšanu un mikroporainību, garantējot tīras, neapgrūtinātas dziļu caurumu robežas. |
Asu veidņu izgatavošana |
Specializēts suspensijas žāvēšanas un augstas izturības apvalka process |
Speciālais pārklājums un klimatkontrolēta žāvēšana nodrošina, ka formas apvalks šaurajos starp lāpstiņām esošajos spraugās sasniedz elitāru ugunsizturīgu izturību, novēršot formas izskalošanu vai smilšu ieslēgumus. |
Virsmas profils |
Blīvi izvietotas virsmas lāpstiņas / atdalītājs |
Ievērojami paplašina efektīvo virsmas laukumu, lai maksimāli palielinātu siltuma konvekciju un apkājējās vides pasīvo dzesēšanas efektivitāti. |
Papildu apstrāde |
Piedāvāti precīzi apstrādāti savienojuma savienojumi |
Nodrošina kritiskās piestiprināšanas virsmas ar nevainojamām dimensiju novietošanas precizitātēm un mikrogludas virsmas raupjuma (Ra) parametriem. |
Litējuma tolerances |
ISO 8062 (GB/T6414) CT6 klase |
Pārsteidzoši augsta kārtības precizitāte bez papildu apstrādes ievērojami samazina pārmērīgo CNC mašīnu uzstādīšanas laiku ne savienojošajās zonās. |
Lai aizsargātu augsta ātruma vai siltumjūtīgus elektromehāniskus sistēmas pret strukturālu sabrukšanu, mūsu kvalitātes kontroles laboratorija piemēro nekompromisisku izvēli:
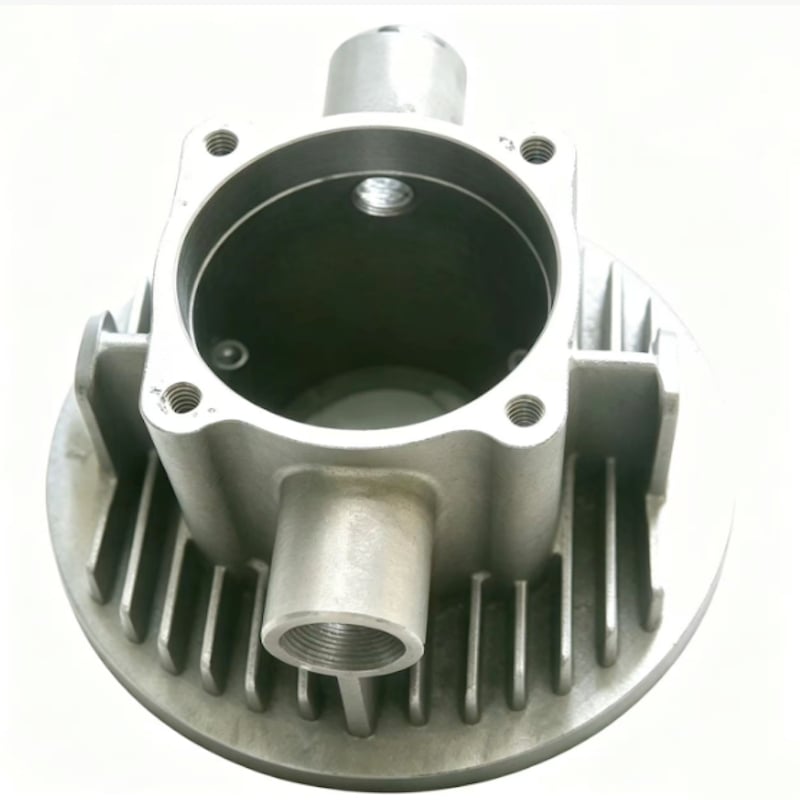
Šis savienotājs ir piemērs pielāgoti ražotam komponentam mehāniskajām un elektriskajām iekārtām; elektromotoru siltuma izvadītājiem; rūpniecisko kompresoru korpusiem; izpildmehānismu korpusiem. Honyang Cast attīsta līdzīgus komponentus pēc klienta zīmējumiem, nevis piedāvājot fiksētu kataloga specifikāciju.
Ražošanas plānam jāsavieno detaļas funkcionālā ģeometrija — iekšējās aklās caurumos veiktā liešana; blīvi izvietotas virsmas lāpstiņas/ribas — ar rīku izgatavošanu, bezformes liešanu, apstrādi un mērāmu pārbaudi. Galīgie izmēri, savienojumi un pieņemšanas kritēriji tiek apstiprināti zīmējumu pārskatīšanas laikā.
PROJEKTA SPECIFISKA PIEGĀDE
Materiāla klase, izmēri, pieļaujamās novirzes zonas, apstrādes pieļaujamās novirzes, virsmas stāvoklis, ekspluatācijas prasības un pārbaudes ieraksti tiek apstiprināti pēc klienta 2D zīmējuma, 3D modeļa un projekta specifikācijas izpētes.
Parametru kopums ir izvēlēts šīs komponentes funkcijai. Nezināmās vērtības paliek zīmējumā kontrolētas un tās nedrīkst aizvietot ar vispārīgiem kataloga datiem.
| Inženierijas vienība | Atsauce / pielāgota prasība | Verifikācijas pamats |
|---|---|---|
| Materiāla klase | 304. klases nerūsējošais tērauds (CF8 / 1.4308); galvenajā teksta daļā tas minēts kā Premium standarts, bet tabulā — kā standarts | Apstipriniet regulējošo standartu un ķīmiskā sastāva prasības. |
| Detaļas svars | 3,887 kg | Apstiprināt mērķa svaru un pieļaujamo novirzi, ja tā ir būtiska. |
| Funkcionālā ģeometrija | Iekšējā aklu caurumu liešana; blīvi izvietoti virsmas lāpstiņu/aizsargplāksnju elementi | Identificēt zīmējuma atskaites punktus un funkcijai kritiskās īpašības. |
| Lietne / procesa atsauce | Speciālā šļūtenes žāvēšana un augstas izturības apvalka ražošanas process; precīzi apstrādāti savienojuma interfeisi | Apstiprināt, kuri soļi attiecas uz piedāvāto ražošanas maršrutu. |
| Izmēri un pieļaujamās novirzes | Jāapstiprina pēc klienta zīmējuma. | Definēt lietnes precizitāti atsevišķi no apstrādātajām dimensijām un GD&T. |
| Ekspluatācijas apstākļi | Jānorāda klientam. | Norādīt vides vidējo, slodzi, temperatūru, spiedienu, ātrumu vai higiēnas prasības, ja tās ir piemērojamas. |
| Ieteicamās papildu laukumi | Pievienot lāpstiņu ģeometriju, dobuma dziļumu, montāžas atskaites punktus, virsmas raupjumu un ietilpības izmērus. | Pabeidziet pirms skaitlisku prasību publicēšanas vai ražošanas piedāvājuma sniegšanas. |
| Konstrukcijas īpašība | Kāpēc tas ir svarīgs | Ražošanas atbilde |
|---|---|---|
| Iekšējā aklu caurumu liešana | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Pārskatiet kodola stratēģiju, dobuma pieejamību, vietējo sienas biezumu un tīrības pārbaudi iekšējām vai krustojamām iezīmēm. |
| Blīvi izvietoti virsmas lāpstiņu/aizsargplāksnju elementi | Šī īpašība ietekmē savienojumu, plūsmu, slodzes pārnešanu, ražojamību vai turpmāko montāžu. | Vadības profila ģeometrija, šķērsgriezumu pārejas, centra vai montāžas savienojumi un balansēšanai saistītās funkcijas saskaņā ar apstiprināto zīmējumu. |

Pēc ģeometrijas, sakausējuma, precizitātes, daudzuma un validācijas prasību izpētes tiek noteikts projektam specifisks maršruts.
Avota lapas procesa atsauces
Procesa apjoms
Iegulšanas liešana un CNC apstrāde aprakstītas kā galvenā ražošanas metode. Termiskā apstrāde, pārklājumi, polīšana, balansēšana, spiediena pārbaude, rentgena pārbaude, PPAP vai citi īpaši procesi jānorāda kā projekta specifiski, ja vien to darbības joma nav apstiprināta.
Honyang Cast atbalsta zīmējumu pamatā veidoto attīstību savienotājiem un saistītajiem investīciju liešanas komponentiem, sākot ar ražojamības pārbaudi un beidzot ar paraugu apstiprināšanu un atkārtotu ražošanu.
| Pielietojuma prasība | Ražošanas vērtība |
|---|---|
| Zīmējumā definēta piemērotība un funkcionalitāte | Komponentam specifisks DFM un pārbaudes plāns saista liešanas ģeometriju ar faktiskajām montāžas un ekspluatācijas prasībām. |
| Integrēta sarežģīta ģeometrija | Investīciju liešana var apvienot elementus un samazināt izgatavošanu vai pārmērīgu materiāla noņemšanu, ja apstiprinātā dizaina risinājums to atļauj. |
| Atkārtojami kritiski saskarnes punkti | Kontrolēti atskaites punkti, apstrāde un pārbaudes atbalsta funkciju virsmu un savienojamo elementu vienotu montāžu. |
| Materiāla un procesa izsekojamība | Vienotos materiāla un pārbaudes ierakstus izmanto kā pierādījumu pret rasējumu un kvalitātes plānu. |
| Produktam specifiskā vērtība | Aprakstīt kombinētās korpusa, montāžas un pasīvās siltuma izkliedes funkcijas; noņemt neatbalstīto izteiksmi „ultra viegls“. |
Klientam jāsniedz dizaina ievades dati
IESNIEDZIET SAVU ZĪMJU IZGATAVOJAMĪBAS PĀRBAUDEI
Augšupielādējiet savu savienotāja zīmējumu un 3D modeli kopā ar materiālu, daudzumu, ekspluatācijas apstākļiem un pārbaudes prasībām. Mūsu komanda pirms piedāvājuma izstrādes izskatīs liešanas maršrutu, apstrādes apjomu un kvalitātes plānu.

Vadošais ražotājs, kas specializējas precīzā investīciju liešanā un CNC apstrādē augstas veiktspējas tērauda komponentiem kritiskām rūpnieciskām lietojumprogrammām.
 EN