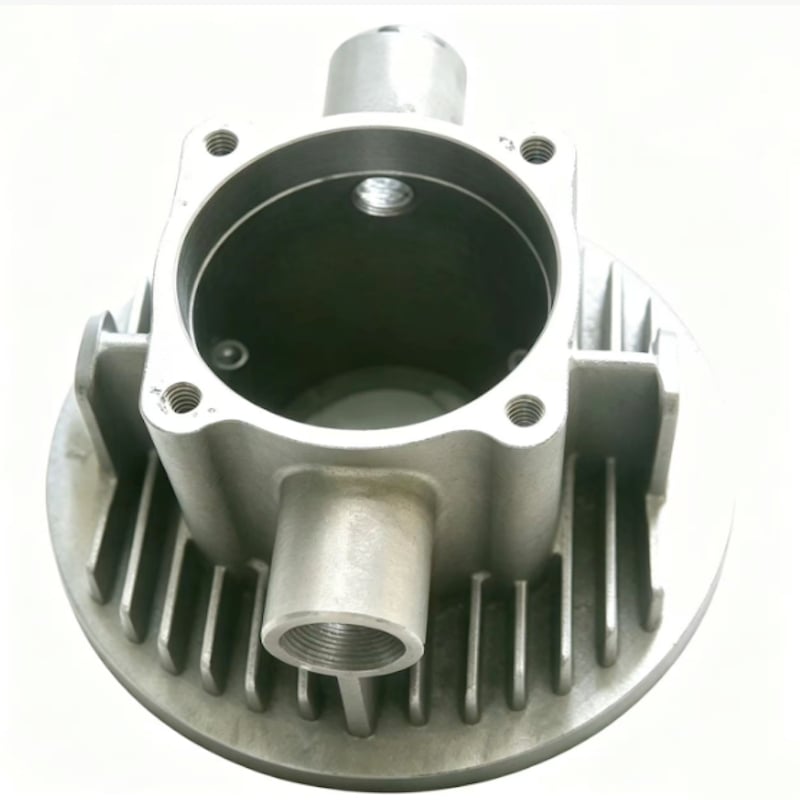
พารามิเตอร์ / กระบวนการ |
ข้อกำหนดทางเทคนิคและจุดเด่นด้านเทคนิค |
ประโยชน์และมูลค่าที่ลูกค้าได้รับ |
วัสดุ |
เหล็กกล้าไร้สนิมเกรด 304 (มาตรฐาน CF8 / 1.4308) |
ให้ความแข็งแรงในการรับแรงดึงที่เหนือกว่า ความต้านทานการเกิดออกซิเดชันได้ดีเยี่ยม และความปลอดภัยแบบพาสซีฟในระยะยาวภายใต้สภาพแวดล้อมการทำงานแบบอิเล็กโตรเมคานิคที่มีความชื้นสูง |
สถานการณ์การใช้งาน |
อุปกรณ์กลและไฟฟ้า / แผ่นกระจายความร้อนสำหรับมอเตอร์ / ปลอกคอมเพรสเซอร์อุตสาหกรรม / ฝาครอบแอคทูเอเตอร์ |
ออกแบบมาเป็นพิเศษสำหรับเครื่องจักรอุตสาหกรรมสมรรถนะสูงที่ต้องการทั้งการห่อหุ้มโครงสร้างและระบายความร้อนพร้อมกัน |
น้ำหนักหน่วย |
3.887 กิโลกรัม |
ปรับแต่งการกระจายมวลอย่างเหมาะสม เพื่อให้ได้โครงแชสซีป้องกันที่แข็งแรงทนทานสำหรับหน่วยควบคุมไฟฟ้าหรือหน่วยขับเคลื่อนหลัก |
การเจาะรูกลางและการเว้นโพรง |
การหล่อแบบเจาะรูภายในแบบแม่นยำโดยไม่ทะลุผ่าน |
รูปแบบการระบายอากาศในการหล่อที่ออกแบบมาเป็นพิเศษช่วยกำจัดการตกค้างของก๊าซและรูพรุนขนาดจิ๋ว ทำให้มั่นใจได้ว่าขอบเขตของรูลึกจะสะอาดและไม่มีสิ่งกีดขวาง |
งานฝีมือแม่พิมพ์ใบมีด |
กระบวนการอบแห้งสารแขวนลอยเฉพาะทางและกระบวนการผลิตเปลือกแม่พิมพ์ที่มีความแข็งแรงสูง |
การเคลือบพิเศษร่วมกับการควบคุมสภาพแวดล้อมขณะอบแห้งอย่างแม่นยำ ทำให้เปลือกแม่พิมพ์ในช่องว่างแคบระหว่างใบพัดมีความแข็งแรงทนความร้อนระดับพรีเมียม ป้องกันไม่ให้เกิดการกัดเซาะของแม่พิมพ์หรือการปนของทราย |
ลักษณะผิวหน้า |
ใบพัด/ครีบผิวที่จัดเรียงอย่างหนาแน่น |
เพิ่มพื้นที่ผิวที่ใช้งานได้อย่างมีนัยสำคัญ เพื่อเพิ่มประสิทธิภาพการถ่ายเทความร้อนแบบพาความร้อนและการระบายความร้อนแบบพาสซีฟจากสิ่งแวดล้อมสูงสุด |
การแปรรูปแบบรอง |
มีพื้นผิวเชื่อมต่อที่ผ่านการกลึงด้วยความแม่นยำสูง |
ให้พื้นผิวสำหรับการยึดติดที่จำเป็นด้วยความแม่นยำเชิงมิติที่สมบูรณ์แบบ และค่าความหยาบของพื้นผิว (Ra) ระดับไมโคร |
ความอดทนในการหล่อ |
มาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 |
ความแม่นยำของรูปร่างหลังการหล่อใกล้เคียงกับรูปร่างสุดท้าย (near-net shape) ในระดับเหนือกว่ามาตรฐาน ช่วยลดเวลาการตั้งค่าเครื่องจักร CNC อย่างมากสำหรับบริเวณที่ไม่เกี่ยวข้องกับการเชื่อมต่อ |
เพื่อคุ้มครองระบบอิเล็กโทร-เมคานิกที่ทำงานด้วยความเร็วสูงหรือไวต่อความร้อนจากการล้มเหลวเชิงโครงสร้าง ห้องปฏิบัติการควบคุมคุณภาพของเราดำเนินการตรวจสอบอย่างเข้มงวดโดยไม่มีการผ่อนผันใดๆ
ขั้วต่อนี้เป็นตัวอย่างชิ้นส่วนที่ผลิตตามสั่งสำหรับอุปกรณ์กลไกและไฟฟ้า โดยเฉพาะแผ่นกระจายความร้อนของมอเตอร์ เปลือกคอมเพรสเซอร์อุตสาหกรรม และฝาครอบแอคทูเอเตอร์ บริษัท Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันจากแบบแปลนของลูกค้า ไม่ใช่จากข้อกำหนดมาตรฐานที่ระบุไว้ในแคตตาล็อก
แผนการผลิตจำเป็นต้องเชื่อมโยงรูปทรงเรขาคณิตที่ใช้งานได้ของชิ้นส่วน—การหล่อรูภายในแบบไม่ทะลุ (blind hole) และใบพัดหรือครีบระบายความร้อนจำนวนมากบนพื้นผิว—เข้ากับการออกแบบแม่พิมพ์ การหล่อแบบลงแม่พิมพ์ด้วยขี้ผึ้ง การกลึง และข้อกำหนดในการตรวจสอบที่วัดค่าได้ ขนาดสุดท้าย จุดเชื่อมต่อ และเกณฑ์การยอมรับจะได้รับการยืนยันระหว่างการทบทวนแบบแปลน
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | สแตนเลสเกรด 304 (CF8 / 1.4308); หัวเรื่องระบุว่าเป็นมาตรฐานพรีเมียม ขณะที่ตารางระบุว่าเป็นมาตรฐานทั่วไป | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | 3.887 กิโลกรัม | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | การหล่อแบบรูปทรงภายในที่ไม่มีทางออก; ใบพัด/ครีบผิวที่เรียงตัวอย่างหนาแน่น | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | กระบวนการอบแห้งสเลอร์รีเฉพาะทางและกระบวนการผลิตเปลือกที่มีความแข็งแรงสูง; พื้นผิวเชื่อมต่อที่ผ่านการกลึงด้วยความแม่นยำสูง | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | เพิ่มรูปทรงของครีบ ความลึกของโพรง จุดอ้างอิงสำหรับการติดตั้ง ความหยาบของผิว และขนาดโดยรวม | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| การหล่อแบบรูปทรงภายในที่ไม่มีทางออก | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |
| ใบพัด/ครีบผิวที่เรียงตัวอย่างหนาแน่น | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | รูปทรงของโปรไฟล์ รอยต่อระหว่างส่วนต่าง ๆ พื้นผิวเชื่อมต่อที่แกนกลางหรือฐานยึด และคุณลักษณะที่เกี่ยวข้องกับการทรงตัว ตามแบบแปลนที่ได้รับการอนุมัติแล้ว |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
หรงหยาง แคสต์ ให้การสนับสนุนการพัฒนาขั้นตอนการออกแบบชิ้นส่วนตัวเชื่อมต่อและชิ้นส่วนที่ผลิตด้วยวิธีการหล่อแบบลงทุนจากขั้นตอนการทบทวนความสามารถในการผลิต จนถึงการอนุมัติตัวอย่าง และการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | อธิบายหน้าที่รวมของตัวเรือน การยึดติด และการระบายความร้อนแบบพาสซีฟ; ลบคำว่า 'เบากว่ามาก' ซึ่งไม่มีการรองรับ |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบแปลนและโมเดล 3 มิติของตัวเชื่อมต่อของท่าน พร้อมระบุวัสดุ ปริมาณ สภาพการใช้งาน และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ ขอบเขตการกลึง และแผนคุณภาพก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN