Параметр / Процесс |
Характеристики и технические особенности |
Преимущества и ценность для заказчика |
Материал |
Нержавеющая сталь марки 304 (стандарт CF8 / 1.4308) |
Обеспечивает высокую прочность на разрыв, превосходную стойкость к окислению и долгосрочную пассивную безопасность в влажных электромеханических рабочих средах. |
Сценарий применения |
Механическое и электрическое оборудование / теплоотводы для двигателей / корпуса промышленных компрессоров / корпуса исполнительных механизмов |
Специально разработан для высокопроизводительного промышленного оборудования, требующего одновременно конструктивного корпуса и эффективного отвода тепла. |
Вес устройства |
3,887 кг |
Оптимизирует распределение массы, обеспечивая прочный, тяжёлый защитный каркас для основных электрических блоков управления или приводных устройств. |
Создание полостей и внутренних пустот |
Точное литьё с глухими внутренними отверстиями |
Специально спроектированные вентиляционные каналы при литье устраняют захват газа и микропористость, гарантируя чистые, непрерывные границы глубоких отверстий. |
Изготовление формы для лопаток |
Специализированный процесс сушки суспензии и формирования высокопрочной оболочки |
Специальное покрытие и сушка в климат-контролируемой среде обеспечивают достижение оболочкой формы, расположенной в узких зазорах между лопастями, исключительной огнеупорной прочности, предотвращая вымывание формы или попадание песка. |
Профиль поверхности |
Плотно расположенные поверхности лопастей / ребер |
Значительно увеличивает эффективную площадь поверхности для максимизации тепловой конвекции и эффективности пассивного охлаждения окружающей среды. |
Дополнительная механическая обработка |
Предоставлены прецизионно обработанные соединительные интерфейсы |
Обеспечивает критически важные монтажные поверхности с безупречной точностью геометрического позиционирования и параметрами шероховатости микрорельефа поверхности (Ra). |
Точность отливки |
Степень точности по ISO 8062 (GB/T 6414) — класс CT6 |
Превосходная точность отливки в близком к готовому виду значительно сокращает чрезмерное время настройки станков ЧПУ для зон, не требующих соединения. |
Для защиты высокоскоростных или чувствительных к нагреву электромеханических систем от структурного разрушения наша лаборатория контроля качества применяет бескомпромиссную проверку:
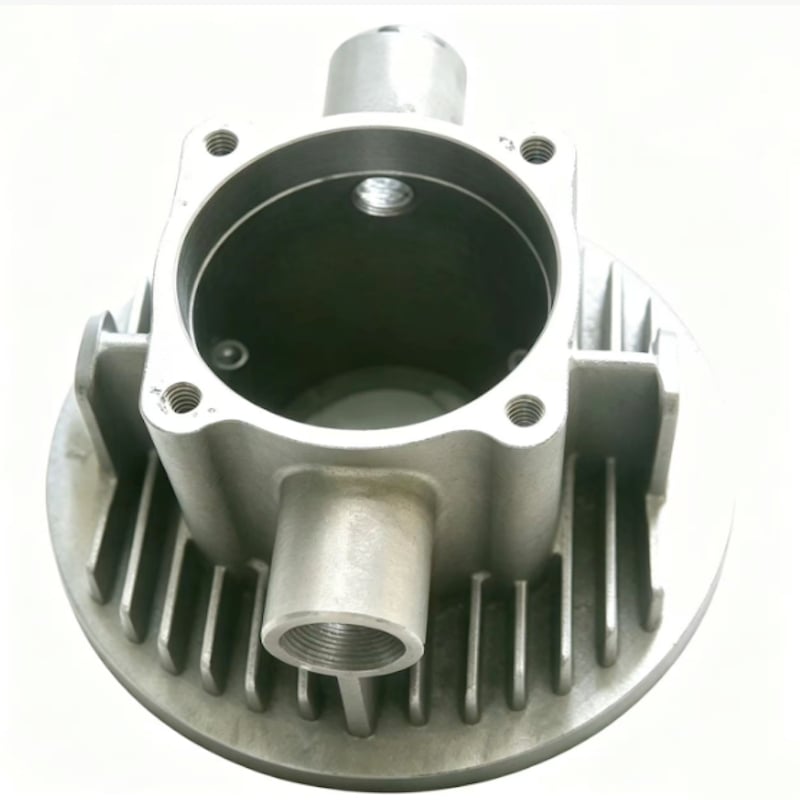
Данный разъём представлен в качестве типичного компонента, изготавливаемого под заказ для механического и электрического оборудования; радиаторов для двигателей; корпусов промышленных компрессоров; корпусов исполнительных механизмов. Компания Honyang Cast изготавливает аналогичные детали по чертежам заказчика, а не по фиксированным каталоговым спецификациям.
Технологический процесс изготовления должен учитывать функциональную геометрию детали — литьё внутренних глухих отверстий; плотно расположенных поверхностных лопаток/рёбер — и согласовывать её с требованиями к оснастке, литью по выплавляемым моделям, механической обработке и контролю с измерением параметров. Окончательные размеры, стыковочные поверхности и критерии приёмки уточняются на этапе проверки чертежа.
ПОСТАВКА ПОД КОНКРЕТНЫЙ ПРОЕКТ
Марка материала, габариты, зоны допусков, припуск на механическую обработку, состояние поверхности, эксплуатационные требования и протоколы контроля подтверждаются после анализа 2D-чертежа заказчика, 3D-модели и технического задания на проект.
Набор параметров выбран исходя из функции данной детали. Неопределённые значения остаются под контролем чертежа и не должны заменяться обобщёнными данными из каталогов.
| Инженерный элемент | Ссылка / Индивидуальное требование | Основание для проверки |
|---|---|---|
| Марка материала | Нержавеющая сталь марки 304 (CF8 / 1.4308); в заголовке указано «Премиум-стандарт», а в таблице — «Стандарт» | Подтвердите действующий стандарт и требования к химическому составу. |
| Масса детали | 3,887 кг | При необходимости подтвердите целевую массу и допустимые отклонения. |
| Функциональная геометрия | Литьё с внутренними глухими отверстиями; плотно расположенные поверхности лопаток/рёбер | Укажите базовые поверхности чертежа и критические для функционирования элементы. |
| Литейная / технологическая база | Специализированный процесс сушки суспензии и получения оболочки высокой прочности; прецизионная механическая обработка соединительных интерфейсов | Уточните, какие этапы применимы к заявленному производственному маршруту. |
| Размеры и допуски | Уточняется по чертежу заказчика. | Укажите допуски на литьё отдельно от размеров после механической обработки и геометрических допусков формы и расположения. |
| Условия эксплуатации | Задаётся заказчиком. | Укажите требования к среде, нагрузке, температуре, давлению, скорости или гигиене — в зависимости от случая. |
| Рекомендуемые дополнительные поля | Добавить геометрию рёбер, глубину полости, базы крепления, шероховатость и габаритные размеры. | Завершите заполнение до публикации числовых характеристик или предоставления коммерческого предложения на серийное производство. |
| Структурная особенность | Почему это важно | Ответ производителя |
|---|---|---|
| Литьё с внутренними глухими отверстиями | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |
| Плотно расположенные поверхности лопаток/рёбер | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Контроль геометрии профиля, переходов между сечениями, ступицы или монтажных интерфейсов, а также элементов, связанных с балансировкой, в соответствии с утверждённым чертежом. |

Маршрут, специфичный для проекта, определяется после анализа геометрии, сплава, допусков, объёма и требований к валидации.
Ссылки на процессы со страницы источника
Область процесса
Литьё по выплавляемым моделям и механическая обработка на станках с ЧПУ описаны как основной технологический маршрут. Термообработка, нанесение покрытий, полировка, балансировка, испытания на давление, радиографический контроль, PPAP или другие специальные процессы должны быть указаны как специфичные для проекта, если их масштаб не подтверждён.
Honyang Cast поддерживает разработку на основе чертежей разъёмных соединителей и связанных компонентов, изготавливаемых методом литья по выплавляемым моделям, — от анализа технологичности до утверждения образцов и последующего серийного производства.
| Требование к применению | Производственная ценность |
|---|---|
| Посадка и функциональность, определённые чертежом | Часть-специфичный анализ DFM и план контроля связывают геометрию отливки с реальными требованиями сборки и эксплуатации. |
| Интегрированная сложная геометрия | Литьё по выплавляемым моделям позволяет объединить конструктивные элементы и сократить трудоёмкость сборки или чрезмерное удаление припуска, если утверждённая конструкция это допускает. |
| Повторяющиеся критические интерфейсы | Контролируемые базы, обработка и контроль обеспечивают согласованную сборку функциональных поверхностей и сопрягаемых элементов. |
| Прослеживаемость материалов и технологических процессов | Согласованные записи о материалах и контроле подтверждают соответствие чертежу и плану обеспечения качества. |
| Ценность, специфичная для продукта | Описать совмещённые функции корпуса, крепления и пассивного отвода тепла; удалить необоснованное указание «сверхлёгкий». |
Исходные данные для проектирования, предоставляемые заказчиком
ОТПРАВЬТЕ СВОЙ ЧЕРТЕЖ ДЛЯ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ ИЗГОТОВЛЕНИЯ
Загрузите чертёж и 3D-модель вашего разъёма вместе с информацией о материале, количестве, условиях эксплуатации и требованиях к контролю. Наша команда проанализирует маршрут литья, объём механической обработки и план контроля качества перед подготовкой коммерческого предложения.

Ведущий производитель, специализирующийся на точном литье по выплавляемым моделям и фрезерной обработке на станках с ЧПУ высокопрочных стальных компонентов для критически важных промышленных применений.
 EN