Parametru / Proces |
Specificații și caracteristici tehnice |
Beneficii pentru client / Valoare |
Material |
Oțel inoxidabil gradul 304 (standard CF8 / 1.4308) |
Asigură o rezistență la rupere ridicată, o excelentă rezistență la oxidare și siguranță pasivă pe termen lung în medii electromecanice umede de funcționare. |
Scenariu de Aplicare |
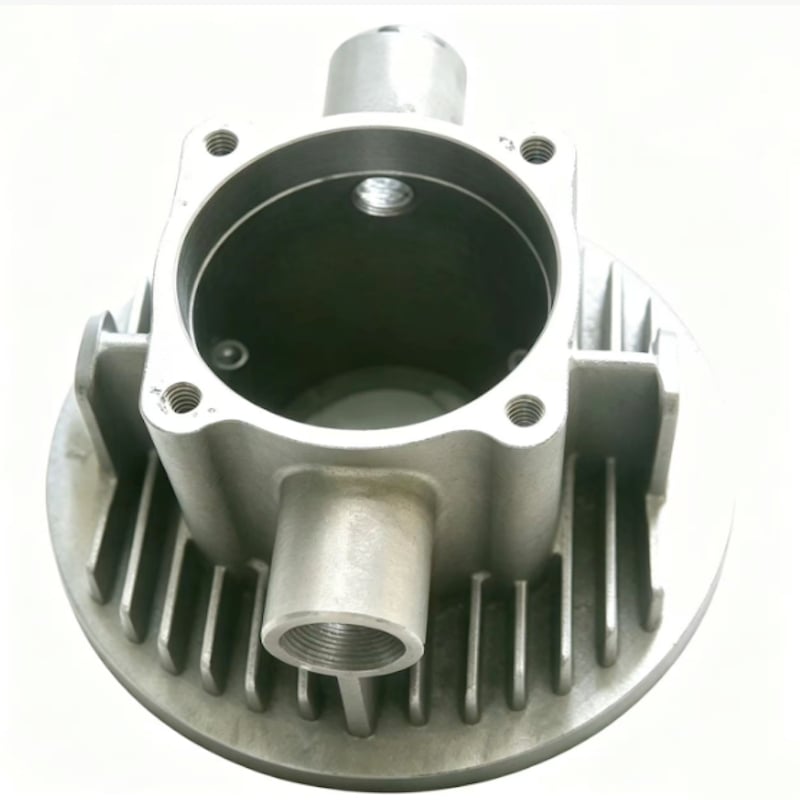
Echipamente mecanice și electrice / Radiatoare pentru motoare / Carcase pentru compresoare industriale / Carcase pentru actuatori |
Proiectat în mod special pentru mașinaria industrială de înaltă performanță care necesită în același timp o carcasă structurală și o disipare termică eficientă. |
Greutate unitate |
3,887 kg |
Optimizează distribuția masei, oferind un cadru protector robust și rezistent pentru unitățile centrale de comandă electrică sau de acționare. |
Găurire și cavitate |
Turnare precisă cu găuri interne închise |
Modelele inginerite de ventilare ale turnării elimină întreruperile cauzate de gaz și porozitatea microscopica, garantând limite curate și neobstrucționate ale găurilor adânci. |
Modelare a palelor |
Proces specializat de uscare a suspensiilor și obținere a unei învelișuri cu rezistență ridicată |
Un strat de acoperire special și uscarea în condiții climatice controlate asigură faptul că învelișul matriței din spațiile înguste dintre palele atinge o rezistență refractară de elită, prevenind spălarea matriței sau incluziunile de nisip. |
Profil de suprafață |
Pale/aletă dispuse dens pe suprafață |
Extinde semnificativ suprafața eficientă pentru a maximiza convecția termică și eficiența răcirii pasive din mediul înconjurător. |
Prelucrare secundară |
Interfețe de conectare realizate prin prelucrare de precizie |
Asigură fețele critice de montare cu toleranțe dimensionale impecabile și parametri de rugozitate superficială micro-plană (Ra). |
Toleranță de fusie |
Calitate CT6 conform ISO 8062 (GB/T6414) |
Precizia superioară a formei apropiate de cea finală, obținută direct prin turnare, reduce drastic timpul excesiv de configurare a mașinilor CNC pentru zonele care nu necesită conectare. |
Pentru a proteja sistemele electromecanice sensibile la căldură sau care funcționează la viteze ridicate împotriva defectării structurale, laboratorul nostru de control al calității aplică un screening necompromisător:
Acest conector este prezentat ca un exemplu reprezentativ al unui component fabricat la comandă pentru echipamente mecanice și electrice; radiatoare pentru motoare; carcase pentru compresoare industriale; carcase pentru acționări. Honyang Cast dezvoltă piese similare pe baza desenelor clienților, nu oferind specificații fixe dintr-un catalog.
Planul de fabricație trebuie să lege geometria funcțională a piesei — turnare cu gaură interioară orbă; palete/aripioare de suprafață dispuse dens — de cerințele privind sculele, turnarea prin investiție, prelucrarea mecanică și inspecția măsurabilă. Dimensiunile finale, interfețele și criteriile de acceptare sunt confirmate în timpul revizuirii desenului.
LIVRARE SPECIFICĂ PROIECTULUI
Calitatea materialului, dimensiunile, zonele de toleranță, adaosul de prelucrare, starea suprafeței, cerințele de funcționare și înregistrările de inspecție sunt confirmate după revizuirea desenului 2D, a modelului 3D și a specificației proiectului furnizate de client.
Setul de parametri este ales în funcție de funcția acestui component. Valorile necunoscute rămân controlate de desen și nu trebuie înlocuite cu date generice din cataloage.
| Articol de inginerie | Referință / Cerință personalizată | Baza de verificare |
|---|---|---|
| Calitatea materialului | Oțel inoxidabil grad 304 (CF8 / 1.4308); antetul îl denumește Standard Premium, iar tabelul îl numește Standard | Confirmați standardul aplicabil și cerințele privind compoziția chimică. |
| Greutatea piesei | 3,887 kg | Confirmați greutatea țintă și variația admisibilă, acolo unde este relevant. |
| Geometrie funcțională | Turnare internă cu gaură oarbă; Palete/aletă de suprafață dispuse dens | Identificați suprafețele de referință din desen și caracteristicile critice pentru funcționare. |
| Referință pentru turnare / proces | Proces specializat de uscare a suspensiei și obținere a carcasei de înaltă rezistență; Interfețe de conectare prelucrate cu precizie | Confirmați care etape se aplică traseului de producție cotat. |
| Dimensiuni și toleranțe | Va fi confirmat pe baza desenului clientului. | Definiți toleranța la turnare separat de dimensiunile prelucrate și de GD&T. |
| Condițiile de funcționare | Va fi specificat de client. | Furnizați cerințele privind mediul, sarcina, temperatură, presiune, viteză sau igienă, după caz. |
| Câmpuri suplimentare recomandate | Adăugați geometria aletelor, adâncimea cavității, reperele de montare, rugozitatea și dimensiunile învelișului. | Completați înainte de publicarea afirmațiilor numerice sau de oferirea unor oferte pentru producție. |
| Caracteristică structurală | De ce este important | Răspunsul privind fabricarea |
|---|---|---|
| Turnare internă cu gaură oarbă | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Examinați strategia nucleelor, accesul la cavitate, grosimea locală a pereților și verificarea curățeniei pentru caracteristicile interne sau cele care se intersectează. |
| Palete/aletă de suprafață dispuse dens | Această caracteristică influențează asamblarea, curgerea, transferul de sarcină, posibilitățile de fabricare sau asamblarea ulterioară. | Geometria profilului de comandă, tranzițiile secționale, interfețele butucului sau de montare și caracteristicile legate de echilibrare, conform desenului aprobat. |

Se stabilește o rută specifică proiectului după analiza geometriei, aliajului, toleranțelor, volumului și cerințelor de validare.
Referințe privind procesul de pe pagina sursă
Domeniu de aplicare a procesului
Turnarea prin macheta și prelucrarea CNC sunt descrise ca traseul principal. Tratamentul termic, acoperirea, polizarea, echilibrarea, testarea la presiune, testarea radiografică, PPAP sau alte procese speciale trebuie indicate ca fiind specifice proiectului, cu excepția cazului în care domeniul lor de aplicare este deja confirmat.
Honyang Cast susține dezvoltarea bazată pe desene a conectorilor și a componentelor corespunzătoare turnate prin ceară, de la analiza realizabilității tehnologice până la omologarea eșantioanelor și producția repetată.
| Cerință de aplicare | Valoare în fabricație |
|---|---|
| Potrivire și funcționare definite prin desen | Un plan DFM și de inspecție specific piesei leagă geometria turnării de cerințele reale de asamblare și de funcționare. |
| Geometrie complexă integrată | Turnarea în coji poate consolida caracteristici și reduce fabricarea suplimentară sau eliminarea excesivă de material, acolo unde proiectul aprobat o susține. |
| Interfețe critice reutilizabile | Referințe controlate, prelucrare și inspecție care susțin asamblarea coerentă a suprafețelor funcționale și a caracteristicilor de îmbinare. |
| Trasabilitatea materialului și a procesului | Înregistrările privind materialul și inspecția, stabilite în comun, furnizează dovezi conforme desenului și planului de calitate. |
| Valoare specifică produsului | Descrieți funcțiile combinate ale carcasei, ale montării și ale disipării pasive a căldurii; eliminați formularea neconfirmată „ultra-ușoară”. |
Date de intrare privind proiectarea, necesare din partea clientului
TRIMITEȚI-NE DESENUL PENTRU O ANALIZĂ A FABRICABILITĂȚII
Încărcați desenul și modelul 3D pentru conectorul dumneavoastră, împreună cu materialul, cantitatea, condițiile de funcționare și cerințele de inspecție. Echipa noastră va analiza ruta de turnare, domeniul de prelucrare mecanică și planul de calitate înainte de ofertare.

Producător lider specializat în turnare de precizie prin ceară pierdută și prelucrare CNC a componentelor din oțel de înaltă performanță pentru aplicații industriale critice.
 EN