Parameter / Prozess |
Spezifikationen & technische Highlights |
Kundennutzen / Mehrwert |
Material |
Edelstahl der Güte 304 (CF8 / Norm 1.4308) |
Bietet hohe Streckgrenze, ausgezeichnete Oxidationsbeständigkeit und langfristige passive Sicherheit in feuchten elektromechanischen Betriebsumgebungen. |
Anwendungsszenario |
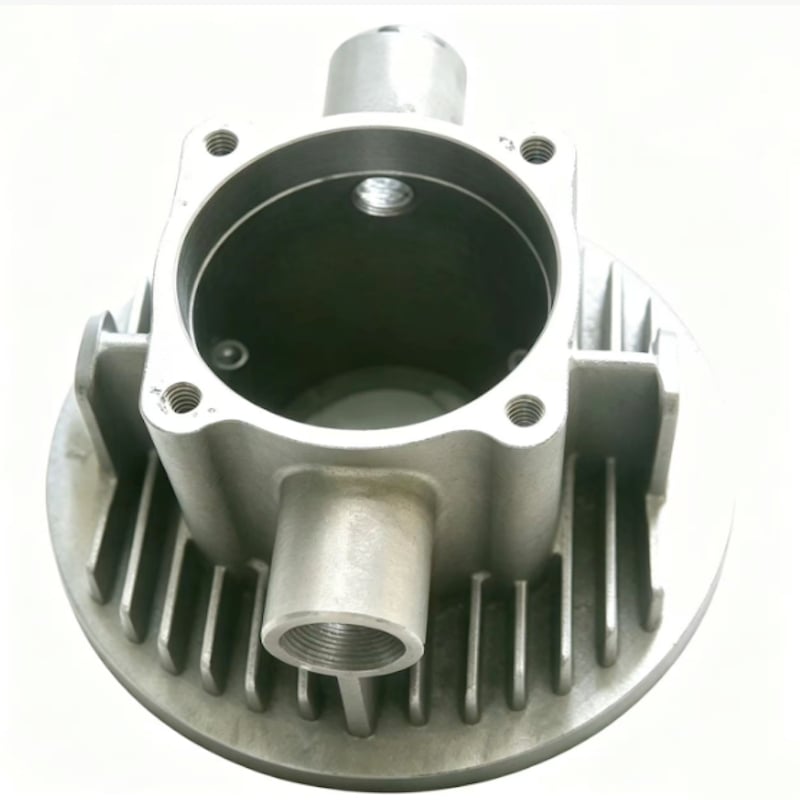
Mechanische und elektrische Ausrüstung / Motorkühlkörper / Gehäuse für industrielle Kompressoren / Aktuatorgehäuse |
Speziell für leistungsstarke Industriemaschinen konzipiert, die gleichzeitig strukturelle Einschließung und Wärmeableitung erfordern. |
Einheitsgewicht |
3,887 kg |
Optimiert die Massenverteilung und bietet ein robustes, schweres Schutzchassis für zentrale elektrische Steuer- oder Antriebseinheiten. |
Kernbohrung und Hohlraum |
Präzise innere Blindloch-Gussverfahren |
Konstruierte Gießentlüftungsmuster verhindern Gasabschluss und Mikroporosität und gewährleisten saubere, ungestörte Grenzen tiefer Bohrungen. |
Schaufelgussform-Handwerk |
Spezialisierter Schlurry-Trocknungs- und Hochfestigkeits-Schalenprozess |
Eine spezielle Beschichtung und eine klimakontrollierte Trocknung gewährleisten, dass die Gussformschale in den engen Spalten zwischen den Schaufeln eine erstklassige feuerfeste Festigkeit erreicht und so Formwäsche oder Sandeinschlüsse verhindert wird. |
Oberflächenprofil |
Dicht angeordnete Oberflächenschaufeln / Kühlrippen |
Erweitert signifikant die effektive Oberfläche, um die Wärme-Konvektion und die Effizienz der passiven Umgebungskühlung zu maximieren. |
Sekundärbearbeitung |
Präzisionsgefertigte Anschlussflächen bereitgestellt |
Stellt kritische Montageflächen mit makelloser dimensionsgenauer Positionierungstoleranz und mikroebener Oberflächenrauheit (Ra) bereit. |
Gusztoleranz |
ISO 8062 (GB/T6414) CT6-Güteklasse |
Überlegene Genaugkeit der Gussteile im Near-Net-Shape-Zustand reduziert drastisch übermäßige CNC-Maschineneinrichtungszeiten für nicht verbundene Bereiche. |
Um hochgeschwindigkeits- oder wärmeempfindliche elektromechanische Systeme vor strukturellem Versagen zu schützen, führt unser QC-Labor eine kompromisslose Prüfung durch:
Dieser Steckverbinder wird als repräsentatives, kundenspezifisch gefertigtes Bauteil für mechanische und elektrische Geräte; Motorkühlkörper; Gehäuse für industrielle Verdichter; Stellantriebgehäuse vorgestellt. Honyang Cast fertigt ähnliche Teile anhand von Kundenzeichnungen und bietet keine festen Katalogspezifikationen an.
Der Fertigungsplan muss die funktionale Geometrie des Teils – innere blinde Bohrungen im Guss; dicht angeordnete Oberflächenlamellen/Rippen – mit Werkzeugbau, Feinguss, Bearbeitung und messbarer Prüfung verknüpfen. Endmaße, Schnittstellen und Annahmekriterien werden während der Zeichnungsprüfung bestätigt.
PROJEKTSPEZIFISCHE LIEFERUNG
Materialgüte, Abmessungen, Toleranzbereiche, Bearbeitungszugabe, Oberflächenzustand, Betriebsanforderungen und Prüfprotokolle werden nach der Überprüfung der 2D-Zeichnung, des 3D-Modells und der Projektspezifikation des Kunden bestätigt.
Der Parametersatz wird für die Funktion dieses Bauteils ausgewählt. Unbekannte Werte bleiben zeichnungsbestimmt und dürfen nicht durch allgemeine Katalogdaten ersetzt werden.
| Technisches Einzelteil | Referenz / Kundenspezifische Anforderung | Verifizierungsgrundlage |
|---|---|---|
| Werkstoffqualität | Edelstahl-Güte 304 (CF8 / 1.4308); in der Überschrift als Premium-Standard, in der Tabelle als Standard bezeichnet | Bestätigen Sie den maßgeblichen Standard und die chemischen Anforderungen. |
| Teilegewicht | 3,887 kg | Bestätigen Sie das Zielgewicht und die zulässige Abweichung, falls relevant. |
| Funktionale Geometrie | Innere Blindloch-Gussform; Dicht angeordnete Oberflächenklingen/Kühlrippen | Zeichnungsbezugspunkte und funktionskritische Merkmale identifizieren. |
| Guss-/Verfahrensbezug | Spezielles Schlamm-Trocknungsverfahren und hochfester Schalenprozess; Präzisionsbearbeitete Anschlussflächen | Bestätigen, welche Schritte für die zitierte Serienfertigungsroute gelten. |
| Abmessungen und Toleranzen | Aus der Kundenzeichnung zu bestätigen. | Gusstoleranzen gesondert von bearbeiteten Abmessungen und GD&T definieren. |
| Betriebsbedingungen | Vom Kunden anzugeben. | Medium, Last, Temperatur, Druck, Geschwindigkeit oder Hygieneanforderungen entsprechend angeben. |
| Empfohlene zusätzliche Felder | Füge Kühlrippengeometrie, Hohlraumtiefe, Montagebezugsebenen, Oberflächenrauheit und Einbaumaße hinzu. | Vor der Veröffentlichung numerischer Angaben oder der Nennung von Produktionszahlen vollständig ausfüllen. |
| Strukturelles Merkmal | Warum es wichtig ist | Fertigungsreaktion |
|---|---|---|
| Innere Blindloch-Gussform | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |
| Dicht angeordnete Oberflächenklingen/Kühlrippen | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Geometrie des Steuerprofils, Querschnittsübergänge, Naben- oder Montageanschlüsse sowie auswuchtungsrelevante Merkmale gemäß der freigegebenen Zeichnung. |

Nach Prüfung von Geometrie, Legierung, Toleranzen, Stückzahlen und Validierungsanforderungen wird eine projektspezifische Fertigungsroute festgelegt.
Referenzen zum Prozess auf der Quellseite
Prozessumfang
Feinguss und CNC-Bearbeitung sind als Kernfertigungsroute beschrieben. Wärmebehandlung, Beschichtung, Polieren, Auswuchten, Druckprüfung, Röntgenprüfung, PPAP oder andere Sonderverfahren müssen projektbezogen ausgewiesen werden, sofern ihr Umfang nicht bereits bestätigt ist.
Honyang Cast unterstützt die zeichnungsbasierte Entwicklung von Steckverbindern und zugehörigen Feingusskomponenten – von der Fertigbarkeitsprüfung über die Musterfreigabe bis zur Serienfertigung.
| Anforderung des Einsatzes | Fertigungsnutzen |
|---|---|
| Zeichnungsgemäße Passung und Funktion | Ein teilspezifischer DFM- und Prüfplan verknüpft die Gusstgeometrie mit den tatsächlichen Montage- und Betriebsanforderungen. |
| Integrierte komplexe Geometrie | Feinguss kann Merkmale zusammenfassen und die Nachbearbeitung oder übermäßigen Materialabtrag reduzieren, sofern das freigegebene Design dies unterstützt. |
| Wiederholbare kritische Schnittstellen | Gesteuerte Bezugsmerkmale, Bearbeitung und Prüfungsunterstützung für eine konsistente Montage funktionaler Oberflächen und Fügeelemente. |
| Rückverfolgbarkeit von Werkstoff und Fertigungsverfahren | Vereinbarte Werkstoff- und Prüfprotokolle liefern Nachweise gegenüber Zeichnung und Qualitätsplan. |
| Produktspezifischer Mehrwert | Beschreibe die kombinierten Funktionen Gehäuse, Befestigung und passive Wärmeableitung; entferne die nicht unterstützte Formulierung „ultra-leicht“. |
Vom Kunden bereitzustellende Konstruktionsgrundlagen
SENDEN SIE IHRE ZEICHNUNG FÜR EINE HERSTELLBARKEITSBEWERTUNG
Laden Sie die Zeichnung und das 3D-Modell Ihres Steckverbinders zusammen mit Material, Menge, Betriebsbedingungen und Prüfanforderungen hoch. Unser Team prüft den Gießweg, den Bearbeitungsumfang und den Qualitätsplan vor der Angebotserstellung.

Führender Hersteller, spezialisiert auf Präzisions-Kokillenguss und CNC-Bearbeitung hochleistungsfähiger Stahlkomponenten für kritische industrielle Anwendungen.
 EN