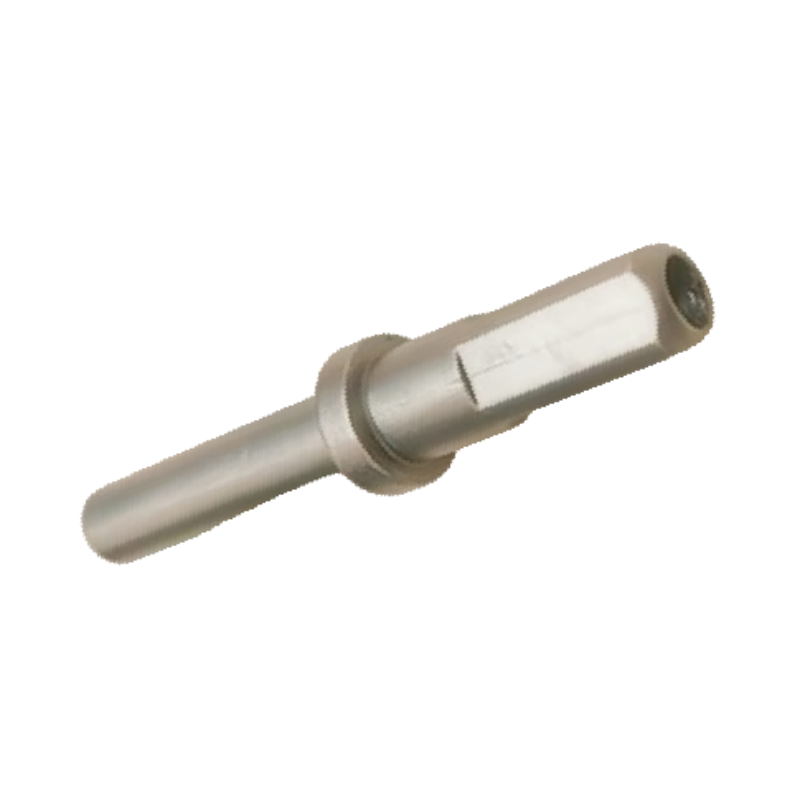
Параметри / Процес |
Спецификација и технички напор |
Користи за купце / вредност |
Материјал |
Стаљ од нержавећег челика 304 (CF8 / 1.4308 Премиум стандард) |
Гарантује одличну заштиту од оксидације, строге стандарде за хигијенску/чишћење за уређаје и дугорочну електричну безбедност без рђа. |
Сценарио примене |
Електрични уређаји / прецизни инструменти / Смарт Хоме хардверски системи |
Савршено за веома деликатне течности, миниатюрне рукава грејача, сензорске шуме и микропроводе. |
Ултралајк тежина |
0,0406 кг (40,6г микропрецизни профил) |
Презентује екстремну прецизност и равномерно извршење конструкције са танким зидом. |
Унутрашња шупљина |
Трпива архитектура |
Извршава високе односе дужине према дијаметру без грешке; глатка унутрашња дужина осигурава безтрење прелазак течности или рутирање жица. |
Технологија за корен |
Напредна метода инлај-а керамичког језгра |
Преформирани крути керамички језгра спречавају деформацију калупа; уклања оперативну комплексност и осигурава савршене унутрашње димензије дугине. |
Матрица производње |
Скраћени производњи циклус и побољшана стопа приноса |
Оптимизовани радни ток смањује часове ручне производње љушка, пружајући брже рокове и мање опције за дефекте. |
Толеранција за кастирање |
ИСО 8062 (ГБ/Т6414) СТ6 степен |
Елитне геометријске димензионе понављања на микроном нивоу за миниатурне, масовно произведене електронске компоненте. |
Мањи хардвер за уређај оставља нулу маржу за геометријско померање или унутрашњу грубоћу. Наша лабораторија води напредну тест-пакету:
Овај пиво је представљен као репрезентативна компонента произведена на заказ за електричне уређаје; Прецизни инструменти; Смарт-хоме хардверске системе; Плодови, миниатурни грејач, сензорски корпус сонде и микропроводници.
Производњи план мора повезати функционалну геометрију деловаСлике архитектуре пролаза; Висока дужина до дијаметра унутрашње дубочинеса алатима, инвестиционим ливљењем, обрадом и мерећим захтевима за инспекцију. Коначне димензије, интерфејс и критеријуми прихватања потврђују се током прегледа цртања.
СЕПЕКТИВНО ПРОЕКТНО НАДАНЕ
Квалитет материјала, димензије, зоне толеранције, дозвољена радна количина, стање површине, оперативни захтеви и регистри инспекције потврђени су након прегледа клијента 2Д цртеж, 3Д модел и спецификацију пројекта.
Низ параметара је изабран за функцију ове компоненте. Непознате вредности остају контролисане цртањем и не смеју се замењивати генеричким подацима каталога.
| Инжењерска ставка | Референција / Употреба на задатке | Основа за проверу |
|---|---|---|
| Oznaka materijala | Стаљ од нержавећег челика 304 (CF8 / 1.4308 Премиум стандард) | Потврдити стандардне и хемијске услове. |
| Тежина делова | 0,0406 kg (40,6 g) | Потврдити циљну тежину и дозвољену варијацију ако је релевантно. |
| Функционална геометрија | Трљава архитектура кроз рупу; Висока дужина до дијаметра унутрашње дугине | Идентификујте датуме цртања и карактеристике које су критичне за функцију. |
| Референца о ливу/процесу | Напређени метод инлај керамичког сржњака; Страница наводи скраћени производни циклус и побољшану стопу приноса | Потврдите које кораке се примењују на цитирану производњу. |
| Димензије и толеранције | Да се потврди из црта клијента. | Определите толеранцију ливења одвојено од радованих димензија и ГД&Т. |
| Услови рада | Укажите од стране купца. | Укажите услове за средство, оптерећење, температуру, притисак, брзину или хигијенску употребу, у зависности од случаја. |
| Препоручено додатна поља | Додајте потврђени наслов, димензије дугине, дебљину зида, величину обвија и толеранције за датум. | Попуните пре објављивања нумеричких тврдњи или цитирања производње. |
| Структурна карактеристика | Зашто је важно | Реакција произвођача |
|---|---|---|
| Трљава архитектура кроз рупу | Ова карактеристика утиче на прилагодљивост, проток, пренос оптерећења, производњу или монтажу доле по вери. | Прегледајте основну стратегију, приступ шупљини, локалну дебелину зида и проверу чистоће за унутрашње или пресекуће карактеристике. |
| Висока дужина до дијаметра унутрашње дугине | Ова карактеристика утиче на прилагодљивост, проток, пренос оптерећења, производњу или монтажу доле по вери. | Преведите карактеристику у цртежне датуме, контроле ливења, обим обраде и мерење карактеристике инспекције. |

Уколико је потребно, пројектни траекторија се може користити за одређивање протектора.
Послања на изворне странице
Opseg procesa
Инвестициона ливање и ЦНЦ обрада описана су као основна рута. Топлотна обрада, премазивање, полирање, балансирање, испитивање притиска, радиографско испитивање, ППАП или други посебни процеси морају бити приказани као специфични за пројекат, осим ако се њихов обим не потврди.
Хонианг Цаст подржава развој пивота и повезаних инвестиционих костију компоненти на основу црта од прегледа производње кроз одобрење узорка и поновно производње.
| Уговор за пријаву | Производња вредност |
|---|---|
| Дизајнски дефинисани прилагођавање и функција | Специфични ДФМ и план инспекције делова повезују геометрију ливења са стварним захтевима за монтажу и рад. |
| Интегрисана комплексна геометрија | Инвестициона ливање може консолидовати карактеристике и смањити израду или прекомерно уклањање залиха када то подржава одобрен дизајн. |
| Поновни критични интерфејс | Контролисани подаци, обрада и инспекција подржавају доследно састављање функционалних површина и карактеристика парења. |
| Тражељивост материјала и процеса | Уговорени материјал и регистар инспекције пружају доказе против цртања и плана квалитета. |
| Струја специфична за производ | Пре него што направите продајну копију, разјасните да ли је део заиста повук или компонента за рукав/провод. |
Проектни унос који се захтева од клијента
ПРИСЛОЖИ СВОЈ СКРАСНИК НА РЕВИЗУ ПРОДЕЛНОСТВОВОГ ПРЕВЕЖНОСТИ
Поднесите цртеж и 3Д модел за ваш вртовод заједно са материјалом, количином, условима рада и захтевима за инспекцију. Наш тим ће прегледати пут ливања, обим обраде и план квалитета пре цитата.

Водећи произвођач специјализован за прецизну инвестициону ливу и ЦНЦ обраду компоненти од челика високих перформанси за критичне индустријске апликације.
 EN