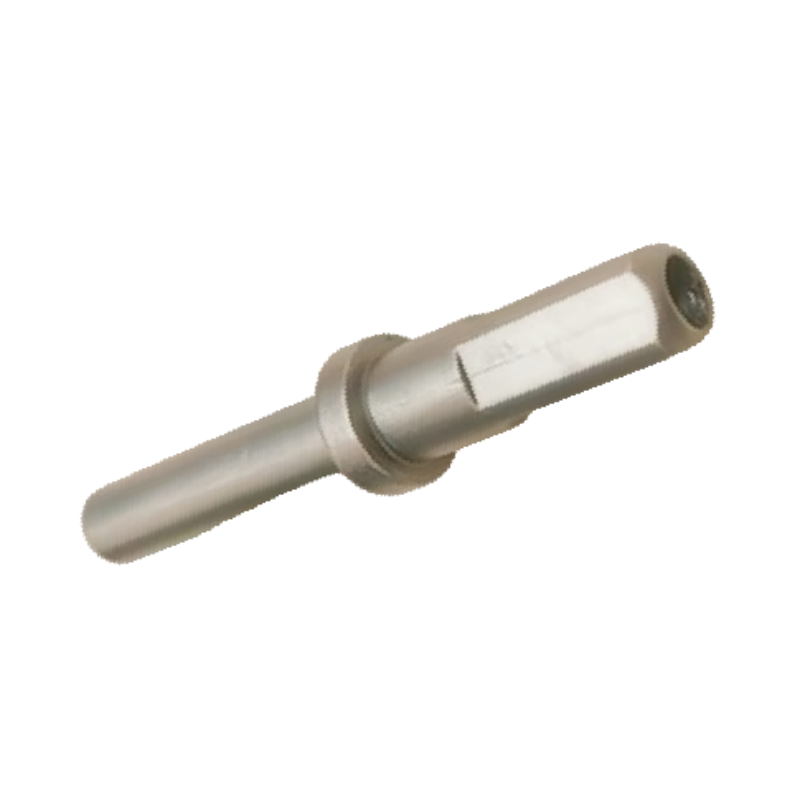
พารามิเตอร์ / กระบวนการ |
ข้อกำหนดทางเทคนิคและจุดเด่นด้านเทคนิค |
ประโยชน์และมูลค่าที่ลูกค้าได้รับ |
วัสดุ |
เหล็กกล้าไร้สนิมเกรด 304 (CF8 / 1.4308 มาตรฐานระดับพรีเมียม) |
รับประกันการป้องกันการออกซิเดชันได้อย่างยอดเยี่ยม รวมทั้งมาตรฐานความสะอาดและความปลอดภัยอย่างเข้มงวดสำหรับอุปกรณ์ไฟฟ้า และความปลอดภัยทางไฟฟ้าแบบไม่เกิดสนิมในระยะยาว |
สถานการณ์การใช้งาน |
อุปกรณ์ไฟฟ้า / เครื่องมือวัดความแม่นยำสูง / ระบบฮาร์ดแวร์สำหรับบ้านอัจฉริยะ |
เหมาะอย่างยิ่งสำหรับเส้นทางการไหลของของเหลวที่ละเอียดอ่อนเป็นพิเศษ ปลอกเครื่องทำความร้อนขนาดเล็กมาก ตัวเรือนโพรบที่ใช้กับเซนเซอร์ และท่อขนาดจุลภาค |
น้ำหนักเบาเป็นพิเศษ |
0.0406 กิโลกรัม (โปรไฟล์ความแม่นยำระดับจุลภาคหนัก 40.6 กรัม) |
แสดงถึงความแม่นยำในการลดน้ำหนักสุดขีด และการผลิตโครงสร้างผนังบางอย่างสม่ำเสมอ |
ขนาดช่องภายใน |
สถาปัตยกรรมรูทะลุแบบเรียวบาง |
สามารถผลิตสัดส่วนความยาวต่อเส้นผ่านศูนย์กลางได้สูงอย่างสมบูรณ์แบบ; ผิวด้านในเรียบช่วยให้ของเหลวไหลผ่านหรือการร้อยสายไฟเป็นไปอย่างราบรื่นโดยไม่มีแรงเสียดทาน |
เทคโนโลยีการเจาะรู |
วิธีการฝังแกนเซรามิกขั้นสูง |
แกนเซรามิกแบบสำเร็จรูปที่มีความแข็งแรงสูงช่วยป้องกันการบิดเบี้ยวของแม่พิมพ์ ลดความซับซ้อนในการดำเนินงาน และรับประกันขนาดเส้นผ่านศูนย์กลางภายในที่สมบูรณ์แบบ |
เมทริกซ์การผลิต |
ลดระยะเวลาการผลิตและเพิ่มอัตราผลผลิต |
ระบบการผลิตแบบลีนที่ปรับปรุงแล้วช่วยลดจำนวนชั่วโมงที่ใช้ในการทำเปลือกแม่พิมพ์ด้วยมือ ส่งผลให้เวลาจัดส่งสั้นลงและค่าใช้จ่ายจากข้อบกพร่องลดลง |
ความอดทนในการหล่อ |
มาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 |
ความแม่นยำในการควบคุมรูปทรงและมิติระดับไมครอนที่เหนือชั้น สำหรับชิ้นส่วนอิเล็กทรอนิกส์ขนาดเล็กที่ผลิตจำนวนมาก |
ชิ้นส่วนฮาร์ดแวร์สำหรับเครื่องใช้ไฟฟ้าขนาดเล็กไม่อนุญาตให้มีการเปลี่ยนแปลงรูปทรงหรือความหยาบของผิวภายในแม้แต่น้อย ห้องปฏิบัติการของเราใช้ชุดการทดสอบขั้นสูง:
ข้อต่อหมุนชิ้นนี้เป็นตัวอย่างของชิ้นส่วนที่ผลิตตามสั่งสำหรับใช้ในอุปกรณ์ไฟฟ้า; เครื่องมือวัดความแม่นยำสูง; อุปกรณ์ระบบสมาร์ทโฮม; ทางเดินของของไหล; ปลอกทำความร้อนขนาดจิ๋ว; ตัวเรือนโพรบที่ติดตั้งเซนเซอร์; และท่อส่งขนาดจิ๋ว บริษัท Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันเหล่านี้จากแบบแปลนของลูกค้า โดยไม่ได้นำเสนอข้อกำหนดที่ตายตัวจากรายการสินค้า
แผนการผลิตจำเป็นต้องเชื่อมโยงรูปทรงเชิงหน้าที่ของชิ้นส่วน—โครงสร้างรูทะลุที่เรียวบาง; รูภายในที่มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางสูง—เข้ากับข้อกำหนดด้านแม่พิมพ์ การหล่อแบบไม่ใช้แบบ (investment casting) การกลึง และการตรวจสอบที่วัดค่าได้จริง ขนาดสุดท้าย ผิวสัมผัส และเกณฑ์การยอมรับจะได้รับการยืนยันระหว่างการทบทวนแบบแปลน
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | เหล็กกล้าไร้สนิมเกรด 304 (CF8 / 1.4308 มาตรฐานระดับพรีเมียม) | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | 0.0406 กิโลกรัม (40.6 กรัม) | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | สถาปัตยกรรมรูผ่านที่บางเฉียบ; รูภายในมีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางสูง | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | วิธีการฝังแกนเซรามิกขั้นสูง; หน้าเว็บระบุว่าสามารถลดระยะเวลาการผลิตและเพิ่มอัตราผลผลิต | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | เพิ่มชื่อเรื่องที่ได้รับการยืนยัน ขนาดรู ความหนาของผนัง ขนาดโดยรวม และค่าความคลาดเคลื่อนของจุดอ้างอิง | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| สถาปัตยกรรมรูผ่านที่บางเฉียบ | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | ทบทวนกลยุทธ์แกนกลาง การเข้าถึงโพรง ความหนาของผนังบริเวณท้องถิ่น และการตรวจสอบความสะอาดสำหรับคุณลักษณะภายในหรือคุณลักษณะที่ตัดกัน |
| รูภายในมีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางสูง | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | แปลงลักษณะเฉพาะนั้นให้เป็นจุดอ้างอิงบนแบบวาด ข้อกำหนดการหล่อ ขอบเขตการกลึง และลักษณะเฉพาะที่สามารถวัดผลตรวจสอบได้ |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
หรงหยาง แคสต์ รองรับการพัฒนาชิ้นส่วนแบบหล่อลงแม่พิมพ์แบบลงทุน (investment cast) ที่เกี่ยวข้องกับชิ้นส่วนหมุน (pivot) โดยอิงจากแบบแปลน ตั้งแต่ขั้นตอนตรวจสอบความเป็นไปได้ในการผลิต จนถึงการอนุมัติตัวอย่างและการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | ควรชี้แจงให้ชัดเจนก่อนว่าชิ้นส่วนนี้เป็นชิ้นส่วนหมุน (pivot) จริงหรือเป็นชิ้นส่วนปลอก/ท่อมากกว่า ก่อนจัดทำเนื้อหาสำหรับการขาย |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบแปลนและโมเดล 3 มิติของชิ้นส่วนเพลากลาง (pivot) ของท่าน พร้อมระบุวัสดุ ปริมาณ สภาวะการใช้งาน และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ การกลึง และแผนคุณภาพ ก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN