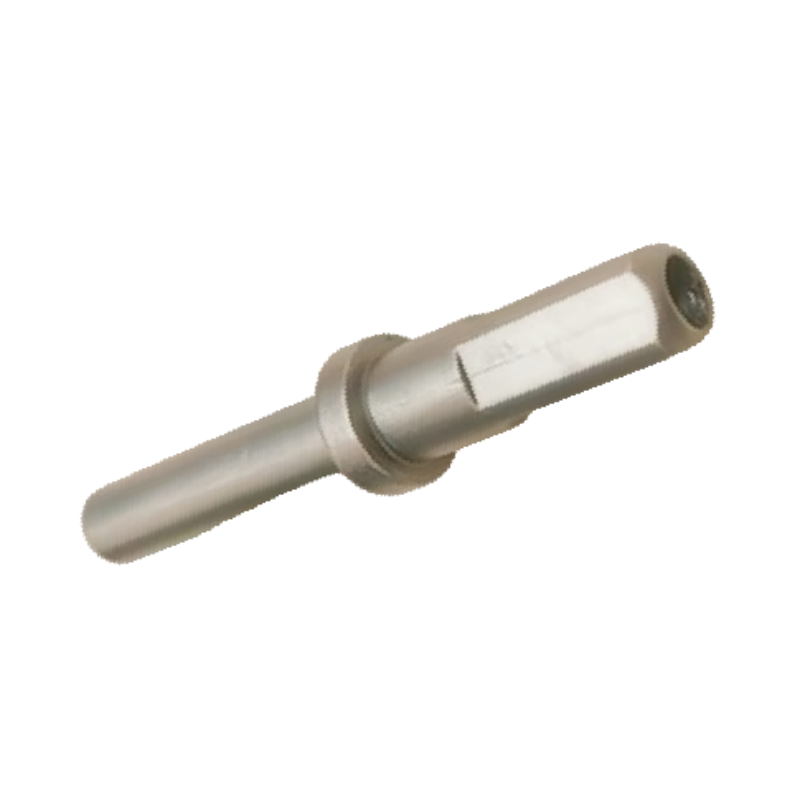
Parameter / Proces |
Specifikationer og tekniske fremhævede egenskaber |
Kundefordele / Værdi |
Materiale |
Rustfrit stål, kvalitet 304 (CF8 / 1.4308, premiumstandard) |
Garanterer fremragende oxidationsskytning, strenge hygiejne-/rengøringsspecifikationer for apparater samt langvarig rustfri elektrisk sikkerhed. |
Anvendelsesscenarie |
Elektriske apparater / præcisionsinstrumenter / intelligente hjemmehardware-systemer |
Perfekt til yderst følsomme væskeveje, mini-varmerhylstre, sensorsondebeholdere og mikrokanaler. |
Ekstremt let vægt |
0,0406 kg (40,6 g mikropræcisionsprofil) |
Demonstrerer ekstrem letvægtsnøjagtighed og ensartet tyndvægget konstruktion. |
Indre hulrum |
Slank gennemgående hularkitektur |
Udfører høje længde-til-diameter-forhold fejlfrit; glat indvendig boring sikrer gnidningsfri væsketransport eller ledningsrørlægning. |
Kerneteknologi |
Avanceret keramisk kerneindlægningsmetode |
Forformede stive keramiske kerner forhindrer formdeformation; eliminerer operativ kompleksitet og sikrer perfekte indvendige boordimensioner. |
Produktionsmatrix |
Reduceret fremstillingstid og forbedret udbytteprocent |
Optimeret slim workflow reducerer manuelle skal-fremstillingstimer og giver hurtigere lead times samt lavere fejlomkostninger. |
Formgivnings tolerance |
ISO 8062 (GB/T6414) CT6-kvalitet |
Elite mikron-niveau geometrisk dimensionsgentagelighed for miniaturiserede, masseproducerede elektronikkomponenter. |
Miniaturiseret apparaturhardware efterlader ingen margin for geometrisk forskydning eller indvendig ruhed. Vores laboratorium udfører en avanceret testpakke:
Dette drejepunkt præsenteres som en repræsentativ, tilpasset komponent til elektriske apparater; præcisionsinstrumenter; smart-home-hårdvaresystemer; væskeveje, miniaturevarmehylstre, sensorsondehuse og mikrokanaler. Honyang Cast udvikler lignende dele ud fra kundens tegninger i stedet for at tilbyde en fast katalogspecifikation.
Produktionsplanen skal knytte komponentens funktionelle geometri – slanke gennemgående huller; høj længde-til-diameter-forhold for indvendig boring – sammen med værktøjsudvikling, investeringsstøbning, bearbejdning og målelig inspektion. Endelige mål, grænseflader og acceptkriterier bekræftes under tegningsgennemgangen.
PROJEKTSPECIFIK LEVERING
Materialegrad, dimensioner, tolerancezoner, bearbejdningsfradrag, overfladetilstand, driftskrav og inspektionsregistreringer bekræftes efter gennemgang af kundens 2D-tegning, 3D-model og projektspecifikation.
Parameterrækken er valgt ud fra denne komponents funktion. Ukendte værdier forbliver tegningsstyrede og må ikke erstattes med generiske katalogdata.
| Ingeniørartikel | Reference / Brugerdefineret krav | Verifikationsgrundlag |
|---|---|---|
| Materiale Kvalitet | Rustfrit stål, kvalitet 304 (CF8 / 1.4308, premiumstandard) | Bekræft den afgørende standard og kravene til kemisk sammensætning. |
| Delenes vægt | 0,0406 kg (40,6 g) | Bekræft målvægten og tilladt variation, hvor det er relevant. |
| Funktionel geometri | Slank gennemgående boring; Høj længde-til-diameter-forhold for indvendig boring | Identificer tegningsreferencepunkter og funktionelt kritiske egenskaber. |
| Støbe-/procesreference | Avanceret keramisk kerne-indlægningsmetode; Side angiver en forkortet fremstillingscyklus og forbedret udbytteprocent | Bekræft, hvilke trin der gælder for den anførte produktionsrute. |
| Dimensioner og tolerancer | Skal bekræftes ud fra kundens tegning. | Definer støbetolerance separat fra maskinerede mål og GD&T. |
| Operationsforhold | Skal specificeres af kunden. | Angiv medium, belastning, temperatur, tryk, hastighed eller hygiejnekrav, hvor det er relevant. |
| Anbefalede yderligere felter | Tilføj verificeret titel, boringens dimensioner, vægtykkelse, omkredsmål og reference-tolerancer. | Udfyld færdigt, inden du offentliggør talmæssige påstande eller citerer produktionspriser. |
| Strukturel funktion | Hvorfor det er vigtigt | Produktionsrespons |
|---|---|---|
| Slank gennemgående boring | Denne funktion påvirker pasform, strømning, lastoverførsel, fremstillelighed eller efterfølgende montering. | Gennemgå kernestrategi, formåbning, lokal vægtykkelse og rengøringsverificering for interne eller skærende funktioner. |
| Høj længde-til-diameter-forhold for indvendig boring | Denne funktion påvirker pasform, strømning, lastoverførsel, fremstillelighed eller efterfølgende montering. | Oversæt funktionen til tegningsreferenceflader, støvkontroller, bearbejdningsområde og målbare inspektionskarakteristika. |

En projektspecifik rute oprettes efter gennemgang af geometri, legering, tolerancer, volumen og valideringskrav.
Kilde-side procesreferencer
Procesomfang
Investeringstøbning og CNC-bearbejdning beskrives som den kernebaserede fremstillingsmetode. Varmebehandling, belægning, polering, balancering, trykprøvning, radiografisk prøvning, PPAP eller andre særlige processer skal angives som projekt-specifikke, medmindre deres omfang er bekræftet.
Honyang Cast understøtter tegningsbaseret udvikling af drejepunktskomponenter og relaterede investeringsstøbte komponenter fra fremstillingsegnethedsanalyse via prøvegodkendelse til gentagen produktion.
| Ansøgningskrav | Produktionsværdi |
|---|---|
| Tegningsdefineret pasform og funktion | En delspecifik DFM- og inspektionsplan forbinder støbningens geometri med den faktiske monterings- og driftskrav. |
| Integreret kompleks geometri | Investeringstøbning kan konsolidere funktioner og reducere fremstilling eller unødigt materialefratagning, hvor det godkendte design understøtter det. |
| Genbrugelige kritiske grænseflader | Kontrollerede referencepunkter, bearbejdning og inspektionsstøtte sikrer konsekvent montage af funktionelle overflader og sammenpassende dele. |
| Materiale- og proces-sporelighed | Aftalte materiale- og inspektionsdokumenter udgør bevis for overensstemmelse med tegningen og kvalitetsplanen. |
| Produktspecifik værdi | Afklar, om komponenten faktisk er et drejepunkt eller en kappe-/kanalkomponent, før salgskopien oprettes. |
Designinput, der kræves fra kunden
SEND DIN TEKNISKE TEGNING TIL EN FREMSTILLINGSANALYSE
Upload tegningen og 3D-modellen til din drejepunkt sammen med materiale, mængde, driftsbetingelser og inspektionskrav. Vores team vil gennemgå støbemetoden, bearbejdelsesomfanget og kvalitetsplanen, inden vi udarbejder et tilbud.

Ledende producent specialiseret i præcisionsstøbning ved investeringsstøbning og CNC-bearbejdning af højtydende stålkompontenter til kritiske industrielle anvendelser.
 EN