Parametr / Proces |
Specyfikacja i główne cechy techniczne |
Korzyści dla klienta / wartość |
Materiał |
Stal nierdzewna klasy 304 (CF8 / 1.4308 – wysokiej jakości standard) |
Gwarantuje doskonałą ochronę przed utlenianiem, ścisłe normy sanitarne/czystości dla urządzeń elektrycznych oraz długotrwałą bezpieczność elektryczną wolną od rdzy. |
Scenariusz zastosowania |
Urządzenia elektryczne / precyzyjne instrumenty / systemy sprzętowe inteligentnych domów |
Idealne do bardzo delikatnych przewodów cieczy, miniaturyzowanych rękawów grzejnych, obudów sond czujników oraz mikroprzewodów. |
Bardzo lekka waga |
0,0406 kg (profil mikroprecyzyjny o masie 40,6 g) |
Wykazuje skrajną lekkość i dokładność oraz jednolitą realizację konstrukcji z cienkimi ściankami. |
Wnętrze |
Wąskie, przebiegające na wylot otwory |
Doskonale realizuje wysokie stosunki długości do średnicy; gładka wewnętrzna powierzchnia przewodu zapewnia bezobsługowy przepływ cieczy lub prowadzenie przewodów. |
Technologia przewiercania |
Zaawansowana metoda wkładania rdzeni ceramicznych |
Wstępnie uformowane sztywne rdzenie ceramiczne zapobiegają odkształceniom formy; eliminują złożoność operacyjną i zapewniają idealne wymiary wewnętrznej średnicy otworu. |
Macierz produkcji |
Skrócony cykl produkcyjny oraz zwiększone wskaźniki wydajności |
Zoptymalizowany, slimowy przepływ pracy zmniejsza liczbę godzin poświęconych ręcznemu wykonywaniu form, co skraca czas realizacji zamówień i obniża koszty związane z wadliwymi produktami. |
Dopuszczalne odchylenie wlewania |
ISO 8062 (GB/T6414) stopień CT6 |
Elitarne powtarzalność geometrycznych wymiarów na poziomie mikronów dla miniaturyzowanych, masowo produkowanych komponentów przeznaczonych do urządzeń elektronicznych. |
Elementy sprzętowe do urządzeń miniaturyzowanych nie pozwalają na żadne odchylenia geometryczne ani chropowatość wewnętrzna. Nasze laboratorium stosuje zaawansowany zestaw testów:
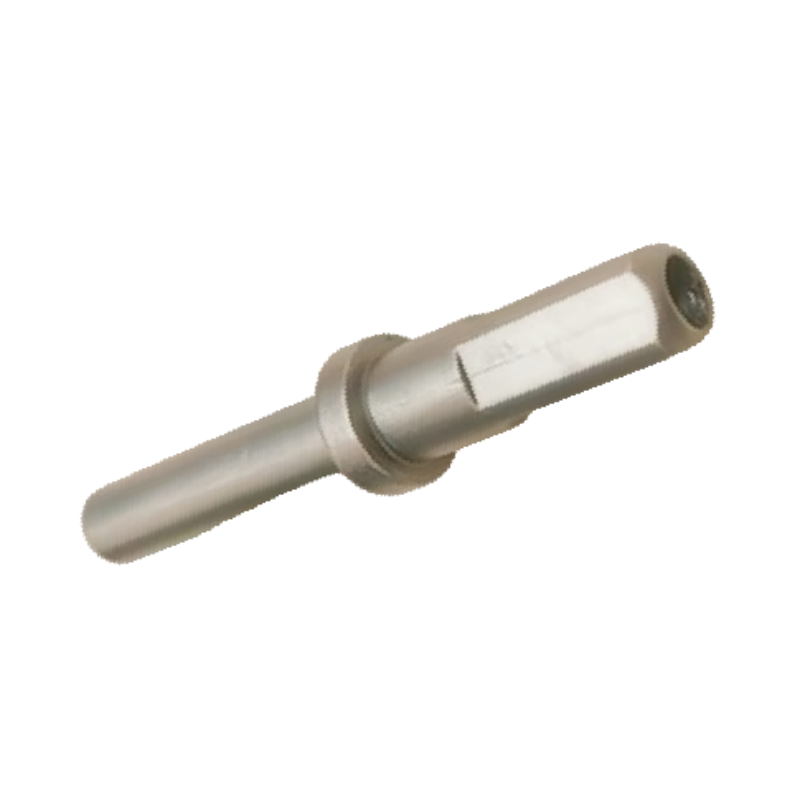
Ten zawias przedstawia typowy niestandardowy komponent produkowany dla urządzeń elektrycznych; przyrządów precyzyjnych; systemów sprzętu do inteligentnych domów; ścieżek przepływu cieczy, miniaturyzowanych wkładek grzejnych, obudów sond czujnikowych oraz mikrokanalików. Firma Honyang Cast opracowuje podobne części na podstawie rysunków klientów, a nie na podstawie stałej specyfikacji katalogowej.
Plan produkcyjny musi uwzględniać funkcjonalną geometrię elementu — wąskie otwory przeznaczone do przewijania; wysokie stosunki długości do średnicy wewnętrznego otworu — w kontekście konstrukcji narzędzi, odlewania precyzyjnego, obróbki mechanicznej oraz wymagań dotyczących kontrolowalnej inspekcji. Ostateczne wymiary, interfejsy oraz kryteria akceptacji są potwierdzane w trakcie przeglądu rysunków.
DOSTAWA SPECYFICZNA DLA PROJEKTU
Gatunek materiału, wymiary, strefy tolerancji, nadmiar na obróbkę, stan powierzchni, wymagania eksploatacyjne oraz dokumentacja kontroli są potwierdzane po przeanalizowaniu dwuwymiarowego rysunku klienta, trójwymiarowego modelu i specyfikacji projektowej.
Zestaw parametrów został dobrany z uwzględnieniem funkcji tej komponentu. Nieznane wartości pozostają kontrolowane przez rysunek i nie mogą zostać zastąpione ogólnodostępnymi danymi katalogowymi.
| Element inżynieryjny | Odniesienie / wymaganie niestandardowe | Podstawa weryfikacji |
|---|---|---|
| Stopień Materiału | Stal nierdzewna klasy 304 (CF8 / 1.4308 – wysokiej jakości standard) | Potwierdzić obowiązującą normę oraz wymagania dotyczące składu chemicznego. |
| Masa odlewów | 0,0406 kg (40,6 g) | Potwierdzić docelową wagę i dopuszczalne odchylenia, jeśli są istotne. |
| Geometria funkcjonalna | Wąska konstrukcja z otworem przechodzącym; Wysoka stosunek długości do średnicy wewnętrznego otworu | Zidentyfikować punkty odniesienia rysunku oraz cechy kluczowe dla funkcjonalności. |
| Odnośnik odlewu / procesu | Zaawansowana metoda wkładania rdzenia ceramicznego; Strona podaje skrócenie cyklu produkcyjnego oraz zwiększoną stopę wydajności | Potwierdzić, które etapy dotyczą zaproponowanej trasy produkcyjnej. |
| Wymiary i Tolerancje | Do potwierdzenia na podstawie rysunku klienta. | Zdefiniować tolerancję odlewu osobno od wymiarów obrobionych i GD&T. |
| Warunki eksploatacji | Określić przez klienta. | Podać medium, obciążenie, temperaturę, ciśnienie, prędkość lub wymagania higieniczne, w zależności od przypadku. |
| Zalecane dodatkowe pola | Dodaj zweryfikowany tytuł, wymiary otworu, grubość ścianki, rozmiar obrysu oraz tolerancje punktów odniesienia. | Wypełnić przed opublikowaniem danych liczbowych lub wyceną produkcji. |
| Cechy strukturalne | Dlaczego to ważne? | Odpowiedź producenta |
|---|---|---|
| Wąska konstrukcja z otworem przechodzącym | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Przegląd strategii rdzeni, dostępu do kawerny, lokalnej grubości ścian oraz weryfikacji czystości dla cech wewnętrznych lub przecinających się. |
| Wysoka stosunek długości do średnicy wewnętrznego otworu | Ta cecha wpływa na dopasowanie, przepływ, przenoszenie obciążenia, możliwość wytworzenia lub montaż w dalszej kolejności. | Przetłumaczyć cechę na punkty odniesienia rysunku, kontrolę odlewu, zakres obróbki mechanicznej oraz mierzalne cechy inspekcyjne. |

Określenie trasy specyficznej dla danego projektu po przeanalizowaniu geometrii, stopu, tolerancji, objętości oraz wymagań dotyczących walidacji.
Odnośniki do procesów na stronie źródłowej
Zakres procesu
Odlewanie w formach wytapialnych oraz obróbka CNC określone są jako główna ścieżka technologiczna. Obróbka cieplna, powłoki ochronne, szlifowanie, wyważanie, badania ciśnieniowe, badania radiograficzne, procedura PPAP lub inne procesy specjalne muszą zostać określone jako charakterystyczne dla danego projektu, chyba że ich zakres został jednoznacznie potwierdzony.
Honyang Cast wspiera rozwój elementów odlewanych metodą wytapianą, takich jak zawiasy i powiązane komponenty, na podstawie rysunków — od przeglądu możliwości produkcyjnych po zatwierdzenie próbek i powtarzalną produkcję.
| Wymaganie aplikacyjne | Wartość produkcyjna |
|---|---|
| Pasowanie i funkcja określone na rysunku | Część-specyficzny plan DFM i kontroli wiąże geometrię odlewu z rzeczywistymi wymaganiami montażu i eksploatacji. |
| Zintegrowana, złożona geometria | Odlewanie w formach jednorazowych pozwala na skonsolidowanie cech konstrukcyjnych oraz redukuje potrzebę dodatkowej obróbki lub nadmiernego usuwania materiału, o ile zatwierdzony projekt to umożliwia. |
| Powtarzalne krytyczne interfejsy | Kontrolowane punkty odniesienia, obróbka i wsparcie kontroli zapewniające spójną montażowość powierzchni funkcjonalnych oraz pasujących elementów. |
| Śledzilność materiału i procesu | Zgodne dokumenty dotyczące materiału i kontroli stanowią dowód zgodności z rysunkiem technicznym i planem jakości. |
| Wartość specyficzna dla produktu | Ustalić, czy dany element jest rzeczywiście zawiasem, czy też elementem typu rękawa/kanału przed przygotowaniem tekstu sprzedażowego. |
Dane wejściowe projektowe wymagane od klienta
WYŚLIJ SWÓJ RYSUNEK NA OCENĘ PRZYGODNOŚCI DO PRODUKCJI
Prześlij rysunek i model 3D swojego zawiasu wraz z materiałem, ilością, warunkami eksploatacyjnymi oraz wymaganiami dotyczącymi kontroli jakości. Nasz zespół przeanalizuje proces odlewania, zakres obróbki skrawaniem oraz plan zapewnienia jakości przed przygotowaniem oferty.

Wiodący producent specjalizujący się w precyzyjnym odlewaniu w formach wytapialnych oraz obróbce CNC wysokowydajnych elementów stalowych przeznaczonych do krytycznych zastosowań przemysłowych.
 EN