Parameter / Prozess |
Spezifikationen & technische Highlights |
Kundennutzen / Mehrwert |
Material |
Stahlqualität 316 (CF8M / 1.4408 Industriegrade) |
Bietet robusten Widerstand gegen flüchtige Kohlenwasserstoffe, saure/alkalische Chemikalien sowie chloridinduzierte Spannungsrisskorrosion. |
Anwendungsszenario |
Petrochemische Ausrüstung / Gasleitungen / Chemische Raffinerieprozesse |
Ideal für hochzuverlässige Strömungsregel-Magistrale, spezielle Messgerätegehäuse und Pumpengehäuse für Extrembeanspruchung. |
Gewichtsbereich pro Einheit |
1,617 kg / 2,368 kg (erhältlich in mehreren individuellen Spezifikationen) |
Bietet standardisierte Serienabstimmung oder kompatiblen Komponentenanschluss für mehrteilige chemische Ventile und Gehäuse. |
Gießsystem |
Fortgeschrittenes Mehr-Einlauf-Gießsystem |
Sorgfältig abgestimmte Schmelzströmungsführung gewährleistet eine hochgradig gleichmäßige thermische Erstarrung und sichert damit keine innere Schrumpfporen. |
Leckage-Schutz |
100 % obligatorischer Drucktest erforderlich |
Bestätigt die absolute Materialdichte und die strukturelle Integrität der Wand unter den vorgegebenen Druckklassen, um gefährliche Medienleckagen zu verhindern. |
Gusztoleranz |
ISO 8062 (GB/T 6414) CT6-Qualität |
Überlegene Wiederholgenauigkeit bei kritischen Schraubenkreisen und Dichtnuten, um eine perfekte O-Ring-Kompression sicherzustellen. |
Oberflächenbehandlung |
Präzises Strahl- und Säurebeizen |
Verbessert die Ästhetik und entfernt Eisenkontamination, um die Oberfläche zu passivieren und einen hervorragenden Korrosionsschutz zu gewährleisten. |
Da petrochemische Komponenten in gefährlichen Umgebungen fehlerfreie Leistung erbringen müssen, wenden wir ein Null-Fehler-Qualitätsprotokoll an:
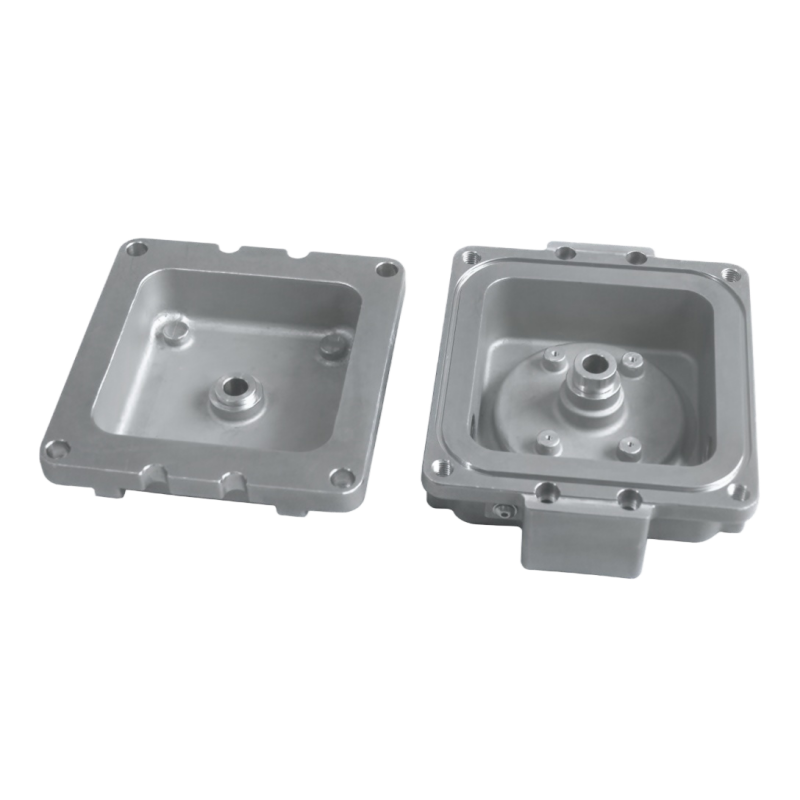
Dieses explosionssichere Gehäuse wird als repräsentatives, kundenspezifisch gefertigtes Bauteil für petrochemische Anlagen; Gasleitungen; chemische Raffinerieprozesse; Strömungsregelverteiler; Gehäuse für Mess- und Regeltechnik; Pumpengehäuse vorgestellt. Honyang Cast fertigt ähnliche Komponenten anhand von Kundenzzeichnungen und bietet keine festen Katalogspezifikationen.
Der Fertigungsplan muss die funktionale Geometrie des Teils – drucktragender Körper; Schraubenkreise; Dichtungsnuten; Innengewinde; Beispiele für Mehrkanalhohlräume – mit den Anforderungen an Werkzeuge, Feinguss, spanende Bearbeitung und messbare Prüfung verknüpfen. Endmaße, Schnittstellen und Annahmekriterien werden während der Zeichnungsprüfung bestätigt.
PROJEKTSPEZIFISCHE LIEFERUNG
Materialgüte, Abmessungen, Toleranzbereiche, Bearbeitungszugabe, Oberflächenzustand, Betriebsanforderungen und Prüfprotokolle werden nach der Überprüfung der 2D-Zeichnung, des 3D-Modells und der Projektspezifikation des Kunden bestätigt.
Der Parametersatz wird für die Funktion dieses Bauteils ausgewählt. Unbekannte Werte bleiben zeichnungsbestimmt und dürfen nicht durch allgemeine Katalogdaten ersetzt werden.
| Technisches Einzelteil | Referenz / Kundenspezifische Anforderung | Verifizierungsgrundlage |
|---|---|---|
| Werkstoffqualität | Edelstahl Güte 316 (CF8M / 1.4408 Industriegüte) | Bestätigen Sie den maßgeblichen Standard und die chemischen Anforderungen. |
| Teilegewicht | 1,617 kg / 2,368 kg Bereich | Bestätigen Sie das Zielgewicht und die zulässige Abweichung, falls relevant. |
| Funktionale Geometrie | Drucktragender Körper; Schraubenkreise; Dichtungsnuten; Innengewinde; Beispiele für Mehrkanalhohlräume | Zeichnungsbezugspunkte und funktionskritische Merkmale identifizieren. |
| Guss-/Verfahrensbezug | Fortgeschrittene Mehranschluss-Anbindung; Strahlreinigung und Säurebeizung; Gussgenauigkeit ISO 8062 (GB/T6414) CT6; CNC-Fertigbearbeitung verfügbar | Bestätigen, welche Schritte für die zitierte Serienfertigungsroute gelten. |
| Abmessungen und Toleranzen | Aus der Kundenzeichnung zu bestätigen. | Gusstoleranzen gesondert von bearbeiteten Abmessungen und GD&T definieren. |
| Betriebsbedingungen | Vom Kunden anzugeben. | Medium, Last, Temperatur, Druck, Geschwindigkeit oder Hygieneanforderungen entsprechend angeben. |
| Empfohlene zusätzliche Felder | Einsatzdruck; Prüfdruck und -dauer; Anschlussgewinde; Dichtungsnut; Wandstärke; Geltender Explosionschutzstandard; IP-Schutzart | Vor der Veröffentlichung numerischer Angaben oder der Nennung von Produktionszahlen vollständig ausfüllen. |
| Strukturelles Merkmal | Warum es wichtig ist | Fertigungsreaktion |
|---|---|---|
| Drucktragender Körper | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Definieren Sie Bezugsflächen, Dicht- oder Fügeflächen, Bearbeitungszugaben sowie Integritätsprüfungen für die Druck- oder Strukturgrenze. |
| Schraubenkreise | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Definieren Sie Bezugsflächen, Dicht- oder Fügeflächen, Bearbeitungszugaben sowie Integritätsprüfungen für die Druck- oder Strukturgrenze. |
| Dichtungsnuten | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |
| Innengewinde | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Definieren Sie Bezugsflächen, Dicht- oder Fügeflächen, Bearbeitungszugaben sowie Integritätsprüfungen für die Druck- oder Strukturgrenze. |

Nach Prüfung von Geometrie, Legierung, Toleranzen, Stückzahlen und Validierungsanforderungen wird eine projektspezifische Fertigungsroute festgelegt.
Referenzen zum Prozess auf der Quellseite
Prozessumfang
Feinguss und CNC-Bearbeitung sind als Kernfertigungsroute beschrieben. Wärmebehandlung, Beschichtung, Polieren, Auswuchten, Druckprüfung, Röntgenprüfung, PPAP oder andere Sonderverfahren müssen projektbezogen ausgewiesen werden, sofern ihr Umfang nicht bereits bestätigt ist.
Honyang Cast unterstützt die zeichnungsbasierte Entwicklung von explosionsgeschützten Gehäusen und zugehörigen Investitionsguss-Komponenten, von der Herstellbarkeitsprüfung über die Musterfreigabe bis zur Serienfertigung.
| Anforderung des Einsatzes | Fertigungsnutzen |
|---|---|
| Zeichnungsgemäße Passung und Funktion | Ein teilspezifischer DFM- und Prüfplan verknüpft die Gusstgeometrie mit den tatsächlichen Montage- und Betriebsanforderungen. |
| Integrierte komplexe Geometrie | Feinguss kann Merkmale zusammenfassen und die Nachbearbeitung oder übermäßigen Materialabtrag reduzieren, sofern das freigegebene Design dies unterstützt. |
| Wiederholbare kritische Schnittstellen | Gesteuerte Bezugsmerkmale, Bearbeitung und Prüfungsunterstützung für eine konsistente Montage funktionaler Oberflächen und Fügeelemente. |
| Rückverfolgbarkeit von Werkstoff und Fertigungsverfahren | Vereinbarte Werkstoff- und Prüfprotokolle liefern Nachweise gegenüber Zeichnung und Qualitätsplan. |
| Produktspezifischer Mehrwert | Enthält Prozessmedien; unterstützt dicht montierte Messgeräte; bietet korrosionsbeständige Gehäusearchitektur |
Vom Kunden bereitzustellende Konstruktionsgrundlagen
SENDEN SIE IHRE ZEICHNUNG FÜR EINE HERSTELLBARKEITSBEWERTUNG
Laden Sie die Zeichnung und das 3D-Modell Ihres explosionsgeschützten Gehäuses zusammen mit Angaben zu Werkstoff, Menge, Betriebsbedingungen und Prüfanforderungen hoch. Unser Team prüft den Gießweg, den Bearbeitungsumfang und den Qualitätsplan vor Abgabe des Angebots.

Führender Hersteller, spezialisiert auf Präzisions-Kokillenguss und CNC-Bearbeitung hochleistungsfähiger Stahlkomponenten für kritische industrielle Anwendungen.
 EN