Параметр / Процес |
Специфікація та технічні особливості |
Вигоди для клієнтів / Цінність |
Матеріал |
Марка 316 нержавіючої сталі (CF8M / 1.4408 промислового класу) |
Забезпечує міцний опір летючим вуглеводням, кислотним/лужним хімікатам та корозії під напруженням, спричиненій хлоридами. |
Сценарій застосування |
Обладнання для нафтопереробної та газової промисловості газопроводи / переробка на хімічних заводів |
Ідеально підходить для колекторів керування потоком з високою надійністю, спеціалізованих корпусів приладів та корпусів насосів для екстремальних умов експлуатації. |
Діапазон маси одиниці |
1,617 кг / 2,368 кг (доступно в кількох індивідуальних специфікаціях) |
Пропонує стандартизовані серії зі збіжними або сумісними компонентами для багатодетальних хімічних клапанів та корпусів. |
Система розливу |
Просунута багатоканальна система введення розплавленого металу |
Дбайливо збалансоване спрямування розплаву забезпечує високу рівномірність термічної кристалізації, що гарантує нульову внутрішню пористість унаслідок усадки. |
Захист від протікання |
100 % обов’язкове тискове випробування |
Підтверджує абсолютну щільність матеріалу та цілісність стінок під заданими тисками, щоб запобігти небезпечним витокам робочого середовища. |
Тolerанс листування |
ISO 8062 (GB/T6414) Ступінь CT6 |
Надзвичайна повторюваність розмірів у критичних зонах болтових коліз та ущільнювальних канавок, що забезпечує ідеальну компресію O-подібних кілець. |
Обробки поверхні |
Точне дробоструминне очищення та кислотне травлення |
Покращує естетичний вигляд і водночас видаляє забруднення залізом, щоб пасивувати поверхню й забезпечити надійний захист від корозії. |
Оскільки компоненти для нафтохімічної промисловості мають забезпечувати бездоганну роботу в небезпечних умовах, ми застосовуємо протокол якості «нуль дефектів»:
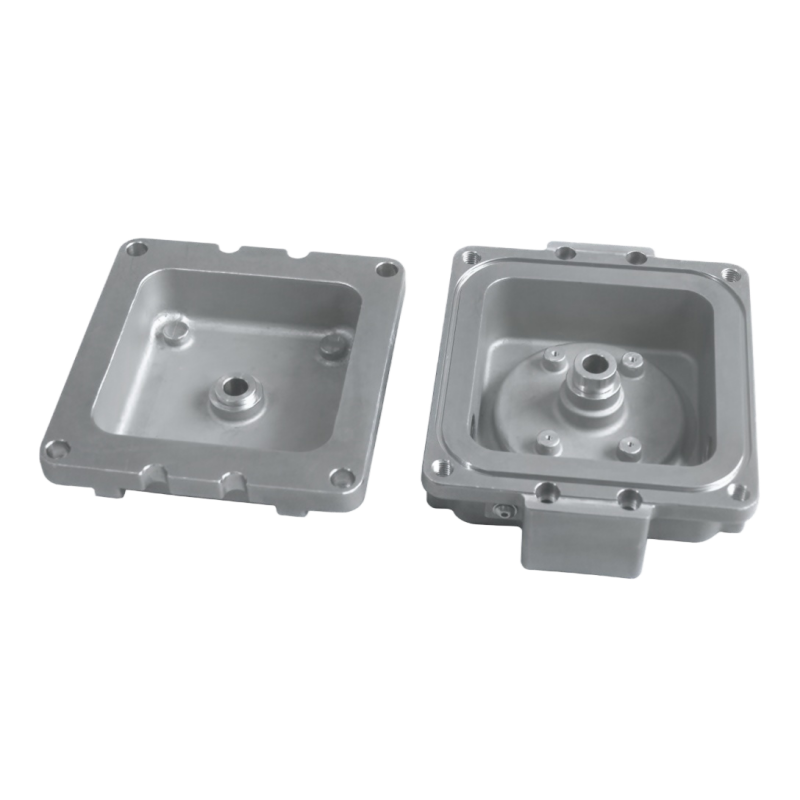
Цей вибухозахисний корпус представлений як типовий приклад спеціалізованої деталі, виготовленої на замовлення для обладнання нафтохімічної промисловості; газопроводів; переробки на хімічних НПЗ; колекторів регулювання потоку; корпусів приладів; корпусів насосів. Компанія Honyang Cast виготовлює аналогічні деталі за кресленнями замовників, а не за фіксованими каталоговими специфікаціями.
План виробництва має пов’язувати функціональну геометрію деталі — корпус, що витримує тиск; кола кріплення болтами; канавки для ущільнення; внутрішні різьби; приклади багатоканальних порожнин — з вимогами до оснастки, ливарного виробництва за втраченими моделями, механічної обробки та контролю вимірюванням. Остаточні розміри, межі взаємодії та критерії прийняття підтверджуються під час перевірки креслення.
ПОСТАВКА ЗА ПРОЕКТОМ
Клас матеріалу, розміри, зони допусків, припуск на механічну обробку, стан поверхні, експлуатаційні вимоги та записи про перевірку підтверджуються після аналізу 2D-креслення, 3D-моделі та технічного завдання замовника.
Набір параметрів обрано з урахуванням функції цього компонента. Невідомі значення залишаються під контролем креслення й не можуть бути замінені загальними даними з каталогів.
| Інженерний виріб | Довідковий / індивідуальний параметр | Основа для верифікації |
|---|---|---|
| Марка матеріалу | Сталь нержавіюча марки 316 (CF8M / 1.4408 промислового класу) | Підтвердити чинний стандарт та вимоги до хімічного складу. |
| Маса деталі | діапазон маси: 1,617 кг / 2,368 кг | Підтвердити цільову масу та допустиме відхилення, якщо це актуально. |
| Функціональна геометрія | Корпус, що витримує тиск; кола кріплення болтами; канавки для ущільнення; внутрішні різьби; приклади багатоканальних порожнин | Визначити базові елементи креслення та критичні для функціонування характеристики. |
| Ливарна / технологічна довідка | Сучасна багатовхідна система живлення; дробоструминна обробка та травлення кислотою; допуск на лиття ISO 8062 (GB/T6414) класу CT6; можлива остаточна обробка на ЧПК-верстатах | Підтвердити, які етапи застосовуються до запропонованого в цитаті виробничого процесу. |
| Розміри та допуски | Підлягає підтвердженню за даними замовника у кресленні. | Визначити ливарну точність окремо від оброблених розмірів та геометричних допусків (GD&T). |
| УМОВИ ЕКСПЛУАТАЦІЇ | Вказує замовник. | Надати вимоги щодо середовища, навантаження, температури, тиску, швидкості або гігієни, якщо застосовно. |
| Рекомендовані додаткові поля | Робочий тиск; тиск і тривалість випробування; різьбові отвори; канавка для ущільнення; товщина стінки; чинний стандарт вибухозахисту; ступінь захисту IP | Завершити до публікації числових тверджень або цитування виробництва. |
| Структурна особливість | Чому це має значення | Відповідь виробника |
|---|---|---|
| Корпус, що витримує тиск | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Визначте базові поверхні, ущільнювальні або стикові інтерфейси, припуски на механічну обробку та перевірки цілісності для тискового або конструктивного контуру. |
| Кола розташування болтів | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Визначте базові поверхні, ущільнювальні або стикові інтерфейси, припуски на механічну обробку та перевірки цілісності для тискового або конструктивного контуру. |
| Канавки для ущільнення | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Перегляньте основну стратегію, доступ до порожнини, локальну товщину стінок та перевірку чистоти для внутрішніх або перетинальних елементів. |
| Внутрішні різьби | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Визначте базові поверхні, ущільнювальні або стикові інтерфейси, припуски на механічну обробку та перевірки цілісності для тискового або конструктивного контуру. |

Специфічний для проекту маршрут встановлюється після аналізу геометрії, сплаву, допусків, обсягів та вимог щодо валідації.
Посилання на процеси з вихідної сторінки
Обсяг процесу
Лиття за втраченою восковою моделлю та фрезерування на ЧПК описані як основні технологічні маршрути. Термічна обробка, нанесення покриттів, полірування, балансування, випробування під тиском, радіографічне контролювання, PPAP або інші спеціальні процеси мають бути вказані як специфічні для проекту, якщо їхні межі не підтверджені.
Honyang Cast підтримує розробку вибухозахищеного корпусу та пов’язаних компонентів, виготовлених методом ливарного виробництва за кресленнями, починаючи з аналізу технологічності й до схвалення зразків і серійного виробництва.
| Вимога до застосування | Виробнича цінність |
|---|---|
| Монтажна та функціональна відповідність, визначена кресленням | Специфічний для деталі план аналізу технологічності конструкції та контролю пов’язує геометрію лиття з реальними вимогами збирання та експлуатації. |
| Інтегрована складна геометрія | Інвестиційне лиття може об’єднувати елементи та зменшувати обсяги виготовлення або надмірного знімання матеріалу, якщо затверджений дизайн це дозволяє. |
| Повторювані критичні інтерфейси | Контрольовані базові поверхні, механічна обробка та інспекція забезпечують узгоджену збірку функціональних поверхонь і стикованих елементів. |
| Трасування матеріалу та технологічних процесів | Узгоджені записи щодо матеріалу та інспекції надають підтвердження відповідності кресленню та плану якості. |
| Специфічна для продукту цінність | Утримувати робоче середовище; забезпечувати герметичну конструкцію для приладів; надавати архітектуру корпусу, стійку до корозії |
Вхідні дані для проектування, необхідні від замовника
НАДІШЛІТЬ СВІЙ КРЕСЛЕННЯ ДЛЯ АНАЛІЗУ ТЕХНОЛОГІЧНОСТІ ВИГОТОВЛЕННЯ
Завантажте креслення та 3D-модель вашого вибухозахищеного корпусу разом із вказівками щодо матеріалу, кількості, умов експлуатації та вимог до інспектування. Наша команда проаналізує маршрут лиття, обсяг механічної обробки та план забезпечення якості перед підготовкою комерційної пропозиції.

Лідируючий виробник, що спеціалізується на точному ливарстві за втраченою підготовкою та фрезеруванні на ЧПК високопродуктивних сталевих компонентів для критичних промислових застосувань.
 EN