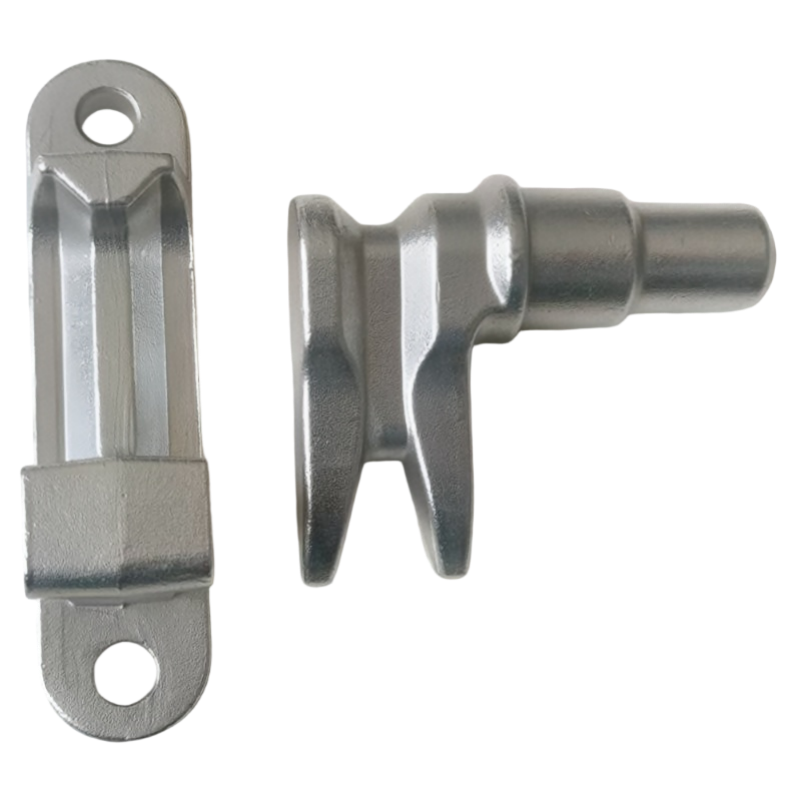
المعلَّمة / العملية |
المواصفات والخصائص الفنية البارزة |
فوائد العميل / القيمة |
المادة |
الفولاذ المقاوم للصدأ من الدرجة 304 (CF8 / 1.4308 وفق معيار السكك الحديدية) |
يحافظ على مقاومة استثنائية للتأثيرات وخصائص مضادة للإرهاق لتحمل الاهتزازات التوافقية عالية السرعة المستمرة (في بيئات تتجاوز سرعتها ٣٠٠ كم/ساعة). |
سيناريو التطبيق |
معدات القطارات فائقة السرعة / تجهيزات داخلية للوسائط النقلية / أنظمة ربط الأبواب والأقفال |
تم تصميمه خصيصًا لآليات السكك الحديدية العالية الحمل، والتي تتطلب متانةً فائقةً، والامتثال لمتطلبات سلامة الركاب، ومقاومة التآكل الناتج عن العوامل الجوية. |
مواصفات وزن الوحدة |
٠٫٣٩٢ كجم / ٠٫٨٦٢ كجم (ملفات المكونات المتداخلة) |
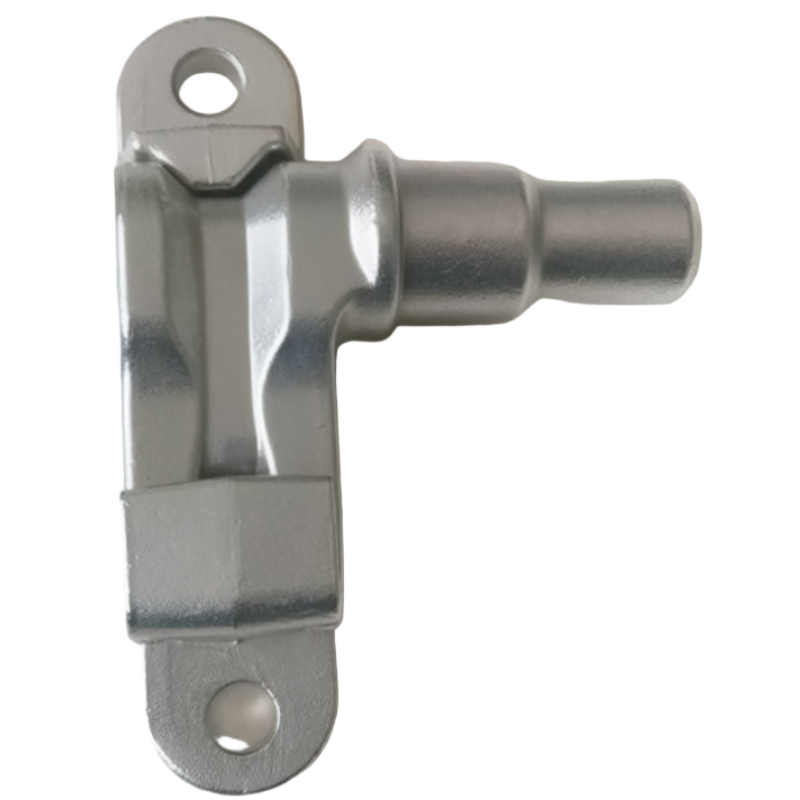
متاح على شكل تجميعة متزامنة ومُطابَقة للنظام لضمان حركة انسيابية دقيقة بين الجزأين. |
تصنيع النماذج |
أدوات نموذج الشمع المتخصصة لتشكيل القطع |
يمنع تشوه الشمع الهيكلي أثناء التبريد، ويُنشئ أساسات أبعادٍ مثالية منذ مرحلة الصب مباشرةً. |
ضبط دقيق |
معايرة التجميع بعد الصب إلزامية باستخدام أدوات تخصّصية. |
يعالج التشوهات الدقيقة؛ وتضمن التجهيزات المادية المتخصصة في المحاذاة عمودية ثقوب التثبيت المطلقة ومحاذاة المحور بدقة. |
حالة التسليم |
تجميع متكامل جاهز للاستخدام الفوري وتغليف الأنظمة الفرعية. |
يتم تسليم القطع جاهزة تمامًا للتجميع، وخاضعة للفحص الهيكلي، ومُعبَّأة حسب الطلب، وجاهزة للنشر المباشر فورًا في ساحة القطار. |
دقة الصب |
درجة CT6 وفق معيار ISO 8062 (GB/T6414) (شكل شبه نهائي قبل التشغيل الآلي). |
يحقّق تحملات موضعية دقيقة جدًّا على المفاصل الحرجة، مما يقلل من الحاجة إلى إعدادات ثانوية مكلفة. |
تخضع المكونات العاملة في عربات السكك الحديدية عالية السرعة لاحتكاك ديناميكي لا يتوقف وضغوط هيكلية متواصلة. ويشمل مصفوفة الفحص الصارمة لدينا:
يُقدَّم هذا الرأس كمثالٍ تمثيليٍّ لمكوِّن مصنوع حسب الطلب لمعدات السكك الحديدية عالية السرعة؛ وتجهيزات واجهات وسائل النقل العام؛ وأنظمة الروابط الخاصة بالأبواب والأقفال. وتقوم شركة هونيانغ كاست بتطوير أجزاء مماثلة استنادًا إلى رسومات العملاء بدلًا من تقديم مواصفات جاهزة من كتالوج ثابت.
ويجب أن يربط خطة التصنيع بين الهندسة الوظيفية للقطعة — أي تطابق ملفَّي الرابط المكوَّنين من جزأين مع الثقوب المخصصة للتثبيت ومتطلبات محاذاة المحور — وبين متطلبات القوالب، والصب الاستثماري، والتشطيب الآلي، والتفتيش القابل للقياس. وتتم المصادقة على الأبعاد النهائية، والواجهات، ومعايير القبول أثناء مراجعة الرسومات.
تزويد مخصص للمشروع
يتم تأكيد درجة المادة، والأبعاد، ومناطق التحمل، وسماكة التشغيل الآلي المسموح بها، وحالة السطح، والمتطلبات التشغيلية، وسجلات التفتيش بعد مراجعة الرسم ثنائي الأبعاد الخاص بالعميل، والنماذج ثلاثية الأبعاد، ومواصفات المشروع.
يتم اختيار مجموعة المعلمات هذه وفقاً للوظيفة التي تقوم بها هذه المكونة. أما القيم غير المعروفة فتبقى خاضعةً للرسم البياني ولا يجوز استبدالها ببيانات عامة من الكتالوجات.
| عنصر هندسي | مرجع / متطلب مخصص | أساس التحقق |
|---|---|---|
| درجة المادة | الفولاذ المقاوم للصدأ من الدرجة 304 (CF8 / 1.4308 وفق معيار السكك الحديدية) | تأكيد المعيار الحاكم ومتطلبات التركيب الكيميائي. |
| وزن القطعة | ٠٫٣٩٢ كجم / ٠٫٨٦٢ كجم لملفَّي المكوِّنات المتداخلة | تأكيد الوزن المستهدف والتغير المسموح به عند الاقتضاء. |
| الهندسة الوظيفية | توصيل ملفين من الملفات ذات الجزأين مع وجود ثقوب التثبيت ومتطلبات محاذاة المحور | تحديد الأسطح المرجعية الموضحة في الرسومات والميزات الحرجة لوظيفة القطعة |
| مرجع الصب / العملية | أدوات نموذج الشمع المتخصصة؛ معايرة التجميع بعد الصب باستخدام أدوات مخصصة؛ يتم التسليم كتجميع متكامل وفقًا للصفحة | التحقق من الخطوات التي تنطبق على مسار الإنتاج المذكور في العرض السعري |
| الأبعاد والتسامح | يتم التأكيد بناءً على الرسم المقدَّم من العميل | تحديد تحمل الصب بشكل منفصل عن أبعاد التشغيل الميكانيكي ومواصفات الهندسة الهندسية والهندسة التفاضلية (GD&T) |
| ظروف التشغيل | يحددها العميل | تزويد المتطلبات المتعلقة بالوسيط، أو الحمل، أو درجة الحرارة، أو الضغط، أو السرعة، أو النظافة حسب الاقتضاء |
| الحقول الإضافية الموصى بها | فصل الرقمين التسلسليين للجزأين وإضافة حجم الدبوس وحجم الفتحة ومسافة التسامح في التجميع ونقاط الربط المرجعية | أكمل هذا القسم قبل نشر أي مطالبات رقمية أو تحديد أسعار الإنتاج. |
| الميزة الهيكلية | لماذا هذا الأمر مهم | الاستجابة التصنيعية |
|---|---|---|
| توصيل ملفين من الملفات ذات الجزأين مع وجود ثقوب التثبيت ومتطلبات محاذاة المحور | تؤثر هذه الميزة على الدقة في التركيب، وانسيابية التدفق، ونقل الأحمال، وسهولة التصنيع أو التجميع اللاحق. | راجع استراتيجية النواة، وإمكانية الوصول إلى التجويف، وسمك الجدار المحلي، والتحقق من نظافة الميزات الداخلية أو المتداخلة. |

يتم إنشاء مسار خاص بالمشروع بعد مراجعة الهندسة والسبائك والتسامح والحجم ومتطلبات التحقق.
مراجع عملية الصفحة المصدر
نطاق العملية
يتم وصف الصب بالقالب الاستثماري والتشغيـل الآلي باستخدام ماكينات التحكم العددي (CNC) باعتبارهما الطريقتين الأساسيتين. أما المعالجة الحرارية، والطلاء، وتلميع السطح، والتوازن، واختبار الضغط، والفحص الإشعاعي، وعملية الموافقة على أجزاء الإنتاج الأولي (PPAP)، أو أية عمليات خاصة أخرى، فيجب عرضها على أنها مخصصة لهذا المشروع ما لم يُؤكَّد نطاق تطبيقها.
تدعم شركة هونيانغ كاست التطوير القائم على الرسومات لرأس الموصل والمكونات الأخرى المُسبوكة بالاستثمار، بدءًا من مراجعة إمكانية التصنيع وصولًا إلى اعتماد العينات والإنتاج المتكرر
| متطلب التطبيق | قيمة التصنيع |
|---|---|
| الملاءمة والوظيفة المحدَّدة في الرسم البياني | خطة تصميم مناسب للتصنيع (DFM) وفحص مخصصة لكل جزء تربط هندسة الصب بالمتطلبات الفعلية للتجميع والتشغيل. |
| هندسة معقدة متكاملة | يمكن لتقنية الصب الاستثماري دمج السمات وتقليل عمليات التصنيع أو إزالة كميات زائدة من المادة، شريطة أن يدعم التصميم المعتمد هذه الميزة. |
| الواجهات الحرجة القابلة للتكرار | المرجعيات الخاضعة للرقابة، والتصنيع والتفتيش الداعمان لتجميع سطوح الوظائف والميزات المتناظرة بشكل متسق. |
| إمكانية تتبع المواد والعمليات | سجلات المواد والتفتيش المتفق عليها تُقدِّم أدلةً تتوافق مع الرسم الفني وخطة الجودة. |
| القيمة الخاصة بالمنتج | التركيز على المكونات المتطابقة الجاهزة للتجميع دون تكرار عبارات السرعة أو الامتثال غير المدعومة |
المدخلات التصميمية المطلوبة من العميل
أرسل رسمك الفني لمراجعة قابلية التصنيع.
قم برفع الرسم والنماذج ثلاثية الأبعاد لرأس الموصل مع تحديد المادة والكمية وظروف التشغيل ومتطلبات الفحص. وسيقوم فريقنا بمراجعة مسار الصب ونطاق التشغيل الميكانيكي وخطة الجودة قبل إعداد العرض السعري.

شركة رائدة متخصصة في صب الاستثمار الدقيق والتصنيع باستخدام الحاسوب (CNC) لمكونات الصلب عالية الأداء للتطبيقات الصناعية الهامة.
 EN