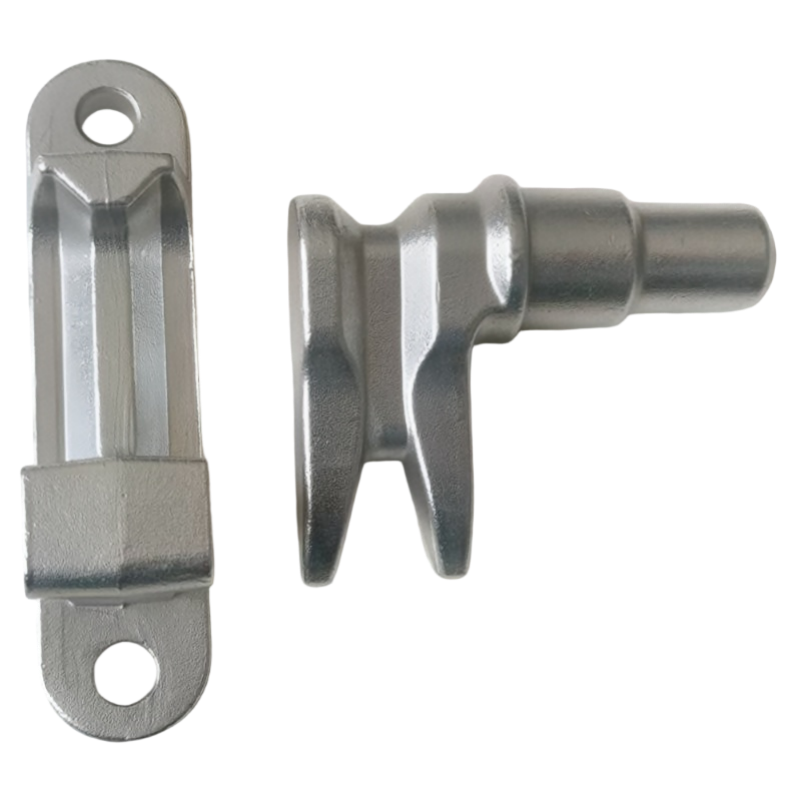
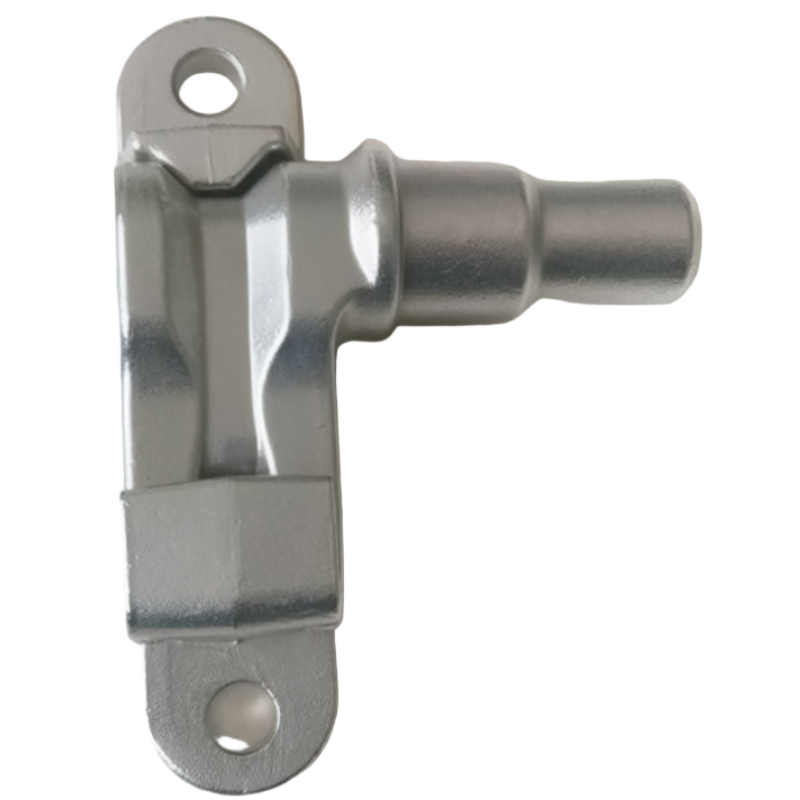
パラメータ/工程 |
仕様および技術的特長 |
顧客メリット/価値 |
材質 |
グレード304ステンレス鋼(CF8/1.4308鉄道規格) |
連続的な高速振動(時速300 km以上)に耐えるため、優れた衝撃靭性および疲労抵抗特性を維持します。 |
適用シナリオ |
高速鉄道機器/交通機関内装/ドアおよびロック連動機構 |
極めて高い耐久性、乗客の安全基準適合性、および耐候性が求められる高負荷鉄道機構向けに設計されています。 |
単体重量仕様 |
0.392 kg/0.862 kg(対向部品の形状) |
シームレスな二重部品運動を保証するため、同期化・システム整合型アセンブリとして提供可能です。 |
パターン製作 |
成形用専用ワックスモデル金型 |
冷却時の構造用ワックスの歪みを防止し、成形段階から完璧な寸法基準を確立します。 |
精密チューニング |
専用工具による鋳造後組立校正(必須) |
微小な反りを修正するため、専用の物理的アライメント治具を用いて、取り付け穴の完全な直角度およびアクスルの正確な位置合わせを保証します。 |
供給状態 |
ワンストップ統合組立およびサブシステムパッケージング |
部品は完全に組立て済み、構造検査済み、かつカスタムパッケージングされた状態で納入され、ラインへの即時直接搬入が可能です。 |
鋳造公差 |
ISO 8062(GB/T 6414)CT6グレード(機械加工前のニアネットシェイプ) |
重要なヒンジ部において極めて厳しい位置公差を実現し、高コストな二次工程の設定を削減します。 |
高速走行車両で使用される部品は、絶え間ない動的摩擦および構造応力を受けるため、当社の厳格な検査マトリクスには以下が含まれます:
本コネクタヘッドは、高速鉄道車両用機器、公共交通機関の車内設備、ドアおよびロック連動機構システム向けに、お客様の要件に応じて受注生産された代表的な部品です。ホニャン・キャストでは、固定されたカタログ仕様ではなく、お客様がご提供いただく図面をもとに、同様の部品を開発・製造しています。
製造計画では、部品の機能的形状(2つの連動部品を嵌合させるための形状、取付穴、軸の位置決め要件)を、金型設計、ロストワックス鋳造、機械加工、および測定可能な検査要件と整合させる必要があります。最終的な寸法、インターフェース、および受入基準は、図面レビュー段階で確定します。
プロジェクト専用供給
顧客提供の2D図面、3Dモデルおよびプロジェクト仕様書をレビューした後、材質等級、寸法、公差域、加工余肉、表面状態、使用条件、検査記録を確認します。
この部品の機能に応じてパラメーターが選定されています。不明な値は図面で規定されたままとし、汎用カタログデータで置き換えてはなりません。
| 設計項目 | 参照/カスタム要件 | 検証の根拠 |
|---|---|---|
| 材質等級 | グレード304ステンレス鋼(CF8/1.4308鉄道規格) | 適用される規格および化学組成に関する要件を確認してください。 |
| 部品の重量 | 0.392 kg/対向部品との嵌合時:0.862 kg | 該当する場合は、目標重量および許容変動範囲を確認してください。 |
| 機能的な形状 | 取付け穴およびアクスルのアライメント要件を満たす、2部構成のリンクプロファイルの組み合わせ | 図面の基準面および機能上重要な特徴を特定すること。 |
| 鋳造/工程基準 | 特殊ワックスモデル用金型;鋳造後の組立校正に専用金型を用いる;本ページに従い、統合されたアセンブリとして納入 | 見積り対象の量産工程ルートに適用される工程を確認すること。 |
| 寸法および公差 | 顧客提供図面より確認すること。 | 鋳造公差は、機械加工寸法および幾何公差(GD&T)とは別に定義すること。 |
| 運用条件 | 顧客にて指定すること。 | 該当する場合、使用媒体、負荷、温度、圧力、速度、衛生要件などを提示すること。 |
| 推奨される追加項目 | 2つの部品番号を分けて記載し、ピン径、ボア径、組立クリアランス、インターフェース基準面を追加 | 数値に関する主張や生産数量の引用を公表する前に、必ず完了させてください。 |
| 構造的特徴 | なぜ重要なのか | 製造対応 |
|---|---|---|
| 取付け穴およびアクスルのアライメント要件を満たす、2部構成のリンクプロファイルの組み合わせ | この特徴は、適合性、流動性、荷重伝達、製造性、または下流工程における組立に影響を与えます。 | 内部または交差する特徴について、コア戦略、キャビティへのアクセス性、局所的な肉厚、および清浄度確認を検討してください。 |

形状、合金種別、公差、生産数量、および検証要件をレビューした後、プロジェクト固有の工程ルートが設定されます。
関連プロセスの参照元ページ
プロセス範囲
失蠟鋳造およびCNC機械加工が主要な製造工程として記述されています。熱処理、コーティング、研磨、バランス調整、耐圧試験、放射線検査、PPAP、その他の特殊工程については、その適用範囲が明確に確認された場合を除き、プロジェクト固有の要件として明示する必要があります。
ホンヤン・キャスト社は、製造性レビューから試作承認、量産へ至るまで、コネクタヘッドおよび関連インベストメント鋳造部品について、図面に基づく開発を支援します
| 使用目的の要件 | 製造価値 |
|---|---|
| 図面で定義された適合性および機能 | 部品ごとに最適化されたDFM(製造性設計)および検査計画により、鋳造形状と実際の組立・使用要件が連携されます。 |
| 高度に統合された複雑形状 | 投資鋳造は、承認済みの設計がそれを可能とする場合、機能を統合し、溶接や過剰な材料削減を不要にすることで、工程を簡素化できます。 |
| 再現性のある重要インターフェース | 制御された基準点、機械加工および検査用のサポートにより、機能面および対合部品との整合性を確保した組立が可能になります。 |
| 材料および工程のトレーサビリティ | 合意済みの材料および検査記録により、図面および品質計画への適合性を証明します。 |
| 製品固有の価値 | 速度や適合性に関する根拠のない表現を避け、組立直前の状態でマッチング済みの部品であることを明確に提示 |
顧客より提供が必要な設計入力
製造可能性レビューのため、図面をお送りください
コネクタヘッドの図面および3Dモデルに加え、材質、数量、使用条件、検査要件をアップロードしてください。当社チームが、鋳造工程、機械加工範囲、品質管理計画を確認したうえで、お見積りをご提示いたします。

高精度インベストメント・キャスティングおよびCNC加工を専門とする、産業用重要部品向け高性能鋼製部品のリーディングメーカー。
 EN