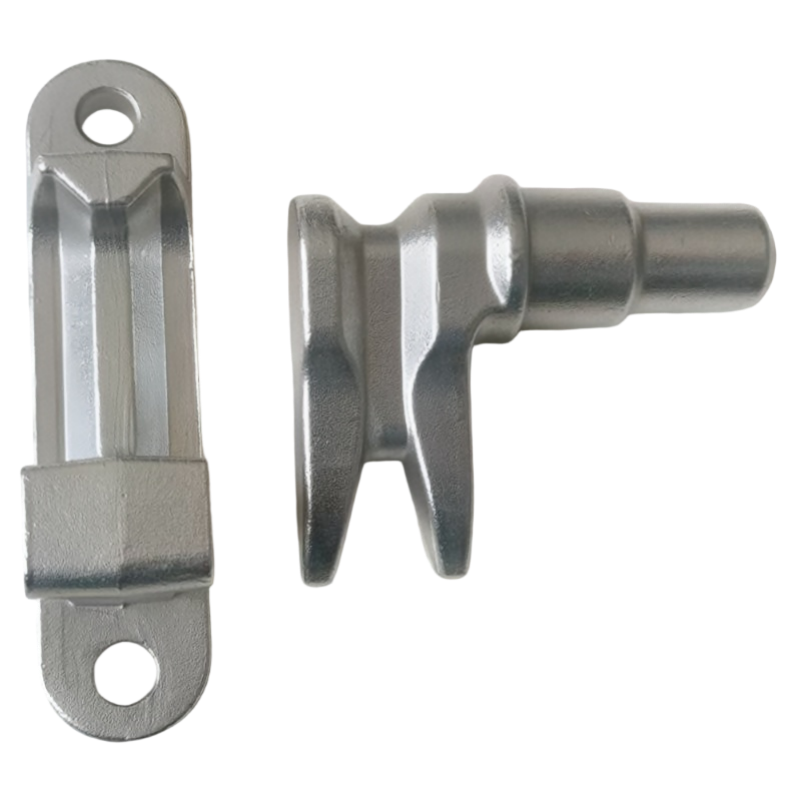
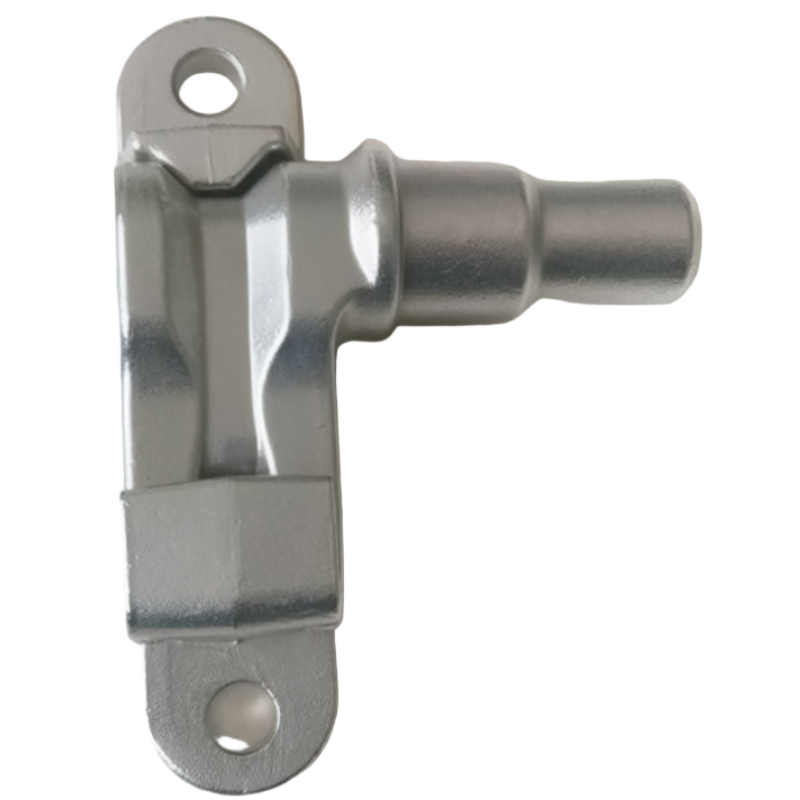
Параметри / Процес |
Спецификација и технички напор |
Користи за купце / вредност |
Материјал |
Сталица класе 304 (CF8 / 1.4308 железнички стандард) |
Сачува изузетну чврстоћу удара и својства против уморности како би издржао континуиране високобрзе хармоничне вибрације ($ 300\text{ km/h} + $ окружења). |
Сценарио примене |
Опрема за брзе железнице / Транзитне унутрашње ствари / Системи за повезивање врата и брава |
Проектиран за механизме за железнице са великим оптерећењем који захтевају врхунску издржљивост, у складу са сигурношћу путника и отпорност на временска услови. |
Спецификације за тежину јединице |
0,392 kg / 0,862 kg (Профили компоненти за парење) |
Доступна је као синхронизована, системска усоглашена монтажа која гарантује беспрекорно двојно деловно кинематичко дело. |
Узоришна занатка |
Специјализовани алати за обликовање восног модела |
Пречека структурално искривљење воска током хлађења, успостављајући безупречне димензионалне темеље одмах од фазе калупа. |
Прецизно подешавање |
Обовљачно калибрирање након лемпања путем алата за прилагођавање |
Поправља микро-облицање; специјализовани физички уређаји за усклађивање осигурају апсолутну перпендикуларност монтаже и усклађивање оси. |
Stanje dostave |
Интегрисана монтажа и паковање подсистема |
Делови се испоручују потпуно састављени, структурно прегледани и прилагођени паковани, спремни за непосредно распоређивање директно на линију. |
Толеранција за кастирање |
ИСО 8062 (ГБ/Т6414) СТ6 степен (премаширање у облику близини мреже) |
Доноси екстремне толеранције позиције преко критичних завеса, смањујући скупе секундарне поставке. |
Компоненте које раде на брзином возом теком подвргну се бескрајном динамичком тријању и структурним напорима. Наша строга матрица инспекција укључује:
Ова глава конектора представља се као репрезентативна компонента произведена на заказ за опрему за брзе железнице; Транзитне ентеријере; Двери и системи за повезивање брава.
План производње мора повезати функционалну геометрију деловаУспоређивање профила дводелног повезивања са монтажним рупама и захтевима за усклађивање осиса алатима, инвестиционом ливењем, обрадом и захтевима за мерењу инспекције. Коначне димензије, интерфејс и критеријуми прихватања потврђују се током прегледа цртања.
СЕПЕКТИВНО ПРОЕКТНО НАДАНЕ
Квалитет материјала, димензије, зоне толеранције, дозвољена радна количина, стање површине, оперативни захтеви и регистри инспекције потврђени су након прегледа клијента 2Д цртеж, 3Д модел и спецификацију пројекта.
Низ параметара је изабран за функцију ове компоненте. Непознате вредности остају контролисане цртањем и не смеју се замењивати генеричким подацима каталога.
| Инжењерска ставка | Референција / Употреба на задатке | Основа за проверу |
|---|---|---|
| Oznaka materijala | Сталица класе 304 (CF8 / 1.4308 железнички стандард) | Потврдити стандардне и хемијске услове. |
| Тежина делова | 0,392 kg / 0,862 kg за профиле компоненти за парење | Потврдити циљну тежину и дозвољену варијацију ако је релевантно. |
| Функционална геометрија | Профили за спајање дводелних веза са монтажним рупама и захтевима за усклађивање оси | Идентификујте датуме цртања и карактеристике које су критичне за функцију. |
| Референца о ливу/процесу | Специјализована алатка за воскови модел; Калибрација пост-ливе монтаже са прилагођеним алатима; Достављена као интегрисана монтажа према страни | Потврдите које кораке се примењују на цитирану производњу. |
| Димензије и толеранције | Да се потврди из црта клијента. | Определите толеранцију ливења одвојено од радованих димензија и ГД&Т. |
| Услови рада | Укажите од стране купца. | Укажите услове за средство, оптерећење, температуру, притисак, брзину или хигијенску употребу, у зависности од случаја. |
| Препоручено додатна поља | Одвојите два броја делова и додајте величину пина, величину дугине, пролаз монтажа и датуме интерфејса. | Попуните пре објављивања нумеричких тврдњи или цитирања производње. |
| Структурна карактеристика | Зашто је важно | Реакција произвођача |
|---|---|---|
| Профили за спајање дводелних веза са монтажним рупама и захтевима за усклађивање оси | Ова карактеристика утиче на прилагодљивост, проток, пренос оптерећења, производњу или монтажу доле по вери. | Прегледајте основну стратегију, приступ шупљини, локалну дебелину зида и проверу чистоће за унутрашње или пресекуће карактеристике. |

Уколико је потребно, пројектни траекторија се може користити за одређивање протектора.
Послања на изворне странице
Opseg procesa
Инвестициона ливање и ЦНЦ обрада описана су као основна рута. Топлотна обрада, премазивање, полирање, балансирање, испитивање притиска, радиографско испитивање, ППАП или други посебни процеси морају бити приказани као специфични за пројекат, осим ако се њихов обим не потврди.
Хонианг Цаст подржава развој главе конектора и повезаних инвестиционих кост компоненти на основу црта од прегледа производње до одобрења узорка и поновљене производње.
| Уговор за пријаву | Производња вредност |
|---|---|
| Дизајнски дефинисани прилагођавање и функција | Специфични ДФМ и план инспекције делова повезују геометрију ливења са стварним захтевима за монтажу и рад. |
| Интегрисана комплексна геометрија | Инвестициона ливање може консолидовати карактеристике и смањити израду или прекомерно уклањање залиха када то подржава одобрен дизајн. |
| Поновни критични интерфејс | Контролисани подаци, обрада и инспекција подржавају доследно састављање функционалних површина и карактеристика парења. |
| Тражељивост материјала и процеса | Уговорени материјал и регистар инспекције пружају доказе против цртања и плана квалитета. |
| Струја специфична за производ | Поставите нагласак на спремне за монтажу одговарајуће компоненте без понављања неподржане брзине или језика у складу. |
Проектни унос који се захтева од клијента
ПРИСЛОЖИ СВОЈ СКРАСНИК НА РЕВИЗУ ПРОДЕЛНОСТВОВОГ ПРЕВЕЖНОСТИ
Поднесите цртеж и 3Д модел за главу конектора заједно са материјалом, количином, условима рада и захтевима за инспекцију. Наш тим ће прегледати пут ливања, обим обраде и план квалитета пре цитата.

Водећи произвођач специјализован за прецизну инвестициону ливу и ЦНЦ обраду компоненти од челика високих перформанси за критичне индустријске апликације.
 EN