Параметр / Процесс |
Характеристики и технические особенности |
Преимущества и ценность для заказчика |
Материал |
Нержавеющая сталь марки 304 (CF8 / стандарт 1.4308 для железнодорожного применения) |
Сохраняет исключительную ударную вязкость и усталостную стойкость для выдерживания непрерывных высокочастотных гармонических вибраций (среды со скоростью свыше 300 км/ч). |
Сценарий применения |
Оборудование для высокоскоростных железных дорог / внутреннее оборудование транспортных средств / системы дверных и замковых механизмов |
Разработано для высоконагруженных железнодорожных механизмов, требующих максимальной прочности, соответствия нормам безопасности пассажиров и устойчивости к атмосферным воздействиям. |
Масса единицы |
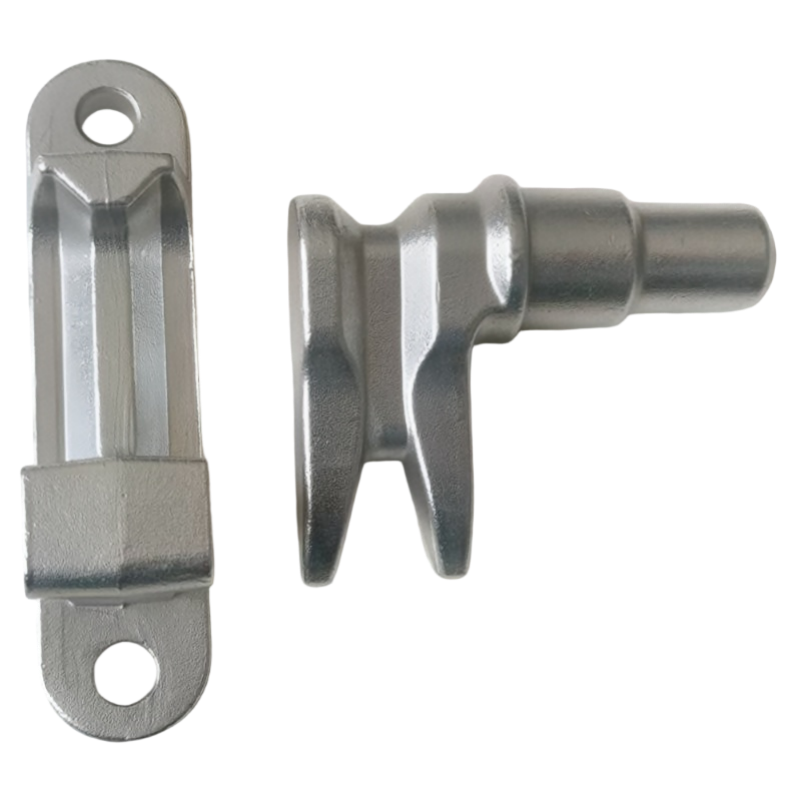
0,392 кг / 0,862 кг (профили сопрягаемых компонентов) |
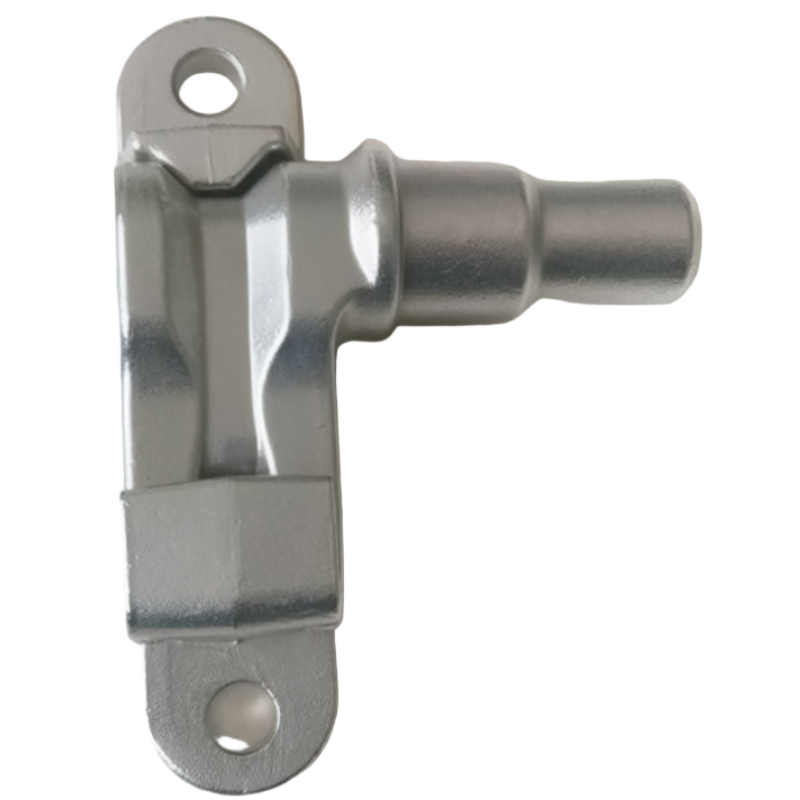
Доступно в виде синхронизированного, согласованного по системе комплекта для обеспечения бесперебойной кинематики двухкомпонентных узлов. |
Изготовление по шаблону |
Специализированные оснастки из восковых моделей для формовки |
Предотвращает деформацию структурного воска при охлаждении, обеспечивая безупречные геометрические характеристики уже на стадии литья. |
Точная настройка |
Обязательная калибровка сборки после литья с помощью специализированного инструмента |
Устраняет микроподвёртывание; специализированные физические приспособления для выравнивания гарантируют строгую перпендикулярность монтажных отверстий и правильное положение осей. |
Состояние поставки |
Готовое интегрированное решение для сборки и комплектации подсистем |
Детали поставляются полностью собранными, прошедшими структурный контроль и упакованными в индивидуальную тару, готовыми к немедленному размещению непосредственно на производственной линии. |
Точность отливки |
Степень точности CT6 по стандарту ISO 8062 (GB/T6414) (приближение к чистовому размеру до механической обработки) |
Обеспечивает исключительно высокую точность позиционирования критически важных шарниров, сокращая дорогостоящие вторичные установки. |
Компоненты, эксплуатируемые на высокоскоростном подвижном составе, подвергаются постоянным динамическим нагрузкам трения и структурным напряжениям. Наша строгая система контроля включает:
Эта соединительная головка представлена как типовой нестандартный компонент, предназначенный для оборудования высокоскоростных железнодорожных систем; интерьеров транспортных средств; систем дверных и замковых соединений. Компания Honyang Cast изготавливает аналогичные детали по чертежам заказчиков, а не по фиксированным каталоговым спецификациям.
Технологический процесс должен обеспечивать соответствие функциональной геометрии детали — совмещение профилей двухкомпонентного соединения с отверстиями для крепления и требованиями к центровке оси — технологической оснастке, литью по выплавляемым моделям, механической обработке и контролю с измерением параметров. Окончательные размеры, стыковочные поверхности и критерии приёмки уточняются на этапе проверки чертежей.
ПОСТАВКА ПОД КОНКРЕТНЫЙ ПРОЕКТ
Марка материала, габариты, зоны допусков, припуск на механическую обработку, состояние поверхности, эксплуатационные требования и протоколы контроля подтверждаются после анализа 2D-чертежа заказчика, 3D-модели и технического задания на проект.
Набор параметров выбран исходя из функции данной детали. Неопределённые значения остаются под контролем чертежа и не должны заменяться обобщёнными данными из каталогов.
| Инженерный элемент | Ссылка / Индивидуальное требование | Основание для проверки |
|---|---|---|
| Марка материала | Нержавеющая сталь марки 304 (CF8 / стандарт 1.4308 для железнодорожного применения) | Подтвердите действующий стандарт и требования к химическому составу. |
| Масса детали | 0,392 кг / 0,862 кг для профилей взаимодействующих компонентов | При необходимости подтвердите целевую массу и допустимые отклонения. |
| Функциональная геометрия | Соединение двухкомпонентных профилей с отверстиями для крепления и требованиями к выравниванию оси | Укажите базовые поверхности чертежа и критические для функционирования элементы. |
| Литейная / технологическая база | Специализированные инструменты для восковых моделей; калибровка сборки после литья с использованием специальных инструментов; поставка в виде интегрированной сборки в соответствии со страницей | Уточните, какие этапы применимы к заявленному производственному маршруту. |
| Размеры и допуски | Уточняется по чертежу заказчика. | Укажите допуски на литьё отдельно от размеров после механической обработки и геометрических допусков формы и расположения. |
| Условия эксплуатации | Задаётся заказчиком. | Укажите требования к среде, нагрузке, температуре, давлению, скорости или гигиене — в зависимости от случая. |
| Рекомендуемые дополнительные поля | Разделите два номера деталей и добавьте размер штифта, диаметр отверстия, зазор при сборке и базовые элементы взаимодействия | Завершите заполнение до публикации числовых характеристик или предоставления коммерческого предложения на серийное производство. |
| Структурная особенность | Почему это важно | Ответ производителя |
|---|---|---|
| Соединение двухкомпонентных профилей с отверстиями для крепления и требованиями к выравниванию оси | Эта особенность влияет на посадку, поток, передачу нагрузки, технологичность изготовления или последующую сборку. | Проверьте стратегию изготовления стержней, доступ к полостям, локальную толщину стенок и методы подтверждения чистоты внутренних или пересекающихся элементов. |

Маршрут, специфичный для проекта, определяется после анализа геометрии, сплава, допусков, объёма и требований к валидации.
Ссылки на процессы со страницы источника
Область процесса
Литьё по выплавляемым моделям и механическая обработка на станках с ЧПУ описаны как основной технологический маршрут. Термообработка, нанесение покрытий, полировка, балансировка, испытания на давление, радиографический контроль, PPAP или другие специальные процессы должны быть указаны как специфичные для проекта, если их масштаб не подтверждён.
Honyang Cast поддерживает разработку головки соединителя и связанных компонентов, полученных методом литья по выплавляемым моделям, на основе чертежей — от анализа технологичности до утверждения образцов и последующего серийного производства
| Требование к применению | Производственная ценность |
|---|---|
| Посадка и функциональность, определённые чертежом | Часть-специфичный анализ DFM и план контроля связывают геометрию отливки с реальными требованиями сборки и эксплуатации. |
| Интегрированная сложная геометрия | Литьё по выплавляемым моделям позволяет объединить конструктивные элементы и сократить трудоёмкость сборки или чрезмерное удаление припуска, если утверждённая конструкция это допускает. |
| Повторяющиеся критические интерфейсы | Контролируемые базы, обработка и контроль обеспечивают согласованную сборку функциональных поверхностей и сопрягаемых элементов. |
| Прослеживаемость материалов и технологических процессов | Согласованные записи о материалах и контроле подтверждают соответствие чертежу и плану обеспечения качества. |
| Ценность, специфичная для продукта | Сделайте акцент на готовых к сборке согласованных компонентах без повторения необоснованных заявлений о скорости или соответствии |
Исходные данные для проектирования, предоставляемые заказчиком
ОТПРАВЬТЕ СВОЙ ЧЕРТЕЖ ДЛЯ ОЦЕНКИ ТЕХНОЛОГИЧНОСТИ ИЗГОТОВЛЕНИЯ
Загрузите чертёж и 3D-модель вашей соединительной головки вместе с информацией о материале, количестве, условиях эксплуатации и требованиях к контролю. Наша команда проанализирует маршрут литья, объём механической обработки и план контроля качества перед подготовкой коммерческого предложения.

Ведущий производитель, специализирующийся на точном литье по выплавляемым моделям и фрезерной обработке на станках с ЧПУ высокопрочных стальных компонентов для критически важных промышленных применений.
 EN