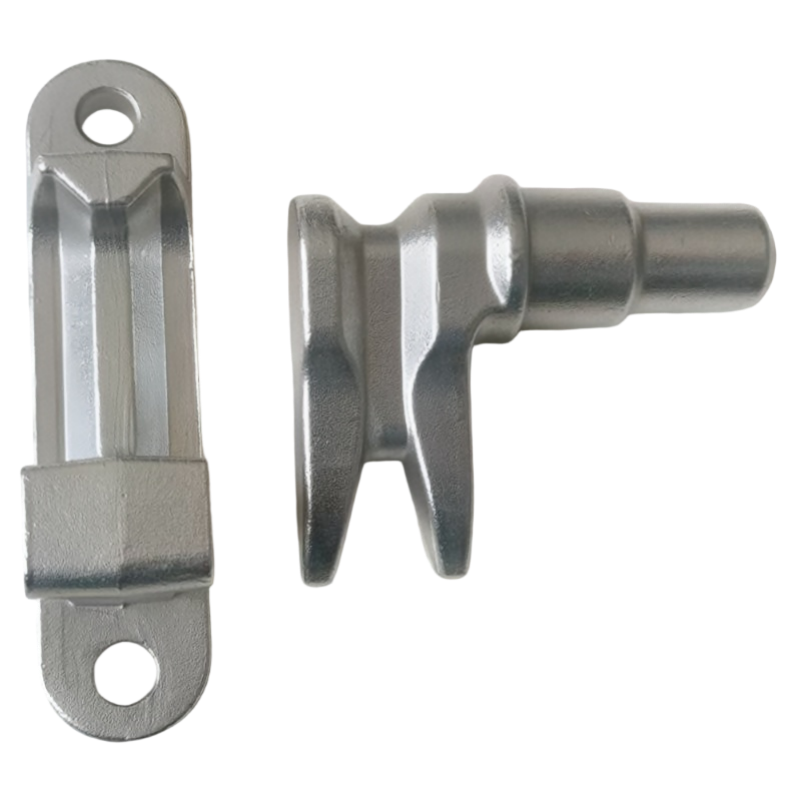
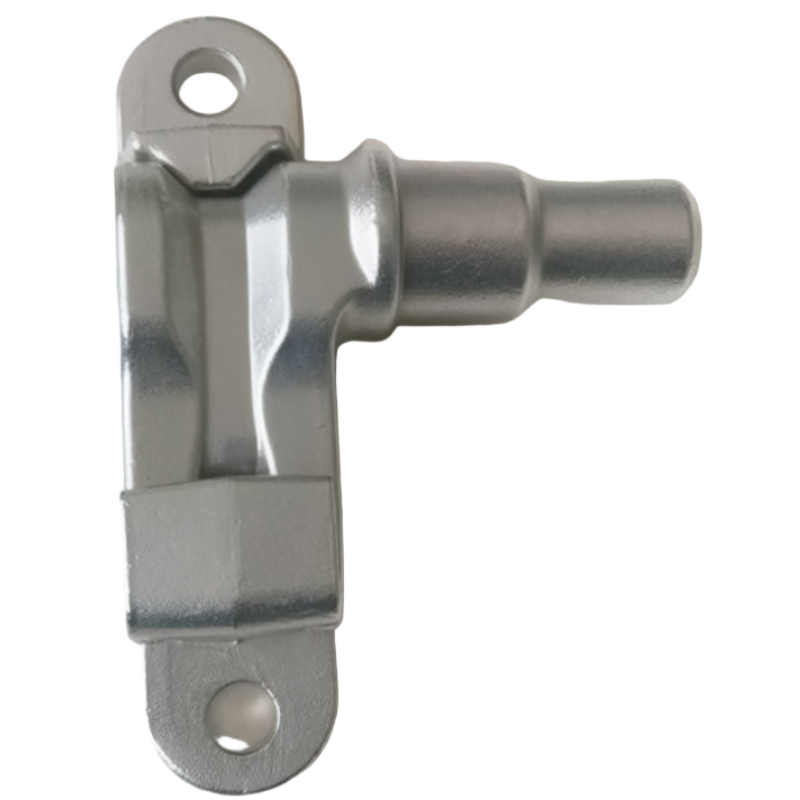
Параметр / Процес |
Специфікація та технічні особливості |
Вигоди для клієнтів / Цінність |
Матеріал |
Нержавіюча сталь марки 304 (CF8 / 1.4308, стандарт для залізниць) |
Зберігає виняткову ударну в’язкість та властивості проти втоми, щоб витримувати постійні гармонійні вібрації на великих швидкостях (середовища зі швидкістю понад 300 км/год). |
Сценарій застосування |
Обладнання для швидкісних залізниць / внутрішнє обладнання транспорту / системи зв’язку дверей та замків |
Розроблено для залізничних механізмів з високим навантаженням, які вимагають надзвичайної міцності, відповідності вимогам безпеки пасажирів та стійкості до атмосферних впливів. |
Масові характеристики одиниці |
0,392 кг / 0,862 кг (профілі спарених компонентів) |
Доступно у вигляді синхронізованого, узгодженого з системою комплекту для забезпечення безперебійної кінематики двох частин. |
Виготовлення за зразком |
Спеціалізований інструмент із воскових моделей для формування |
Запобігає деформації структурного воску під час охолодження, забезпечуючи бездоганні розмірні основи вже на етапі лиття. |
Точне налаштування |
Обов’язкова калібрування зборки після лиття за допомогою спеціалізованого інструменту |
Усуває мікрокороблення; спеціалізовані фізичні пристосування для вирівнювання забезпечують абсолютну перпендикулярність отворів для кріплення та вирівнювання осей. |
Стан поставки |
Готова інтегрована збірка та упакування підсистем |
Деталі постачаються повністю зібраними, підданими структурному контролю та упакованими в індивідуальну упаковку, готові до негайного використання безпосередньо на лінії збирання на залізничному депо. |
Тolerанс листування |
Клас точності CT6 за ISO 8062 (GB/T6414) (приблизна форма перед механічною обробкою) |
Забезпечує надзвичайно високу точність розташування критичних петель, що зменшує витрати на додаткові налагодження. |
Компоненти, що працюють на швидкісному рухомому складі, піддаються постійному динамічному тертя та структурним навантаженням. Наша сувора матриця інспекції включає:
Ця з’єднувальна головка представлена як типовий спеціально виготовлений компонент для обладнання швидкісного залізничного транспорту; внутрішнього оздоблення пасажирських транспортних засобів; систем зв’язку дверей і замків. Компанія Honyang Cast розробляє подібні деталі на основі креслень замовника, а не пропонує фіксований каталог виробів.
Виробничий план має забезпечити взаємозв’язок між функціональною геометрією деталі — стикованими профілями двох частин зв’язку, отворами для кріплення та вимогами до вирівнювання осі — і технологічним оснащенням, ливарним виробництвом методом втраченого воску, механічною обробкою та контролем із вимірюванням. Остаточні розміри, інтерфейси та критерії прийняття підтверджуються під час перевірки креслень.
ПОСТАВКА ЗА ПРОЕКТОМ
Клас матеріалу, розміри, зони допусків, припуск на механічну обробку, стан поверхні, експлуатаційні вимоги та записи про перевірку підтверджуються після аналізу 2D-креслення, 3D-моделі та технічного завдання замовника.
Набір параметрів обрано з урахуванням функції цього компонента. Невідомі значення залишаються під контролем креслення й не можуть бути замінені загальними даними з каталогів.
| Інженерний виріб | Довідковий / індивідуальний параметр | Основа для верифікації |
|---|---|---|
| Марка матеріалу | Нержавіюча сталь марки 304 (CF8 / 1.4308, стандарт для залізниць) | Підтвердити чинний стандарт та вимоги до хімічного складу. |
| Маса деталі | 0,392 кг / 0,862 кг для стикованих профілів компонентів | Підтвердити цільову масу та допустиме відхилення, якщо це актуально. |
| Функціональна геометрія | З'єднання двох частин профілів з кріпильними отворами та вимогами до вирівнювання осі | Визначити базові елементи креслення та критичні для функціонування характеристики. |
| Ливарна / технологічна довідка | Спеціалізоване інструментування для воскових моделей; калібрування зібраних після лиття виробів за допомогою спеціального інструменту; поставляється як інтегрована збірка відповідно до цієї сторінки | Підтвердити, які етапи застосовуються до запропонованого в цитаті виробничого процесу. |
| Розміри та допуски | Підлягає підтвердженню за даними замовника у кресленні. | Визначити ливарну точність окремо від оброблених розмірів та геометричних допусків (GD&T). |
| УМОВИ ЕКСПЛУАТАЦІЇ | Вказує замовник. | Надати вимоги щодо середовища, навантаження, температури, тиску, швидкості або гігієни, якщо застосовно. |
| Рекомендовані додаткові поля | Розділіть два номери деталей і додайте розмір штиря, розмір отвору, зазор при збиранні та базові елементи взаємодії | Завершити до публікації числових тверджень або цитування виробництва. |
| Структурна особливість | Чому це має значення | Відповідь виробника |
|---|---|---|
| З'єднання двох частин профілів з кріпильними отворами та вимогами до вирівнювання осі | Ця особливість впливає на посадку, потік, передачу навантаження, технологічність виготовлення або збирання на наступних етапах. | Перегляньте основну стратегію, доступ до порожнини, локальну товщину стінок та перевірку чистоти для внутрішніх або перетинальних елементів. |

Специфічний для проекту маршрут встановлюється після аналізу геометрії, сплаву, допусків, обсягів та вимог щодо валідації.
Посилання на процеси з вихідної сторінки
Обсяг процесу
Лиття за втраченою восковою моделлю та фрезерування на ЧПК описані як основні технологічні маршрути. Термічна обробка, нанесення покриттів, полірування, балансування, випробування під тиском, радіографічне контролювання, PPAP або інші спеціальні процеси мають бути вказані як специфічні для проекту, якщо їхні межі не підтверджені.
Honyang Cast забезпечує розробку головки з’єднувача та пов’язаних компонентів, виготовлених методом литья за втраченою формою, на основі креслень — від перевірки технологічності до схвалення зразків і серійного виробництва
| Вимога до застосування | Виробнича цінність |
|---|---|
| Монтажна та функціональна відповідність, визначена кресленням | Специфічний для деталі план аналізу технологічності конструкції та контролю пов’язує геометрію лиття з реальними вимогами збирання та експлуатації. |
| Інтегрована складна геометрія | Інвестиційне лиття може об’єднувати елементи та зменшувати обсяги виготовлення або надмірного знімання матеріалу, якщо затверджений дизайн це дозволяє. |
| Повторювані критичні інтерфейси | Контрольовані базові поверхні, механічна обробка та інспекція забезпечують узгоджену збірку функціональних поверхонь і стикованих елементів. |
| Трасування матеріалу та технологічних процесів | Узгоджені записи щодо матеріалу та інспекції надають підтвердження відповідності кресленню та плану якості. |
| Специфічна для продукту цінність | Зробіть акцент на компонентах, готових до збирання у відповідних парах, без повторення непідтверджених даних щодо швидкості або відповідності |
Вхідні дані для проектування, необхідні від замовника
НАДІШЛІТЬ СВІЙ КРЕСЛЕННЯ ДЛЯ АНАЛІЗУ ТЕХНОЛОГІЧНОСТІ ВИГОТОВЛЕННЯ
Завантажте креслення та 3D-модель вашої з’єднувальної головки разом із матеріалом, кількістю, умовами експлуатації та вимогами до інспекції. Наша команда перевірить маршрут лиття, обсяг механічної обробки та план забезпечення якості перед наданням цінової пропозиції.

Лідируючий виробник, що спеціалізується на точному ливарстві за втраченою підготовкою та фрезеруванні на ЧПК високопродуктивних сталевих компонентів для критичних промислових застосувань.
 EN