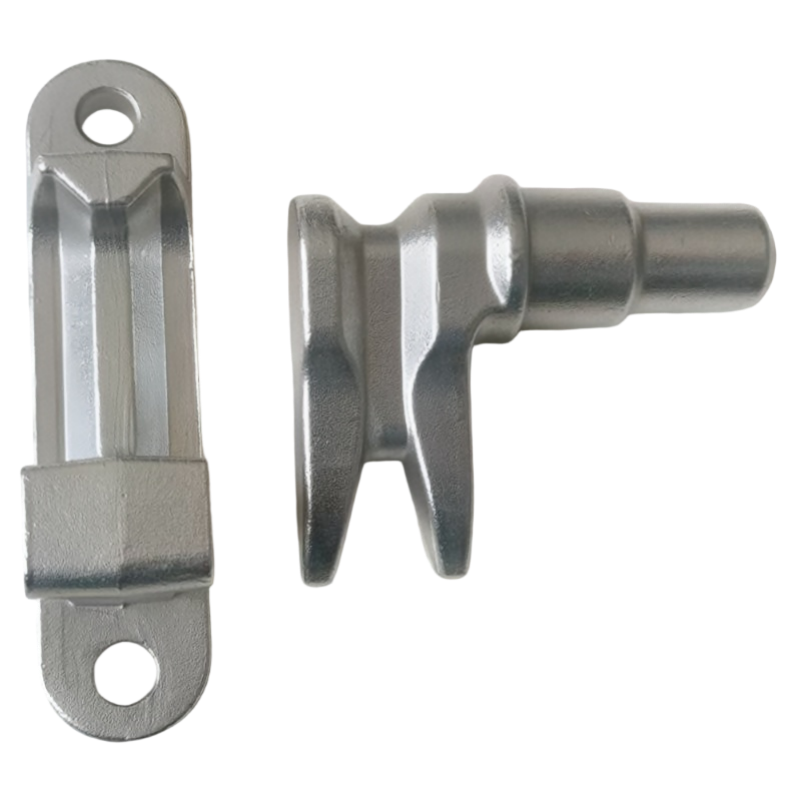
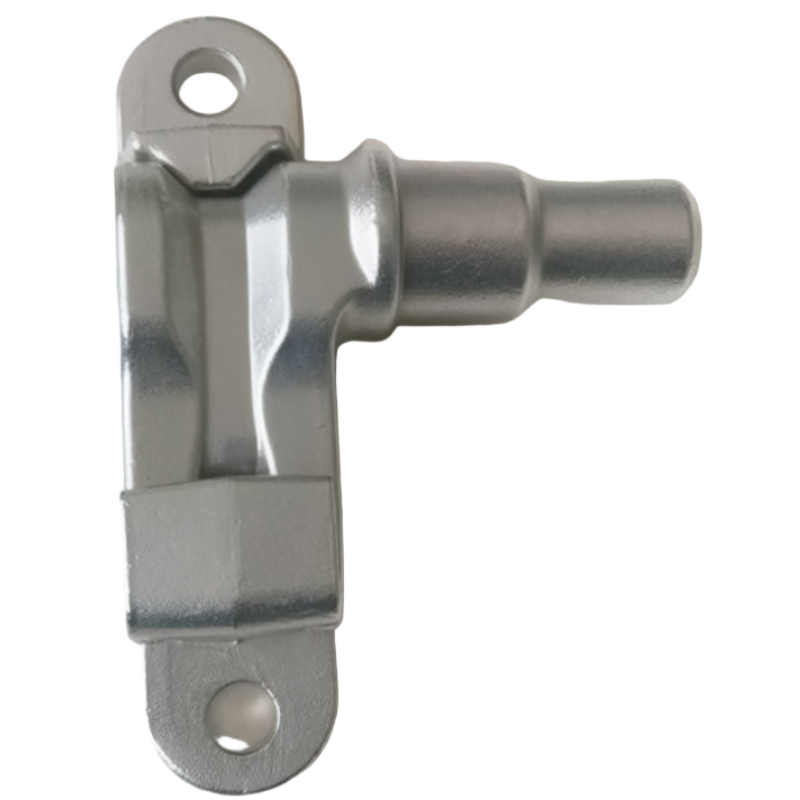
Параметър / Процес |
Спецификация и технически характеристики |
Предимства за клиента / Стойност |
Материал |
Неръждаема стомана клас 304 (CF8 / 1.4308, стандарт за железопътни приложения) |
Запазва изключителна ударна здравина и устойчивост към умора, за да издържа непрекъснати високочестотни хармонични вибрации (среда със скорост над 300 km/h). |
Сценарий за приложение |
Оборудване за високоскоростен железопътен транспорт / Вътрешни интериори на превозни средства / Системи за врати и заключващи механизми |
Проектирано за високонапрегнати железопътни механизми, изискващи изключителна издръжливост, съответствие с изискванията за безопасност на пътниците и устойчивост към атмосферни въздействия. |
Спецификации за тегло на единица |
0,392 кг / 0,862 кг (профили на съчетаващи се компоненти) |
Предлага се като синхронизирана, съвместима по система сборка, за гарантиране на безупречна кинематика на двата компонента. |
Изработка на шаблон |
Специализирана восъчна моделна оснастка за формоване |
Предотвратява деформация на структурната восъчна форма по време на охлаждане, създавайки безупречни размерни основи още от етапа на формоване. |
Точна настройка |
Задължителна калибрация след леене чрез специализирани инструменти |
Коригира микродеформации; специализираните физически подравняващи приспособления гарантират абсолютно перпендикулярно положение на монтажните отвори и правилно подравняване на осите. |
Състояние при доставка |
Готова интегрирана сглобка и опаковка на подсистеми |
Детайлите се доставят напълно сглобени, структурно инспектирани и опаковани по специфичен начин, готови за незабавно използване директно на производствената линия в депото. |
Толеранс при литието |
ISO 8062 (GB/T6414) клас CT6 (близо до крайната форма преди механична обработка) |
Осигурява изключително тесни допуски по позицията на критичните шарнири, намалявайки скъпите вторични настройки. |
Компонентите, които работят на високоскоростни релсови возила, изпитват непрекъснато динамично триене и структурно напрежение. Нашата строга матрица за инспекция включва:
Тази глава на съединител е представена като типичен персонализирано произведен компонент за оборудване за високоскоростни железопътни линии; интериори на обществен транспорт; системи за връзки на врати и ключалки. Honyang Cast разработва подобни части въз основа на чертежи, предоставени от клиентите, а не чрез фиксиран каталог със спецификации.
Производственият план трябва да свърже функционалната геометрия на детайла — съвместимост на профилите на двучастната връзка, монтажни отвори и изисквания за подравняне на осите — с изискванията към инструментите, прецизното леене, механичната обработка и контролируемата инспекция. Окончателните размери, интерфейси и критериите за приемане се потвърждават по време на прегледа на чертежите.
ДОСТАВКА СПОРЕД ПРОЕКТА
Марката на материала, размерите, зоните на допуск, припуски за машинна обработка, състоянието на повърхността, експлоатационните изисквания и протоколите за инспекция се потвърждават след преглед на 2D чертежа, 3D модела и проектната спецификация на клиента.
Наборът параметри е избран според функцията на този компонент. Непознатите стойности остават контролирани от чертежа и не бива да се заменят с общи каталожни данни.
| Инженерен артикул | Справочна информация / персонализирано изискване | Основа за верификация |
|---|---|---|
| Марка на материала | Неръждаема стомана клас 304 (CF8 / 1.4308, стандарт за железопътни приложения) | Потвърдете водещия стандарт и изискванията към химичния състав. |
| Тегло на детайла | 0,392 кг / 0,862 кг за съвместими профили на компоненти | Потвърдете целевата маса и допустимото отклонение, когато е релевантно. |
| Функционална геометрия | Съчетаване на две частични профилни връзки с монтажни отвори и изисквания за подравняване на осите | Идентифицирайте референтните точки на чертежа и характеристиките, критични за функционирането. |
| Литейна / технологична референтна точка | Специализирана инструментална оснастка за восъчни модели; Калибриране на сглобената след леенето конструкция с персонализирана оснастка; Доставя се като интегрирана сглобка според страницата | Потвърдете кои стъпки се прилагат за цитирания производствен процес. |
| Размери и допуски | Ще бъде потвърдено въз основа на чертежа на клиента. | Определете допуска за леене отделно от машинираните размери и GD&T. |
| Условия на експлоатация | Ще бъде определено от клиента. | Предоставете изискванията за среда, натоварване, температура, налягане, скорост или хигиена, когато е приложимо. |
| Препоръчителни допълнителни полета | Разделете двете артикулни номера и добавете размера на шпилката, диаметъра на отвора, зазорите при сглобяване и базовите повърхнини за интерфейса | Завършете преди публикуване на числени твърдения или цитиране на производствени данни. |
| Структурна характеристика | Защо е важно | Производствен отговор |
|---|---|---|
| Съчетаване на две частични профилни връзки с монтажни отвори и изисквания за подравняване на осите | Тази особеност влияе върху прилягането, потока, предаването на натоварване, възможностите за производство или последващата сглобка. | Преглед на стратегията за ядро, достъп до кухини, локална дебелина на стените и проверка на чистотата за вътрешни или пресичащи се особености. |

Определя се маршрут, специфичен за проекта, след оценка на геометрията, сплавта, допуските, обема и изискванията за валидация.
Източник – референции към процеса
Обхват на процеса
Леенето по загубваща форма и фрезоването с ЧПУ са описани като основни технологични маршрути. Термичната обработка, покритието, полирането, балансирането, изпитването под налягане, рентгеновото изпитване, PPAP или други специални процеси трябва да се посочват като специфични за проекта, освен ако техният обхват не е потвърден.
Honyang Cast поддържа разработката на конекторната глава и свързаните компоненти за леене по загубваща форма въз основа на чертежи — от преглед на производимостта до одобрение на пробните изделия и последващо серийно производство
| Заявно изискване | Производствена стойност |
|---|---|
| Посочени в чертежа съответствие и функция | Частно-специфичен DFM и план за инспекция свързват геометрията на лея с действителните изисквания за сглобяване и експлоатация. |
| Интегрирана сложна геометрия | Леенето по метода на загубващата форма може да консолидира елементи и да намали необходимостта от допълнително сглобяване или излишно премахване на материал, когато одобрената конструкция го поддържа. |
| Повтарящи се критични интерфейси | Контролирани референтни точки, машинна обработка и инспекционна поддръжка за последователна сглобка на функционални повърхности и съчленяващи се елементи. |
| Проследяемост на материала и производствения процес | Съгласувани материали и протоколи от инспекцията предоставят доказателства спрямо чертежа и плана за качество. |
| Стойност, специфична за продукта | Направете акцент върху компонентите, готови за директно сглобяване, без да повтаряте необосновани твърдения за скорост или съответствие |
Изисквани проектирански входни данни от клиента
ИЗПРАТЕТЕ ЧЕРТЕЖА СИ ЗА ПРЕГЛЕД НА ВЪЗМОЖНОСТТА ЗА ПРОИЗВОДСТВО
Качете чертежа и 3D модела на вашата съединителна глава заедно с материала, количеството, експлоатационните условия и изискванията за инспекция. Нашите специалисти ще прегледат процеса на леене, обхвата на машинната обработка и плана за качество преди предоставяне на оферта.

Водещ производител, специализиран в прецизно леене по инвестиционни модели и CNC обработка на високоефективни стоманени компоненти за критични индустриални приложения.
 EN