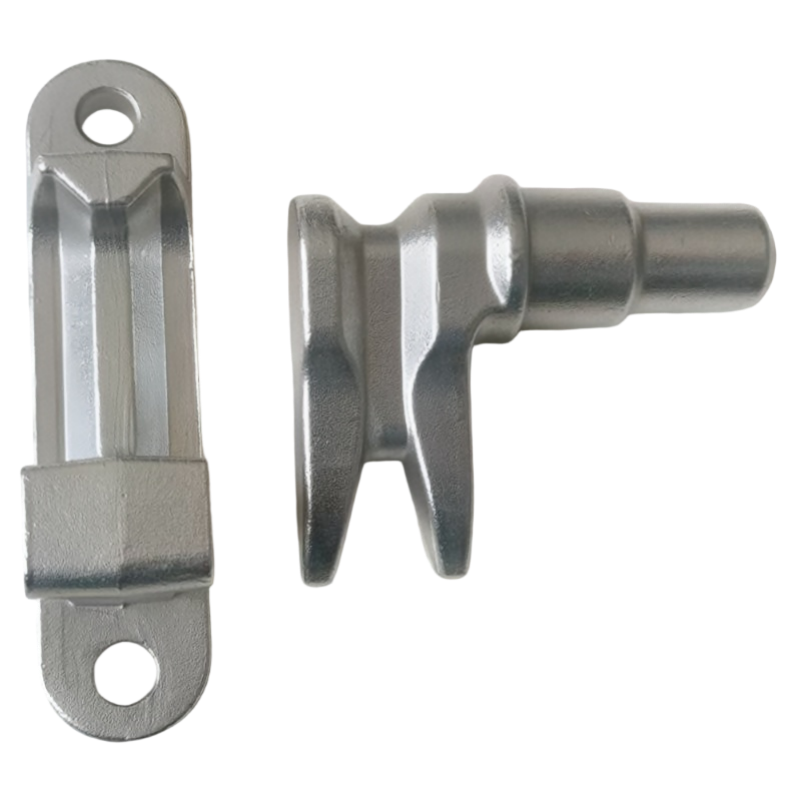
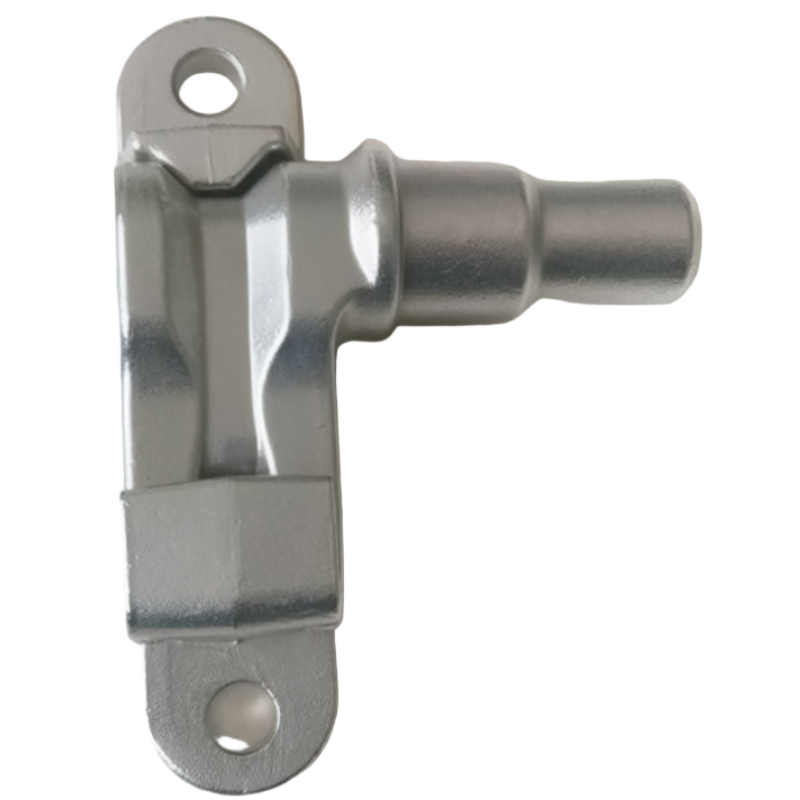
Parameter / Prozess |
Spezifikationen & technische Highlights |
Kundennutzen / Mehrwert |
Material |
Edelstahl der Güteklasse 304 (CF8 / 1.4308 Eisenbahnstandard) |
Behält außergewöhnliche Schlagzähigkeit und Ermüdungsbeständigkeit, um kontinuierlichen hochfrequenten harmonischen Schwingungen ($300\text{ km/h}+$-Umgebungen) standzuhalten. |
Anwendungsszenario |
Hochgeschwindigkeitsbahn-Ausrüstung / Verkehrsmittel-Innenausstattung / Tür- und Verriegelungsverbindungs-Systeme |
Für hochbelastete Eisenbahnmechanismen entwickelt, die höchste Haltbarkeit, Einhaltung von Passagiersicherheitsvorschriften und Witterungsbeständigkeit erfordern. |
Gewichtsangaben pro Einheit |
0,392 kg / 0,862 kg (Profile zugehöriger Komponenten) |
Erhältlich als synchronisierte, systemabgestimmte Baugruppe zur Gewährleistung nahtloser Kinematik zweier Teile. |
Pattern Craft |
Spezielle Wachsmodellwerkzeuge zur Formgebung |
Verhindert Verzerrungen der Strukturwachsschicht während der Abkühlung und schafft bereits in der Gießphase makellose maßliche Grundlagen. |
Präzisionsabstimmung |
Zwingende Kalibrierung der Montage nach dem Gießen mittels maßgeschneiderter Werkzeuge |
Korrigiert Mikroverzug; spezielle mechanische Ausrichtvorrichtungen gewährleisten eine exakte Senkrechtheit der Befestigungsbohrungen sowie eine präzise Achsausrichtung. |
Lieferzustand |
Komplettlösung für integrierte Montage und Systemverpackung |
Die Teile werden vollständig montiert, strukturell geprüft und individuell verpackt ausgeliefert – sofort einsatzbereit für die direkte Montage im Werk. |
Gusztoleranz |
ISO 8062 (GB/T6414) CT6-Qualität (nahezu fertigungsreife Form vor der Bearbeitung) |
Ermöglicht extrem enge Lagegenauigkeiten an kritischen Scharnieren und reduziert kostspielige Nachbearbeitungsschritte. |
Bauteile für Hochgeschwindigkeitszüge unterliegen ständiger dynamischer Reibung und struktureller Belastung. Unsere strenge Prüfmatrix umfasst:
Dieser Kupplungskopf wird als repräsentatives, kundenspezifisch gefertigtes Bauteil für Hochgeschwindigkeits-Schienenfahrzeuge, Fahrzeuginnenräume im öffentlichen Nahverkehr sowie Tür- und Verriegelungs-Verbindungssysteme vorgestellt; Honyang Cast fertigt vergleichbare Teile anhand Kundenzzeichnungen und bietet keine festen Katalogspezifikationen an.
Der Fertigungsplan muss die funktionale Geometrie des Teils – das Zusammenpassen zweiteiliger Verbindungsprofile mit Befestigungslöchern und Anforderungen an die Achsausrichtung – mit Werkzeugbau, Feinguss, Bearbeitung und messbarer Prüfung verknüpfen. Endgültige Abmessungen, Schnittstellen und Freigabekriterien werden während der Zeichnungsprüfung bestätigt.
PROJEKTSPEZIFISCHE LIEFERUNG
Materialgüte, Abmessungen, Toleranzbereiche, Bearbeitungszugabe, Oberflächenzustand, Betriebsanforderungen und Prüfprotokolle werden nach der Überprüfung der 2D-Zeichnung, des 3D-Modells und der Projektspezifikation des Kunden bestätigt.
Der Parametersatz wird für die Funktion dieses Bauteils ausgewählt. Unbekannte Werte bleiben zeichnungsbestimmt und dürfen nicht durch allgemeine Katalogdaten ersetzt werden.
| Technisches Einzelteil | Referenz / Kundenspezifische Anforderung | Verifizierungsgrundlage |
|---|---|---|
| Werkstoffqualität | Edelstahl der Güteklasse 304 (CF8 / 1.4308 Eisenbahnstandard) | Bestätigen Sie den maßgeblichen Standard und die chemischen Anforderungen. |
| Teilegewicht | 0,392 kg / 0,862 kg für zusammenpassende Komponentenprofile | Bestätigen Sie das Zielgewicht und die zulässige Abweichung, falls relevant. |
| Funktionale Geometrie | Kopplung zweiteiliger Verbindungsprofile mit Montagelöchern und Achsausrichtungsanforderungen | Zeichnungsbezugspunkte und funktionskritische Merkmale identifizieren. |
| Guss-/Verfahrensbezug | Spezielle Wachsmodellwerkzeuge; Kalibrierung der Montage nach dem Gießen mit kundenspezifischen Werkzeugen; Auslieferung als integrierte Baugruppe gemäß der Seite | Bestätigen, welche Schritte für die zitierte Serienfertigungsroute gelten. |
| Abmessungen und Toleranzen | Aus der Kundenzeichnung zu bestätigen. | Gusstoleranzen gesondert von bearbeiteten Abmessungen und GD&T definieren. |
| Betriebsbedingungen | Vom Kunden anzugeben. | Medium, Last, Temperatur, Druck, Geschwindigkeit oder Hygieneanforderungen entsprechend angeben. |
| Empfohlene zusätzliche Felder | Trennen Sie die beiden Teilenummern und fügen Sie Durchmesser des Stifts, Bohrungsdurchmesser, Montagespiel und Schnittstellendatums hinzu. | Vor der Veröffentlichung numerischer Angaben oder der Nennung von Produktionszahlen vollständig ausfüllen. |
| Strukturelles Merkmal | Warum es wichtig ist | Fertigungsreaktion |
|---|---|---|
| Kopplung zweiteiliger Verbindungsprofile mit Montagelöchern und Achsausrichtungsanforderungen | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Kernstrategie, Hohlräumeinstieg, lokale Wanddicke und Sauberkeitsprüfung für innere oder sich kreuzende Merkmale überprüfen. |

Nach Prüfung von Geometrie, Legierung, Toleranzen, Stückzahlen und Validierungsanforderungen wird eine projektspezifische Fertigungsroute festgelegt.
Referenzen zum Prozess auf der Quellseite
Prozessumfang
Feinguss und CNC-Bearbeitung sind als Kernfertigungsroute beschrieben. Wärmebehandlung, Beschichtung, Polieren, Auswuchten, Druckprüfung, Röntgenprüfung, PPAP oder andere Sonderverfahren müssen projektbezogen ausgewiesen werden, sofern ihr Umfang nicht bereits bestätigt ist.
Honyang Cast unterstützt die zeichnungsbasierte Entwicklung von Steckverbinderköpfen und zugehörigen Feingusskomponenten von der Fertigbarkeitsprüfung über die Musterfreigabe bis zur Serienfertigung.
| Anforderung des Einsatzes | Fertigungsnutzen |
|---|---|
| Zeichnungsgemäße Passung und Funktion | Ein teilspezifischer DFM- und Prüfplan verknüpft die Gusstgeometrie mit den tatsächlichen Montage- und Betriebsanforderungen. |
| Integrierte komplexe Geometrie | Feinguss kann Merkmale zusammenfassen und die Nachbearbeitung oder übermäßigen Materialabtrag reduzieren, sofern das freigegebene Design dies unterstützt. |
| Wiederholbare kritische Schnittstellen | Gesteuerte Bezugsmerkmale, Bearbeitung und Prüfungsunterstützung für eine konsistente Montage funktionaler Oberflächen und Fügeelemente. |
| Rückverfolgbarkeit von Werkstoff und Fertigungsverfahren | Vereinbarte Werkstoff- und Prüfprotokolle liefern Nachweise gegenüber Zeichnung und Qualitätsplan. |
| Produktspezifischer Mehrwert | Legen Sie den Schwerpunkt auf montagefertige, passgenaue Komponenten, ohne nicht unterstützte Angaben zu Drehzahl oder Konformität zu wiederholen. |
Vom Kunden bereitzustellende Konstruktionsgrundlagen
SENDEN SIE IHRE ZEICHNUNG FÜR EINE HERSTELLBARKEITSBEWERTUNG
Laden Sie die Zeichnung und das 3D-Modell für Ihren Steckverbinderkopf zusammen mit Material, Menge, Betriebsbedingungen und Prüfanforderungen hoch. Unser Team prüft den Gießweg, den Bearbeitungsumfang und den Qualitätsplan vor der Angebotserstellung.

Führender Hersteller, spezialisiert auf Präzisions-Kokillenguss und CNC-Bearbeitung hochleistungsfähiger Stahlkomponenten für kritische industrielle Anwendungen.
 EN