پارامتر / فرآیند |
مشخصات و ویژگیهای فنی |
مزایای مشتری / ارزش |
جنس |
HTANi15Cu6Cr2 (آهن اتوستیتیک مقاوم به نیکل با کیفیت بالا) |
با ۱۵ درصد نیکل، ۶ درصد مس و ۲ درصد کروم ترکیب شده تا بیشترین مقاومت را در برابر نفت خام اسیدی (H₂S)، آب شور غلیظ و سوسپانسیون ساینده در چاههای استخراج عمیق فراهم کند. |
سناریوی کاربرد |
چکیده روغن / پمپهای زیردریایی الکتریکی (ESP) / انتقال مایعات تحت فشار بالا/ |
بهطور ویژه برای تحمل برش شدید مایعات و محیطهای خورنده متغیر در چاههای استخراج فوقعمیق طراحی شده است. |
وزن واحد |
۱٫۲۵۲ کیلوگرم (پروانه سنگینبار مقیاس میانی) |
ساختاری بسیار مقاوم و بهینهشده از نظر جرم را فراهم میکند که برای مرحلههای پمپ زیردریایی با توان میانی تا بزرگ طراحی شده است. |
تکنیک قالبگیری |
قالبگیری تزریقی پیشرفته تکقطعهای |
اجراي هندسههاي پيچيده چندپره بهصورت ذاتي بدون درز مونتاژ، که تضمينکننده تعادل ساختاري و استحکام مکانيکي يکنواخت است. |
چيدمان مسير جريان |
معماري راهاندازي باريك با دقت بالا |
کانالهاي سيالي صاف و تنگ طراحيشده براي حداکثرسازي فشار هيدروليک سر و بازدهي خروجي جنبشي. |
فرآیند جوش |
ساخت پوستههاي پيچيده و ريختهگري دماي پايين |
نفوذپذيري قالب اختصاصي همراه با پرکردن کنترلشده در دماي پايين، انقباض حرارتي ميکرويي را در فضاهاي محدود پرهها از بين ميبرد. |
دقت جوشکاری |
استاندارد ایزو ۸۰۶۲ (GB/T6414) درجه CT6 |
دقت بسيار بالا در حالت نزديک به شکل نهایي، محدوديت شديدی بر اصلاحهاي گرانقیمت تعادل و راهاندازي ماشينکاري CNC اعمال ميکند. |
براي حفاظت از اپراتوران جهاني میدانهای نفتی در برابر کشيدن گرانقیمت پمپهای چاههای عميق، آزمايشگاه کيفيت ما بررسیهای دفاعی سختگيرانهای را اجرا ميکند:
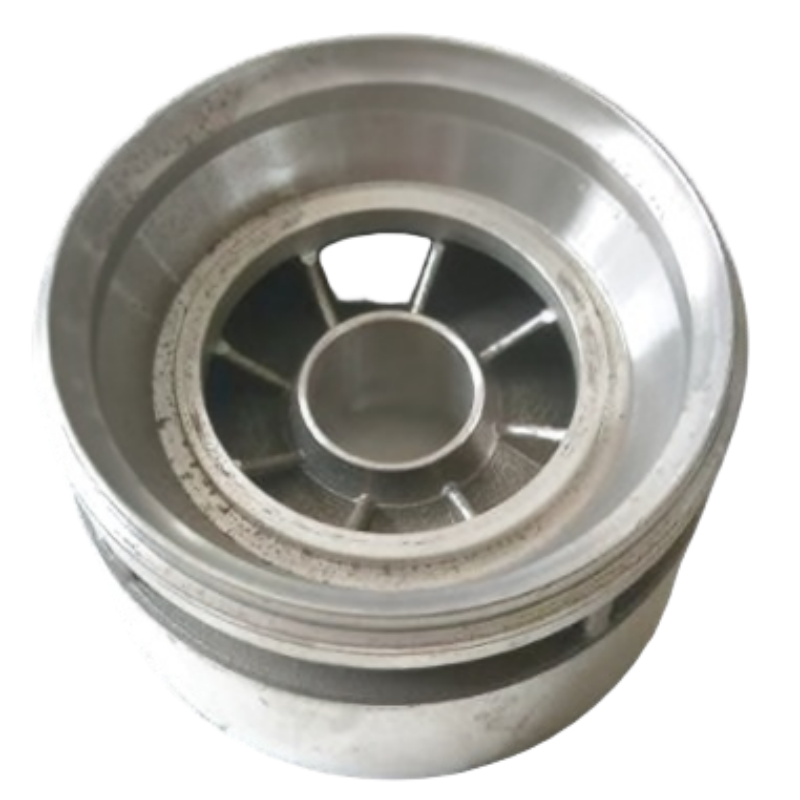
این چرخ راهنما بهعنوان نمونهای از قطعات سفارشی تولیدشده ارائه شده است؛ کاربرد و تجهیزات میزبان باید پیش از انتشار، در برابر نقشهٔ تأییدشده بررسی و تأیید گردند. شرکت هونیانگ کست قطعات مشابه را مستقیماً از روی نقشههای ارائهشده توسط مشتریان طراحی و تولید میکند، نه اینکه بر اساس فهرست ثابتی از مشخصات ارائه شود.
برنامهٔ تولید باید هندسهٔ عملکردی قطعه — شامل هندسهٔ چندپرهٔ یکتکه، معماری دقیق و باریک کانالهای ریختهگری، پوستهٔ خارجی، سوراخ مرکزی محور و الگوی پرهها — را به نیازمندیهای قالبگیری، ریختهگری دقیق، ماشینکاری و بازرسی قابل اندازهگیری پیوند دهد. ابعاد نهایی، سطوح اتصال و معیارهای پذیرش در حین بررسی نقشه تأیید میشوند.
تأمین مخصوص پروژه
درجهٔ ماده، ابعاد، مناطق تحمل، میزان اجازهٔ ماشینکاری، شرایط سطح، نیازمندیهای عملیاتی و سوابق بازرسی پس از بررسی نقشهٔ دو بعدی مشتری، مدل سه بعدی و مشخصات پروژه تأیید میشوند.
مجموعهٔ پارامترها برای عملکرد این قطعه انتخاب شدهاند. مقادیر نامعلوم تحت کنترل نقشه باقی میمانند و نباید با دادههای عمومی کاتالوگ جایگزین شوند.
| آیتم مهندسی | مرجع / نیازمندی سفارشی | اساس تأیید |
|---|---|---|
| درجه مواد | HTANi15Cu6Cr2 (آهن آستنیتی مقاوم در برابر نیکل) | استاندارد حاکم و نیازمندیهای شیمیایی را تأیید کنید. |
| وزن قطعه | ۱٫۲۵۲ کیلوگرم | در صورت لزوم، وزن هدف و میزان تغییر مجاز را تأیید کنید. |
| هندسهٔ عملکردی | هندسهی تکقطعه با چند پره؛ معماری دقیق راهانداز باریک؛ پوستهی خارجی، سوراخ مرکزی محور و الگوی پرهها | مقادیر مرجع نقشه و ویژگیهای بحرانی برای عملکرد را شناسایی کنید. |
| ریختهگری / مرجع فرآیند | ریختهگری تزریقی تکقطعه؛ ساخت پوستهی پیچیده؛ ریختهگری در دمای پایین؛ استاندارد ریختهگری ISO 8062 (GB/T6414) با درجهی دقت CT6 | تأیید اینکه کدام مراحل بر مسیر تولید پیشنهادی اعمال میشوند. |
| ابعاد و تلرانسها | بر اساس نقشهٔ مشتری تعیین خواهد شد. | تحمل ریختهگری را جدا از ابعاد ماشینکاریشده و GD&T تعریف کنید. |
| شرایط عملیاتی | توسط مشتری مشخص خواهد شد. | شرایط محیطی، بار، دما، فشار، سرعت یا الزامات بهداشتی را — هر کدام که قابل اعمال باشد — ارائه دهید. |
| فیلدهای توصیهشدهٔ اضافی | قطر خارجی؛ سوراخ مرکزی؛ تعداد پرهها؛ مقطع راهانداز؛ هممحوری؛ وضعیت ماشینکاری؛ سختی | پیش از انتشار ادعاهای عددی یا ارائهٔ پیشنهاد قیمت تولید، این مرحله را تکمیل کنید. |
| ویژگی ساختاری | چرا این موضوع اهمیت دارد | پاسخ تولیدی |
|---|---|---|
| هندسهی تکقطعه با چند پره | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | کنترل هندسه پروفیل، انتقالهای مقطع، رابطهای محور یا نصب و ویژگیهای مرتبط با تعادل مطابق نقشه تأییدشده. |
| معماري راهاندازي باريك با دقت بالا | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | کنترل هندسه پروفیل، انتقالهای مقطع، رابطهای محور یا نصب و ویژگیهای مرتبط با تعادل مطابق نقشه تأییدشده. |
| پوستهی خارجی، سوراخ مرکزی محور و الگوی پرهها | این ویژگی بر انطباق، جریان، انتقال بار، ساختپذیری یا مونتاژ در مرحله بعدی تأثیر میگذارد. | کنترل هندسه پروفیل، انتقالهای مقطع، رابطهای محور یا نصب و ویژگیهای مرتبط با تعادل مطابق نقشه تأییدشده. |

پس از بررسی هندسه، آلیاژ، تلرانس، حجم و نیازمندیهای اعتبارسنجی، مسیری خاص برای پروژه تعیین میشود.
مرجعهای فرآیند صفحه منبع
محدوده فرآیند
ریختهگری دقیق و ماشینکاری CNC به عنوان مسیر اصلی توصیف شدهاند. عملیات حرارتی، پوششدهی، پولیش، تعادلسازی، آزمون فشار، آزمون رادیوگرافی، PPAP یا سایر فرآیندهای خاص باید به صورت مختص پروژه نشان داده شوند مگر اینکه محدوده آنها تأیید شده باشد.
هونیانگ کست از بررسی امکانسنجی ساخت تا تأیید نمونه و تولید مجدد، توسعهی چرخهای راهنما و قطعات مرتبط ریختهگری بهروش سرمایهگذاری را بر اساس نقشهها پشتیبانی میکند.
| نیازمندی کاربردی | ارزش تولید |
|---|---|
| تناسب و عملکرد تعریفشده در نقشه | طرح خاص هر قطعه برای بهبود قابلیت ساخت و بازرسی، ارتباطی بین هندسهی ریختهگری و نیازمندیهای واقعی مونتاژ و عملیات ایجاد میکند |
| هندسهی پیچیدهی یکپارچه | ریختهگری سرمایهای میتواند ویژگیها را ادغام کرده و ساخت یا برداشتن بیشازحد مواد اولیه را کاهش دهد، بهشرطی که طراحی تأییدشده این امر را پشتیبانی کند |
| رابطهای حیاتی با قابلیت تکرارپذیری | مقادیر کنترلشده، ماشینکاری و پشتیبانی از بازرسی، مونتاژ سازگانمند سطوح عملکردی و ویژگیهای همجفتشونده را تضمین میکنند. |
| قابلیت ردیابی مواد و فرآیندها | سوابق توافقشده دربارهٔ مواد و بازرسی، شواهدی علیه نقشه و برنامهٔ کیفیت ارائه میدهند. |
| ارزش ویژهٔ محصول | هدایت جریان پمپ در چاه؛ حمایت از همترازی مراحل پمپ؛ مقاومت در برابر محیطهای نفتی خورنده |
ورودیهای طراحی که از سوی مشتری لازم است ارائه شوند
نقشهٔ خود را برای بررسی قابلیت ساخت ارسال کنید
طرح و مدل سهبعدی چرخ راهنما را همراه با جنس مواد، تعداد، شرایط کاری و الزامات بازرسی آپلود کنید. تیم ما قبل از ارائه پیشفاکتور، مسیر ریختهگری، محدوده ماشینکاری و برنامه کیفیت را بررسی میکند.

تولیدکننده پیشروی تخصصی در زمینه ریختهگری دقیق به روش سرمایهگذاری و ماشینکاری CNC قطعات فولادی با عملکرد بالا برای کاربردهای صنعتی حیاتی.
 EN