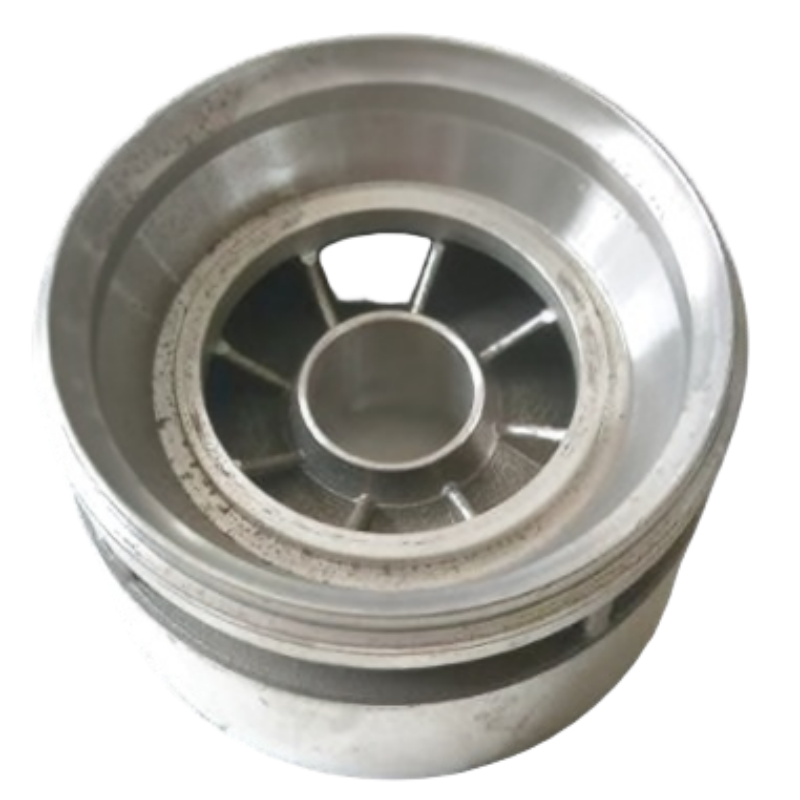
Parameter / Proseso |
Espesipikasyon at Mga Teknikal na Highlight |
Mga Benepisyo sa Customer / Halaga |
Materyal |
HTANi15Cu6Cr2 (Premium na Ni-Resist Austenitic Iron) |
Binuo gamit ang 15% Ni, 6% Cu, at 2% Cr upang buo ang pinakamataas na proteksyon laban sa sour crude (H₂S), mabigat na brine, at abrasive na downhole slurry. |
Sitwasyon ng Paggamit |
Pag-extract ng Langis / Electric Submersible Pumps (ESP) / High-Pressure Fluid Transfer |
Dinisenyo nang tiyak para kumayanan ang walang kapaguran na fluid shear at volatile na corrosive media sa ultra-deep na extraction wells. |
Timbang ng Yunit |
1.252 kg (Mid-Scale Heavy-Duty Impeller) |
Nagbibigay ng lubos na matibay, mass-optimized na istruktura na idinisenyo para sa medium-to-large horsepower na submersible pump stages. |
Molding Technique |
Advanced One-Piece Injection Molding |
Gumagawa ng mga kumplikadong multi-vane na geometry nang direkta nang walang mga seam sa pag-aassemble, na nagpapagarantiya sa balanseng istruktura at pare-parehong lakas na mekanikal. |
Layout ng Flow-Path |
Arkitekturang Precision Narrow Runner |
Mga makinis at mahigpit na daluyan ng likido na idinisenyo upang maksimis ang presyon ng hydraulic head at kahusayan ng kinetic output. |
Proseso ng pagbubuhos |
Kumplikadong Shell-Making at Pagpapalagay sa Mababang Temperatura |
Ang eksklusibong permeability ng mold kasama ang kontroladong pagpapalagay sa mababang temperatura ay nakakawala ng thermal micro-shrinkage sa loob ng mga nakatakda na espasyo ng vane. |
Toleransya sa Pagsusulat |
ISO 8062 (GB/T6414) Baitang CT6 |
Ang mataas na accuracy ng near-net-shape ay malaki ang nakakabawas sa mahal na pagwawasto sa balanse at sa mga setup ng CNC machining. |
Upang pangalagaan ang mga global na operator ng oilfield laban sa mahal na pag-alis ng downhole pump, ipinapatupad ng aming laboratoryo ng kalidad ang mahigpit na pagsusuri sa depensa:
Ang guide wheel na ito ay ipinapakita bilang isang representatibong bahagi na ginagawa ayon sa kahilingan para sa Application at ang host equipment ay kailangang ikumpirma batay sa opisyal na drawing bago ilathala. Ang Honyang Cast ay gumagawa ng katulad na mga bahagi mula sa mga drawing ng customer, hindi mula sa nakatakda nang catalog specification.
Ang plano sa paggawa ay kailangang i-connect ang functional geometry ng bahagi—isa-lamang na multi-vane geometry; precision narrow runner architecture; outer shroud, hub bore, at vane pattern—sa tooling, investment casting, machining, at mga kinakailangan sa measurable inspection. Ang huling sukat, mga interface, at acceptance criteria ay kinokumpirma habang sinusuri ang drawing.
PAGKATIYAK SA SUPPLY NA TUMUTUKOY SA PROYEKTO
Ang antas ng materyales, mga sukat, mga lugar ng toleransya, allowance sa machining, kondisyon ng ibabaw, mga kinakailangan sa operasyon, at mga rekord ng pagsusuri ay kinokonperma matapos suriin ang 2D drawing, 3D model, at espesipikasyon ng proyekto ng customer.
Ang set ng parameter ay pinili para sa tungkulin ng komponent na ito. Ang mga hindi alam na halaga ay nananatiling kontrolado ng drawing at hindi dapat palitan ng pangkalahatang data mula sa katalog.
| Item sa Engineering | Reference / Pasadyang Kinakailangan | Batayan ng pagpapatunay |
|---|---|---|
| Baitang ng Materyales | HTANi15Cu6Cr2 (Ni-Resist austenitic iron) | Konpermin ang pamantayan na nangunguna at mga kinakailangan sa chemistry. |
| Timbang ng bahagi | 1.252 kg | Kumpirmahin ang target na timbang at ang payag na pagkakaiba kapag kailangan. |
| Pang-fungsiyon na heometriya | Isang piraso na maramihang bilog na hugis; Presisyong manipis na daloy na arkitektura; Panlabas na takip, butas ng sentro, at disenyo ng mga bilog | Tukuyin ang mga punto ng sanggunian sa drawing at ang mga tampok na mahalaga para sa pagganap. |
| Sanggunian sa casting / proseso | Isang piraso na pagmold ng iniksyon; Komplikadong paggawa ng kubli; Pagpapalabas sa mababang temperatura; ISO 8062 (GB/T6414) CT6 na toleransya sa paghahagis | Kumpirmahin kung aling hakbang ang nalalapat sa ruta ng produksyon na binanggit. |
| Mga Sukat at Toleransiya | Kakumpirmahin mula sa drawing ng customer. | Tukuyin nang hiwalay ang toleransya sa casting mula sa mga sukat na pinapakinis at sa GD&T. |
| MGA KONDISYON NG PAGGAMIT | Ispesipiko ng customer. | Magbigay ng impormasyon tungkol sa daluyan, karga, temperatura, presyon, bilis o mga kinakailangan sa kalinisan, kung naaangkop. |
| Mga karagdagang field na inirerekomenda | Panlabas na diameter; Butas; Bilang ng mga bilog; Seksyon ng daloy; Koaksyalidad; Kalagayan ng pagmamachine; Kahirapan | Kumpletuhin bago i-publish ang mga numerikal na pahayag o i-quote ang produksyon. |
| Katangian ng Estruktura | Bakit ito mahalaga | Tugon sa Paggawa |
|---|---|---|
| Isang piraso na maramihang bilog na hugis | Ang katangiang ito ay nakaaapekto sa pagkasya, daloy, paglipat ng karga, kakayahang gawin sa pabrika, o pag-assemble sa susunod na yugto. | Pangasiwaan ang heometriya ng profile, mga transisyon ng seksyon, hub o mga interface para sa pag-mount, at mga katangian na may kinalaman sa balanse ayon sa aprubadong drawing. |
| Arkitekturang Precision Narrow Runner | Ang katangiang ito ay nakaaapekto sa pagkasya, daloy, paglipat ng karga, kakayahang gawin sa pabrika, o pag-assemble sa susunod na yugto. | Pangasiwaan ang heometriya ng profile, mga transisyon ng seksyon, hub o mga interface para sa pag-mount, at mga katangian na may kinalaman sa balanse ayon sa aprubadong drawing. |
| Panlabas na takip, butas ng sentro, at disenyo ng mga bilog | Ang katangiang ito ay nakaaapekto sa pagkasya, daloy, paglipat ng karga, kakayahang gawin sa pabrika, o pag-assemble sa susunod na yugto. | Pangasiwaan ang heometriya ng profile, mga transisyon ng seksyon, hub o mga interface para sa pag-mount, at mga katangian na may kinalaman sa balanse ayon sa aprubadong drawing. |

Itinatag ang isang ruta na partikular sa proyekto matapos ang pagsusuri sa heometriya, alahas, toleransya, dami, at mga kinakailangan sa pagpapatunay.
Mga Sanggunian sa Proseso ng Pinagmulan ng Pahina
Saklaw ng Proseso
Ang investment casting at CNC machining ay inilalarawan bilang pangunahing proseso. Ang heat treatment, coating, polishing, balancing, pressure testing, radiographic testing, PPAP o iba pang espesyal na proseso ay dapat ipakita bilang partikular sa proyekto maliban kung ang saklaw nito ay nakumpirma na.
Sinusuportahan ni Honyang Cast ang pag-unlad batay sa disenyo ng gabay na gulong at kaugnay na mga bahagi na nahagis sa pamamagitan ng investimento mula sa pagsusuri ng kakayahang magawa hanggang sa pag-apruba ng sample at paulit-ulit na produksyon.
| Kahilingan sa Aplikasyon | Halaga ng Pagmamanupaktura |
|---|---|
| Ang tugma at tungkulin ay tinutukoy sa drawing | Ang part-specific na DFM at plano sa pagsusuri ay nag-uugnay sa geometry ng paghahagis sa aktwal na kinakailangan sa assembly at operasyon. |
| Nakaintegrado ang kumplikadong geometry | Ang investment casting ay maaaring pagsamahin ang mga feature at bawasan ang paggawa o labis na pag-alis ng stock kung ang naaprobahang disenyo ay sumusuporta dito. |
| Mga kritikal na interface na maauling-ulitin | Nakontrol na mga datum, pagmamachine at suporta sa pagsusuri para sa pare-parehong pagkakabit ng mga functional na ibabaw at mga katugmang katangian. |
| Paghahanap ng pinagmulan ng materyales at proseso | Ang pinagkasunduang rekord ng materyales at pagsusuri ay nagbibigay ng ebidensya laban sa drawing at plano sa kalidad. |
| Halaga na partikular sa produkto | Ginagabay ang daloy ng pampapabilis sa ilalim ng lupa; Sumusuporta sa pag-align ng yugto ng pampapabilis; Tumututol sa nakakakoros na media sa oilfield |
Mga Kinakailangang Input sa Disenyo Mula sa Customer
IPADALA ANG IYONG DRAWING PARA SA MANUFACTURABILITY REVIEW
I-upload ang drawing at 3D model ng iyong guide wheel kasama ang materyales, dami, kondisyon ng operasyon, at mga kinakailangan sa pagsusuri. Ang aming koponan ay susuriin ang ruta ng pag-cast, saklaw ng pagmamachine, at plano sa kalidad bago magbigay ng quote.

Nangungunang tagagawa na nakatutok sa pagsasagawa ng de-kalidad na investment casting at CNC machining ng mataas na pagganap na mga bahagi mula sa bakal para sa mahahalagang pang-industriya na aplikasyon.
 EN