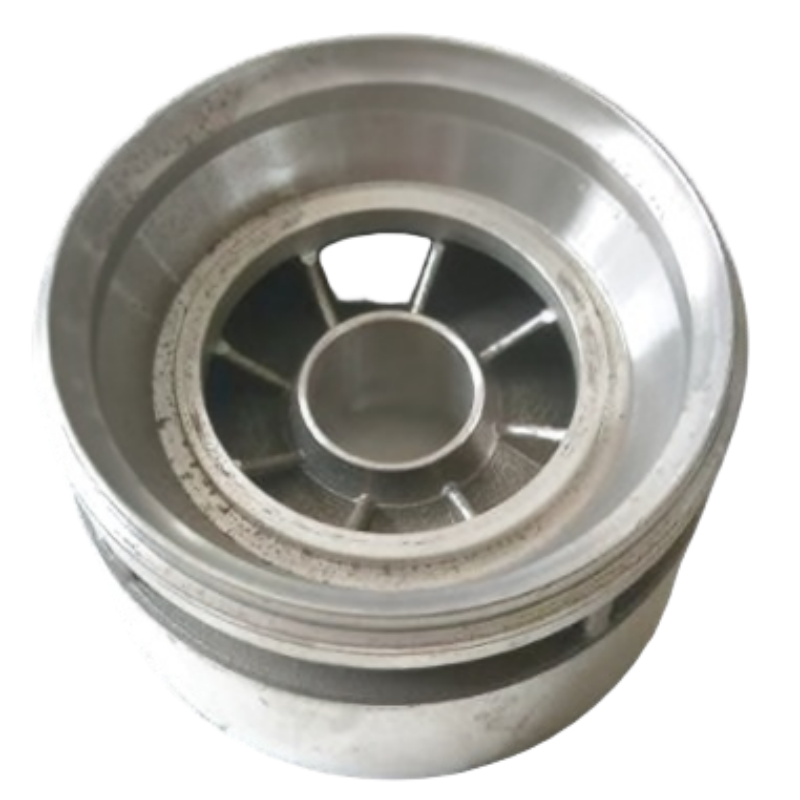
Parameter / Process |
Specifikation och tekniska framsteg |
Kundfördelar / Värde |
Material |
HTANi15Cu6Cr2 (Premium Ni-Resist austenitiskt järn) |
Formulerad med 15 % Ni, 6 % Cu och 2 % Cr för maximal skyddseffekt mot sur råolja (H₂S), saltvatten med hög halt salt och slamsuspensioner i borrhål. |
Användningsscenario |
Oljeutvinning / Elektriska nedsänkta pumpar (ESP) / Överföring av vätskor under högt tryck |
Utvecklad specifikt för att hantera extrem vätskeskjuvning och aggressiva korrosiva medier i ultra-djupa utvinningsschakt. |
Enhetsvikt |
1,252 kg (Impeller i mellanstorlek för tungt arbete) |
Ger en mycket robust, massoptimerad konstruktion avsedd för mellanstora till stora effektnivåer i nedsänkta pumpsteg. |
Formningsteknik |
Avancerad monoblock-sprutgjutning |
Utför komplexa geometrier med flera vingar direkt utan monteringsfogar, vilket garanterar strukturell balans och enhetlig mekanisk hållfasthet. |
Flödesvägslayout |
Precisionens smala sprutgångsarkitektur |
Släta, smala vätskekanaler som är utformade för att maximera hydrauliskt tryckhuvud och kinetisk effektivitet. |
Gjutningsprocess |
Komplex skalframställning och gjutning vid låg temperatur |
Egendomlig formgenomsläpplighet kombinerad med kontrollerad gjutning vid låg temperatur eliminerar termisk mikro-krympning inom begränsade vingutrymmen. |
Gjuttolerans |
ISO 8062 (GB/T6414) CT6-klass |
Hög noggrannhet nära slutformen minskar kraftigt kostsamma balanskorrigeringar och inställningar för CNC-bearbetning. |
För att skydda globala oljefältsoperatörer mot kostsamma uppdrag av nedsänkta pumpar genomför vårt kvalitetslaboratorium rigorösa försvarskontroller:
Detta ledhjul presenteras som ett representativt, på beställning tillverkat komponentexempel. Användningsområde och värdutrustning måste verifieras mot den godkända ritningen innan publicering. Honyang Cast utvecklar liknande delar från kundens ritningar i stället för att erbjuda fasta katalogspecifikationer.
Tillverkningsplanen måste koppla samman komponentens funktionsgeometri – monolitisk geometri med flera vingar; precisionsnära spröttarkitektur; yttre skärmmantel, navborrning och vingmönster – med verktyg, investeringssmältgjutning, bearbetning och mätbara kontrollkrav. Slutliga mått, gränssnitt och godkännandekriterier fastställs under ritningsgranskningen.
PROJEKTSPECIFIK LEVERANS
Materialklass, mått, toleransområden, bearbetningstillägg, ytkondition, driftkrav och kontrollprotokoll fastställs efter granskning av kundens 2D-ritning, 3D-modell och projektspecifikation.
Parameteruppsättningen väljs ut för denna komponents funktion. Okända värden förblir ritningsstyrda och får inte ersättas med generiska katalogdata.
| Konstruktionsobjekt | Referens / anpassat krav | Verifieringsgrund |
|---|---|---|
| Materialklass | HTANi15Cu6Cr2 (Ni-Resist austenitiskt gjutjärn) | Bekräfta den styrande standarden och kraven på kemisk sammansättning. |
| Delens vikt | 1,252 kg | Bekräfta målvikt och tillåten avvikelse vid relevans. |
| Funktionell geometri | Enstyckig flervanesgeometri; Precisionssmala sprutgångsarkitektur; Yttre skiva, navborrning och vanemönster | Identifiera ritningsreferensytor och funktionellt kritiska egenskaper. |
| Gjutning / processreferens | Enstyckig injektering; Komplex skalformning; Lågtemperaturgjutning; ISO 8062 (GB/T6414) CT6 gjutningsnoggrannhet | Bekräfta vilka steg som gäller för den citierade produktionsvägen. |
| Mått och toleranser | Ska bekräftas från kundens ritning. | Definiera gjutningsnoggrannhet separat från bearbetade mått och GD&T. |
| Användningsvillkor | Ska specificeras av kunden. | Ange medium, belastning, temperatur, tryck, hastighet eller hygienkrav vid behov. |
| Rekommenderade ytterligare fält | Yttre diameter; Borrning; Antal vánar; Sprutgångsprofil; Koaxialitet; Bearbetningsstatus; Hårdhet | Slutför innan siffror publiceras eller produktionscitat ges. |
| Strukturell funktion | Varför det är viktigt | Tillverkningsrespons |
|---|---|---|
| Enstyckig flervanesgeometri | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Geometri för kontrollprofil, tvärsnittsövergångar, nav- eller monteringsgränssnitt samt balansrelaterade funktioner enligt godkänd ritning. |
| Precisionens smala sprutgångsarkitektur | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Geometri för kontrollprofil, tvärsnittsövergångar, nav- eller monteringsgränssnitt samt balansrelaterade funktioner enligt godkänd ritning. |
| Yttre skiva, navborrning och vanemönster | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Geometri för kontrollprofil, tvärsnittsövergångar, nav- eller monteringsgränssnitt samt balansrelaterade funktioner enligt godkänd ritning. |

En projektspecifik väg fastställs efter granskning av geometri, legering, toleranser, volym och valideringskrav.
Referenser till processen på källsidan
Processomfång
Investeringsskastning och CNC-bearbetning beskrivs som den kärnprocess som används. Värmebehandling, beläggning, polering, balansering, tryckprovning, radiografisk provning, PPAP eller andra särskilda processer måste anges som projekt-specifika om deras omfattning inte är bekräftad.
Honyang Cast stödjer utveckling av styrvhjul och relaterade investeringsgjutna komponenter baserat på ritningar, från tillverkningsbarhetsgranskning via provgodkännande till serieproduktion.
| Ansökningskrav | Tillverkningsvärde |
|---|---|
| Ritningsdefinierad passning och funktion | En delspecifik DFM- och inspektionsplan kopplar gjutgeometri till den faktiska monterings- och driftförutsättningen. |
| Integrerad komplex geometri | Investeringssprutgjutning kan sammanfoga funktioner och minska konstruktion eller överdriven materialborttagning där den godkända designen stödjer detta. |
| Återanvändbara kritiska gränssnitt | Kontrollerade referensytor, bearbetning och kontrollstöd för konsekvent montering av funktionella ytor och sammanfogande detaljer. |
| Spårbarhet av material och processer | Överenskomna material- och kontrolluppgifter utgör bevis mot ritningen och kvalitetsplanen. |
| Produktspecifik värde | Styr nedåtgående pumpflöde; Stödjer pumpstegsjustering; Motståndskraft mot korrosiva oljefältsmedier |
Designindata som krävs från kunden
SKICKA DIN RITNING FÖR EN TILLVERKNINGSBARHETSGRANSKNING
Ladda upp ritningen och 3D-modellen för ditt styrdäck tillsammans med material, kvantitet, driftförhållanden och kontrollkrav. Vårt team granskar gjutvägen, bearbetningsomfånget och kvalitetsplanen innan offert.

Ledande tillverkare som specialiserar sig på precisionssprutgjutning och CNC-bearbetning av högpresterande stålkompontenter för kritiska industriella applikationer.
 EN