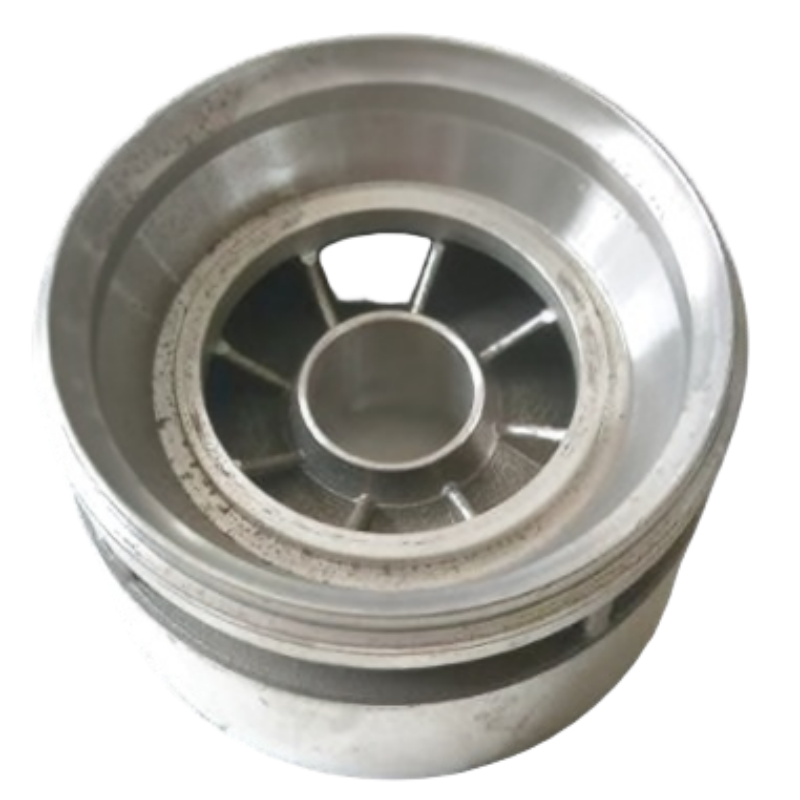
พารามิเตอร์ / กระบวนการ |
ข้อกำหนดทางเทคนิคและจุดเด่นด้านเทคนิค |
ประโยชน์และมูลค่าที่ลูกค้าได้รับ |
วัสดุ |
HTANi15Cu6Cr2 (เหล็กออสเทนิติกชนิด Ni-Resist ระดับพรีเมียม) |
สูตรประกอบด้วยนิกเกิล 15% ทองแดง 6% และโครเมียม 2% เพื่อเพิ่มประสิทธิภาพสูงสุดในการต้านทานน้ำมันดิบเป็นกรด (H₂S) น้ำเค็มเข้มข้น และส่วนผสมแบบข้นที่กัดกร่อนในบ่อเจาะ |
สถานการณ์การใช้งาน |
การสกัดน้ำมัน / ปั๊มไฟฟ้าแบบจุ่ม (ESP) / การถ่ายโอนของไหลภายใต้แรงดันสูง |
ออกแบบมาโดยเฉพาะเพื่อรับมือกับแรงเฉือนของของไหลอย่างต่อเนื่องและสื่อกัดกร่อนที่ไม่เสถียรในบ่อเจาะระดับความลึกสุดขีด |
น้ำหนักหน่วย |
1.252 กิโลกรัม (ใบพัดแบบหนักขนาดกลาง) |
ให้โครงสร้างที่แข็งแกร่งมากและผ่านการปรับมวลให้เหมาะสม เพื่อใช้งานกับขั้นตอนของปั๊มจุ่มที่มีกำลังขับปานกลางถึงสูง |
เทคนิคการขึ้นรูป |
การขึ้นรูปด้วยการฉีดขึ้นรูปแบบชิ้นเดียวขั้นสูง |
สามารถผลิตเรขาคณิตของใบพัดหลายแฉกที่ซับซ้อนได้โดยตรง โดยไม่มีรอยต่อจากการประกอบ จึงรับประกันสมดุลเชิงโครงสร้างและความแข็งแรงเชิงกลอย่างสม่ำเสมอ |
การจัดวางเส้นทางการไหล |
สถาปัตยกรรมของช่องไหลแบบแคบและแม่นยำ |
ช่องไหลที่ออกแบบให้เรียบลื่นและแน่นหนา เพื่อเพิ่มความดันหัวน้ำไฮดรอลิกและประสิทธิภาพในการแปลงพลังงานจลน์สูงสุด |
กระบวนการโยน |
การผลิตเปลือกชิ้นส่วนที่ซับซ้อนร่วมกับการเทวัสดุที่อุณหภูมิต่ำ |
การใช้แม่พิมพ์ที่มีความสามารถในการซึมผ่านเฉพาะของบริษัท ร่วมกับการเทวัสดุที่ควบคุมอุณหภูมิต่ำอย่างแม่นยำ ช่วยขจัดปรากฏการณ์หดตัวจากความร้อนระดับจุลภาคภายในพื้นที่จำกัดของใบพัด |
ความอดทนในการหล่อ |
ISO 8062 (GB/T6414) เกรด CT6 |
ความแม่นยำใกล้เคียงกับรูปร่างสุดท้าย (near-net-shape) ในระดับสูง ทำให้ลดการปรับสมดุลและการตั้งค่าเครื่องจักร CNC ที่มีราคาแพงได้อย่างมาก |
เพื่อคุ้มครองผู้ปฏิบัติงานในแหล่งน้ำมันทั่วโลกจากการต้องดึงปั๊มลงบ่อออกมาระหว่างการใช้งานซึ่งมีค่าใช้จ่ายสูง ห้องปฏิบัติการด้านคุณภาพของเราได้กำหนดขั้นตอนการตรวจสอบเชิงป้องกันที่เข้มงวดดังนี้:
ล้อนำทางชิ้นนี้จัดทำขึ้นเพื่อเป็นตัวอย่างของชิ้นส่วนที่ผลิตตามสั่งสำหรับการใช้งานเฉพาะ โดยต้องยืนยันการใช้งานกับอุปกรณ์หลักให้สอดคล้องกับแบบแปลนที่ได้รับการอนุมัติแล้วก่อนเผยแพร่ Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันจากแบบแปลนของลูกค้า ไม่ใช่จากข้อกำหนดสินค้าคงคลังแบบตายตัว
แผนการผลิตต้องเชื่อมโยงรูปทรงเรขาคณิตที่ใช้งานจริงของชิ้นส่วน—รูปทรงใบพัดหลายแฉกแบบชิ้นเดียว, โครงสร้างช่องไหลที่แคบและแม่นยำ, ส่วนฝาครอบด้านนอก รูศูนย์กลางของฮับ และรูปแบบใบพัด—เข้ากับข้อกำหนดด้านแม่พิมพ์ การหล่อแบบลงแม่พิมพ์ การกลึง และการตรวจสอบที่วัดค่าได้ ขนาดสุดท้าย จุดเชื่อมต่อ และเกณฑ์การยอมรับจะได้รับการยืนยันระหว่างการทบทวนแบบแปลน
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | HTANi15Cu6Cr2 (เหล็กออสเทนิติกชนิด Ni-Resist) | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | 1.252 กิโลกรัม | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | เรขาคณิตใบพัดแบบชิ้นเดียวหลายแฉก; สถาปัตยกรรมช่องไหลที่แคบและแม่นยำ; โครงด้านนอก รูศูนย์กลางของฮับ และรูปแบบใบพัด | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | การขึ้นรูปด้วยการฉีดขึ้นรูปแบบชิ้นเดียว; การผลิตเปลือกที่ซับซ้อน; การเทโลหะที่อุณหภูมิต่ำ; ความคลาดเคลื่อนในการหล่อตามมาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | เส้นผ่านศูนย์กลางด้านนอก; รูศูนย์กลาง; จำนวนใบพัด; พื้นที่หน้าตัดของช่องไหล; ความเห็นตรงกันของแกน; สภาพผิวหลังการกลึง; ความแข็ง | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| เรขาคณิตใบพัดแบบชิ้นเดียวหลายแฉก | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | รูปทรงของโปรไฟล์ รอยต่อระหว่างส่วนต่าง ๆ พื้นผิวเชื่อมต่อที่แกนกลางหรือฐานยึด และคุณลักษณะที่เกี่ยวข้องกับการทรงตัว ตามแบบแปลนที่ได้รับการอนุมัติแล้ว |
| สถาปัตยกรรมของช่องไหลแบบแคบและแม่นยำ | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | รูปทรงของโปรไฟล์ รอยต่อระหว่างส่วนต่าง ๆ พื้นผิวเชื่อมต่อที่แกนกลางหรือฐานยึด และคุณลักษณะที่เกี่ยวข้องกับการทรงตัว ตามแบบแปลนที่ได้รับการอนุมัติแล้ว |
| โครงด้านนอก รูศูนย์กลางของฮับ และรูปแบบใบพัด | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | รูปทรงของโปรไฟล์ รอยต่อระหว่างส่วนต่าง ๆ พื้นผิวเชื่อมต่อที่แกนกลางหรือฐานยึด และคุณลักษณะที่เกี่ยวข้องกับการทรงตัว ตามแบบแปลนที่ได้รับการอนุมัติแล้ว |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
หรงหยาง แคสต์ รองรับการพัฒนาอุปกรณ์นำทางและชิ้นส่วนที่ผลิตด้วยวิธีการหล่อแบบลงแม่พิมพ์จากแบบแปลน ตั้งแต่การทบทวนความสามารถในการผลิต จนถึงการอนุมัติตัวอย่าง และการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | ควบคุมทิศทางการไหลของปั๊มแบบลงหลุม; รองรับการจัดแนวระหว่างขั้นตอนการทำงานของปั๊ม; ทนต่อสื่อในแหล่งน้ำมันที่กัดกร่อน |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบร่างและโมเดล 3 มิติของล้อนำทางของท่าน พร้อมระบุวัสดุ ปริมาณ สภาวะการใช้งาน และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ ขอบเขตการกลึง และแผนคุณภาพ ก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN