Получить бесплатное предложение

С вами свяжется наш представитель.
Email
Имя
Мобильный
Название компании
Сообщение
0/1000
Приложение
Загрузите свои чертежи / файлы
Up to 3 files, each no larger than 30MB. Supported formats: jpg, jpeg, png, pdf, doc, docx, xls, xlsx, csv, txt, stp, step, igs, x_t, dxf, prt, sldprt, sat, rar, zip.
Нефтегазовая промышленность / нефтехимия
Главная> Продукция> Нефтегазовая промышленность / нефтехимия

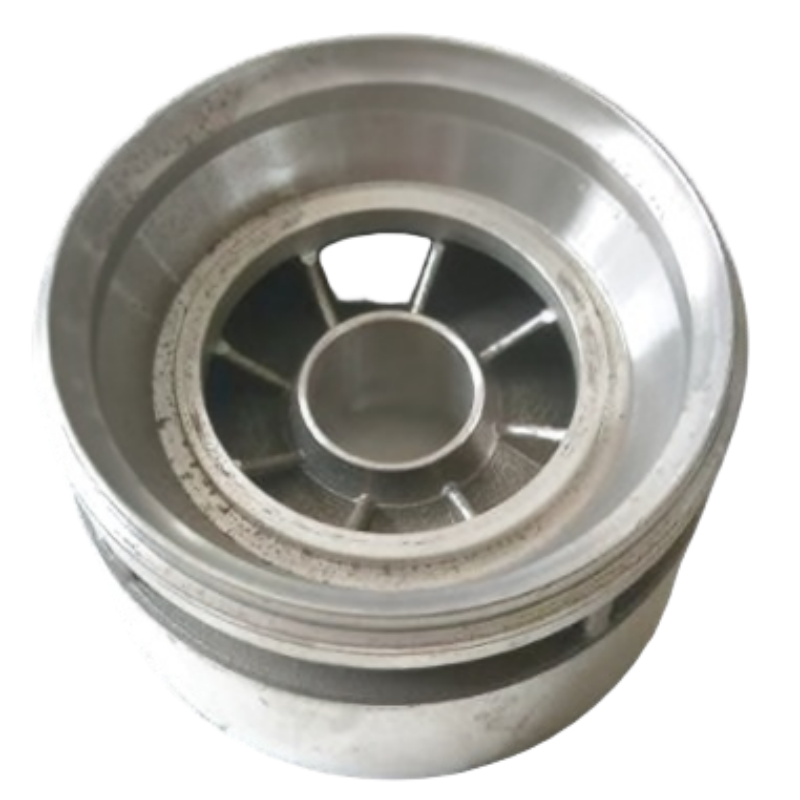
Рулевое колесо

  • Материал: HTANi15Cu6Cr2
  • Масса единицы: 1,252 кг
  • Процесс литья: сложное изготовление оболочковой формы и заливка при низкой температуре
  • Допуск литья: ISO 8062 (GB/T 6414), класс CT6

Описание

Технические характеристики и передовая жидкостная металлургия

Параметр / Процесс

Характеристики и технические особенности

Преимущества и ценность для заказчика

Материал

HTANi15Cu6Cr2 (Премиальный аустенитный чугун Ni-Resist)

Разработан с содержанием 15 % Ni, 6 % Cu и 2 % Cr для обеспечения максимальной защиты от сернистого сырья (H₂S), насыщенных рассолов и абразивных шламов в скважинах.

Сценарий применения

Добыча нефти / Электрические погружные насосы (ESP) / Перекачка жидкости под высоким давлением

Специально разработан для работы в условиях интенсивного гидродинамического сдвига и агрессивных коррозионных сред в сверхглубоких добывающих скважинах.

Вес устройства

1,252 кг (Тяжёлый импеллер среднего размера)

Обеспечивает исключительно прочную и массооптимизированную конструкцию, предназначенную для ступеней погружных насосов средней и большой мощности.

Метод формования

Передовое литьё в один этап

Выполняет сложные многолопастные геометрии непосредственно, без стыков сборки, гарантируя структурный баланс и равномерную механическую прочность.

Конфигурация потокового пути

Точная узкая конструкция литниковой системы

Гладкие, компактные каналы для жидкости, разработанные для максимизации давления гидравлического напора и эффективности кинетического выхода.

Процесс литья

Сложное изготовление оболочковых форм и заливка при низкой температуре

Эксклюзивная проницаемость формы в сочетании с контролируемой заливкой при низкой температуре устраняет термическую микросжимаемость внутри ограниченных лопастных пространств.

Точность отливки

ISO 8062 (GB/T 6414) Класс CT6

Высокая точность получения заготовки, близкой к конечной форме, резко ограничивает дорогостоящую коррекцию балансировки и настройку станков ЧПУ.

Строгий контроль качества для применения в скважинах

Для защиты операторов нефтегазовых месторождений по всему миру от дорогостоящего извлечения насосов из скважин наша испытательная лаборатория проводит строгие проверки на надёжность:

  • Аудит очистки узких литниковых каналов : на 100 % проверено с помощью высокоточных промышленных эндоскопов для гарантии того, что узкие внутренние каналы для жидкости полностью чистые, без включений плесени или поверхностного спекания.
  • Вращательная соосность Проверка: осмотр выполнено на CMM (координатно-измерительные машины) для обеспечения идеальной геометрической концентричности внешних оболочек, внутреннего отверстия ступицы и лопаточных контуров.
  • Контроль затвердевания подповерхностных слоёв : Обрабатывается методом Капиллярного контроля (LPT) для подтверждения полного отсутствия микроскопических газовых полостей или трещин охлаждения в зонах перехода от толстой ступицы к тонким корням лопаток.
  • Сертификация элементов из сплава Ni-Resist : на 100 % оценено с помощью Спектрометры для обеспечения строгого соблюдения требуемого порога содержания никеля в 15 %, что гарантирует стабильные немагнитные и антикоррозионные характеристики.

    Индивидуальные OEM / ODM-услуги для нефтегазовой инженерии по всему миру

    • Реализация гидравлических чертежей под заказ : мы изготавливаем по индивидуальному заказу передовые закрытые рабочие колёса, открытые рабочие колёса и диффузоры насосов строго в соответствии с вашими собственными трёхмерными данными потока (STEP, IGES, SolidWorks).
    • Полная финишная обработка на станках с ЧПУ : оснащены высококачественными обрабатывающими центрами для поставки компонентов в литом виде или полностью обработанных на станках с ЧПУ (расточка отверстий, нарезание шпоночных пазов, протяжка шлицев), готовых к немедленному вводу в сборочную линию.
    • Следуемые пакеты данных : с каждой промышленной партией поставляются исчерпывающие отчёты о результатах испытаний материалов на металлургическом заводе (EN 10204 3.1), листы механических характеристик и журналы размерных измерений.

    Получить бесплатное предложение

    С вами свяжется наш представитель.
    Email
    Имя
    Мобильный
    Название компании
    Сообщение
    0/1000
    Приложение
    Загрузите свои чертежи / файлы
    Up to 3 files, each no larger than 30MB. Supported formats: jpg, jpeg, png, pdf, doc, docx, xls, xlsx, csv, txt, stp, step, igs, x_t, dxf, prt, sldprt, sat, rar, zip.

    Получить бесплатное предложение

    С вами свяжется наш представитель.
    Email
    Имя
    Мобильный
    Название компании
    Сообщение
    0/1000
    Приложение
    Загрузите свои чертежи / файлы
    Up to 3 files, each no larger than 30MB. Supported formats: jpg, jpeg, png, pdf, doc, docx, xls, xlsx, csv, txt, stp, step, igs, x_t, dxf, prt, sldprt, sat, rar, zip.

    Получить бесплатное предложение

    С вами свяжется наш представитель.
    Email
    Имя
    Мобильный
    Название компании
    Сообщение
    0/1000
    Приложение
    Загрузите свои чертежи / файлы
    Up to 3 files, each no larger than 30MB. Supported formats: jpg, jpeg, png, pdf, doc, docx, xls, xlsx, csv, txt, stp, step, igs, x_t, dxf, prt, sldprt, sat, rar, zip.