Պարամետր / գործընթաց |
Սպեցիֆիկացիա և տեխնիկական առանձնահատկություններ |
Հաճախորդի առավելություններ / արժեք |
Նյութ |
HTANi15Cu6Cr2 (caրեւորագույն Ni-Resist աուստենիտային երկաթ) |
Կազմված է 15 % Ni, 6 % Cu և 2 % Cr-ից՝ ապահովելու համար մաքսիմալ պաշտպանություն սուր հանքային հեղուկի (H₂S), բարձր աղի ջրի և մաշվող ստորերկրյա սուսպենզիայի դեմ: |
Ապրանքի կիրառման սցենար |
Հյութի արտահանում / Էլեկտրական սուբմերսիբլ պոմպեր (ESP) / Բարձր ճնշման հեղուկի տեղափոխում |
Մշակված է անընդհատ հեղուկային շերտավորման և անկայուն կոռոզիոն միջավայրի համար՝ օգտագործման համար ուլտրախորը արդյունահանման շահագործման շահագործման համար: |
Միավորի կշիռը |
1,252 կգ (Միջին չափի ծանր շահագործման իմպելլեր) |
Ապահովում է բարձր կայունություն ունեցող, զանգվածի առումով օպտիմալ կառուցվածք, որը նախատեսված է միջին և մեծ հզորությամբ սուբմերսիբլ պոմպերի փուլերի համար: |
Ձուլման տեխնիկա |
Առաջադեմ մեկ մասից ինյեկցիոն ձուլում |
Իրականացնում է բարդ բազմաթեք երկրաչափություններ առանց միացման կտրվածքների, ապահովելով կառուցվածքային հավասարակշռություն և համասեռ մեխանիկական ամրություն: |
Հոսքի ճանապարհի դասավորություն |
Ճշգրտությամբ կառուցված նեղ անցքերի ճարտարապետություն |
Շատ հարթ և սեղմ հեղուկային անցքեր՝ նախատեսված հիդրավլիկ ճնշման և կինետիկ ելքի արդյունավետության մաքսիմալացման համար: |
Casting Process |
Բարդ կառուցվածքի ստեղծում և ցածր ջերմաստիճանում լցում |
Մեր սեփական ձուլման ձանկի թափանցելիությունը զուգակցված է վերահսկվող ցածր ջերմաստիճանում լցման հետ, որը վերացնում է ջերմային միկրոսկահանումը սահմանափակ թեքված տարածքներում: |
Բացատրության ճշգրտություն |
ISO 8062 (GB/T6414) CT6 դաս |
Բարձր մոտավորապես վերջնական ձևի ճշգրտությունը զգալիորեն սահմանափակում է թանկարժեք հավասարակշռման ճշգրտումները և CNC մեքենայացման կարգավորումները: |
Աշխարհի բոլոր նավթային դաշտերի շահագործողներին թանկարժեք ստորերկրյա պոմպերի հանումից պաշտպանելու համար մեր որակի լաբորատորիան իրականացնում է խիստ պաշտպանական ստուգումներ.
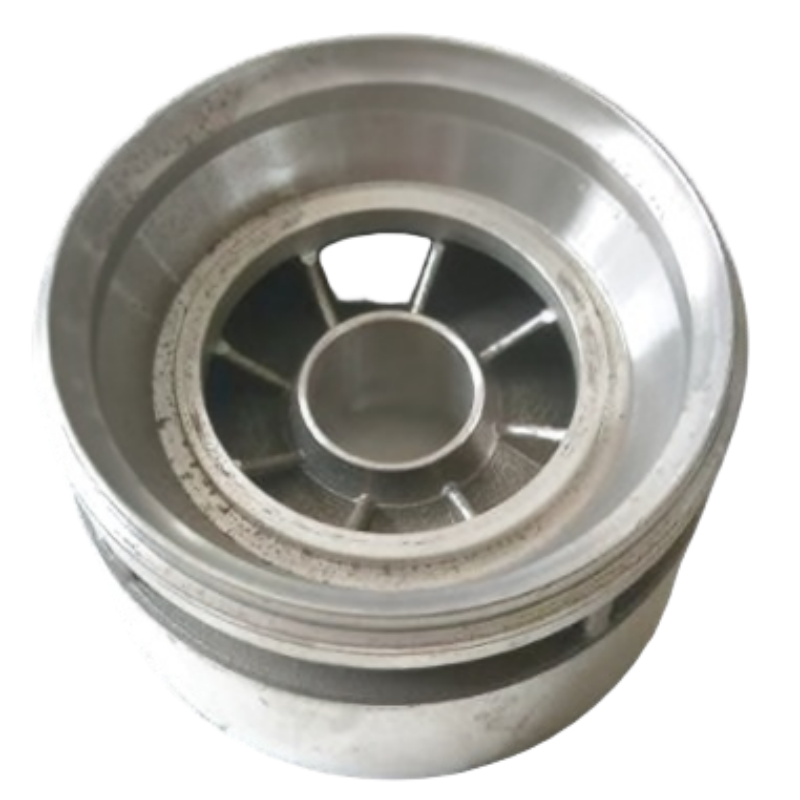
Այս ուղեցույցի անիվը ներկայացվում է որպես ներկայացուցչական հատուկ արտադրված մաս կիրառման և տեղակայման սարքավորման համար՝ հրապարակման առաջ պետք է հաստատվի հաստատված գծագրի հիման վրա: Honyang Cast-ը մշակում է նմանատիպ մասեր հաճախորդի գծագրերի հիման վրա, այլ ոչ թե առաջարկում ֆիքսված կատալոգային սահմանում:
Արտադրության ծրագիրը պետք է կապի մասի գործառնական երկրաչափությունը՝ մեկ մասից բաղկացած բազմաթեք երկրաչափությունը, ճշգրիտ նեղ անցքի ճարտարապետությունը, արտաքին շրջանակը, առանցքի անցքը և թեքերի օրնամենտը՝ ձուլման սարքավորումների, ներդրված լիցքավորման, մշակման և չափելի ստուգման պահանջների հետ: Վերջնական չափսերը, միացման մակերեսները և ընդունման չափանիշները հաստատվում են գծագրի վերանայման ժամանակ:
ՆԱԽԱԳԾԻՆ ՀԱՏՈՒԿ ՄԱՏԱԿԱՐԱՐՈՒԹՅՈՒՆ
Նյութի մեծությունը, չափսերը, թույլատրելի շեղումների գոտիները, մեքենայացման թույլատրելի շեղումը, մակերևույթի վիճակը, շահագործման պահանջները և ստուգման գրառումները հաստատվում են հաճախորդի 2D գծագրի, 3D մոդելի և նախագծի սպեցիֆիկացիայի վերլուծությունից հետո:
Պարամետրերի հավաքածուն ընտրվում է այս բաղադրիչի գործառույթի համար: Անհայտ արժեքները մնում են գծագրով կառավարվող և չպետք է փոխարինվեն ընդհանուր կատալոգային տվյալներով:
| Ինժեներական իր | Հղում / Հատուկ պահանջ | Ստուգման հիմք |
|---|---|---|
| Նյութի մակարդակ | HTANi15Cu6Cr2 (Ni‑Resist ավստենիտային երկաթ) | Հաստատել գերակշռող ստանդարտը և քիմիական կազմի պահանջները: |
| Մասի քաշը | 1,252 կգ | Հաստատել նպատակային քաշը և թույլատրելի շեղումը, երբ դա համապատասխան է: |
| Ֆունկցիոնալ երկրաչափություն | Մեկ մասից բաղկացած բազմաթիվ թեքվող մասերի երկրաչափություն. ճշգրտությամբ կատարված նեղ հոսքի ճանապարհի ճարտարապետություն. արտաքին շրջանակ, կենտրոնական անցք և թեքվող մասերի նախշ | Որոշել գծագրի հաշվարկման սկզբնակետները և ֆունկցիոնալ առումով կրիտիկական հատկանիշները |
| Լիցքավորում / գործընթացի հղում | Մեկ մասից բաղկացած լցման մեթոդ. բարդ ձուլման ձևերի ստեղծում. ցածր ջերմաստիճանում լցում. ISO 8062 (GB/T6414) CT6 ձուլման ճշգրտության ստանդարտ | Հաստատել, թե որ քայլերն են կիրառելի առաջարկված արտադրական ճանապարհի համար |
| Չափսեր և թույլատրելի շեղումներ | Պետք է հաստատվի հաճախորդի գծագրից | Սահմանել լիցքավորման թույլատրելի շեղումները առանձին՝ մեքենայացված չափսերից և GD&T-ից |
| ՕՊԵՐԱՑԻԱ ՀԱՐ Morgs | Պետք է նշի հաճախորդը | Ներկայացնել միջավայրի, բեռնվածության, ջերմաստիճանի, ճնշման, արագության կամ սանիտարական պահանջները՝ ըստ անհրաժեշտության |
| Առաջարկվող լրացուցիչ դաշտեր | Արտաքին տրամագիծ. անցք. թեքվող մասերի քանակ. հոսքի ճանապարհի հատված. համառանցքություն. մեքենայացման վիճակ. կարծրություն | Ավարտել թվային հայտարարությունների հրապարակումը կամ արտադրության գնային առաջարկը մինչև հրապարակումը |
| Կառուցավորական 특ություն | Ինչու է դա կարևոր | Արտադրության պատասխան |
|---|---|---|
| Մեկ մասից բաղկացած բազմաթիվ թեքվող մասերի երկրաչափություն | Այս առանձնահատկությունը ազդում է համատեղելիության, հոսքի, բեռնվածության փոխանցման, արտադրելիության կամ հետագա հավաքման վրա | Վերահսկեք պրոֆիլի երկրաչափությունը, բաժինների անցումները, ամրացման կամ միացման մակերեսները և հավասարակշռության հետ կապված առանձնահատկությունները՝ հաստատված գծագրի համաձայն: |
| Ճշգրտությամբ կառուցված նեղ անցքերի ճարտարապետություն | Այս առանձնահատկությունը ազդում է համատեղելիության, հոսքի, բեռնվածության փոխանցման, արտադրելիության կամ հետագա հավաքման վրա | Վերահսկեք պրոֆիլի երկրաչափությունը, բաժինների անցումները, ամրացման կամ միացման մակերեսները և հավասարակշռության հետ կապված առանձնահատկությունները՝ հաստատված գծագրի համաձայն: |
| Արտաքին շրջանակ, կենտրոնական անցք և թեքվող մասերի նախշ | Այս առանձնահատկությունը ազդում է համատեղելիության, հոսքի, բեռնվածության փոխանցման, արտադրելիության կամ հետագա հավաքման վրա | Վերահսկեք պրոֆիլի երկրաչափությունը, բաժինների անցումները, ամրացման կամ միացման մակերեսները և հավասարակշռության հետ կապված առանձնահատկությունները՝ հաստատված գծագրի համաձայն: |

Նախագծին հատուկ մարշրուտը սահմանվում է երկրաչափության, համաձուլվածքի, թույլատրելի շեղումների, ծավալի և վավերացման պահանջների վերլուծությունից հետո:
Սկզբնաղբյուրի էջի գործընթացային հղումները
Գործընթացի սահմանափակում
Ներդրումային լիցքավորումը և ԿՀՎ մեքենայացումը նկարագրվում են որպես հիմնական ճանապարհ։ Ջերմային մշակումը, պատվաստումը, փայլեցումը, հավասարակշռումը, ճնշման փորձարկումը, ռադիոգրաֆիկ փորձարկումը, PPAP-ը կամ այլ հատուկ գործընթացները պետք է ներկայացվեն որպես նախագծին հատուկ, եթե դրանց շրջանակը չի հաստատվել։
Honyang Cast-ը աջակցում է գծագրերի հիման վրա ուղղորդող անվայների և այլ ներդրային ձուլման մասերի մշակմանը՝ սկսած արտադրելիության վերլուծությունից մինչև նմուշների հաստատում և կրկնվող արտադրություն
| Կիրառման պահանջ | Արտադրության արժեք |
|---|---|
| Նկարով սահմանված համատեղելիություն և գործառույթ | Մասին հատուկ DFM և ստուգման ծրագիրը կապում է ձուլման երկրաչափությունը իրական հավաքման և շահագործման պահանջների հետ։ |
| Ինտեգրված բարդ երկրաչափություն | Ներդրումային ձուլումը կարող է միավորել հատկանիշներ և նվազեցնել վերամշակումը կամ չափազանց մեծ մետաղի հեռացումը, երբ հաստատված դիզայնը այդ հնարավորությունը թույլ է տալիս։ |
| Կրկնվող կրիտիկական ինտերֆեյսներ | Վերահսկվող հաշվարկային կետեր, մեքենայացում և ստուգման աջակցություն՝ ֆունկցիոնալ մակերեսների և միացման հատկանիշների համապատասխան հավաքածուի համար |
| Նյութի և գործընթացի հետագծային հետևելիություն | Համաձայնեցված նյութի և ստուգման գրառումները ապացույց են ներկայացնում գծագրի և որակի պլանի դեմ |
| Արտադրանքին հատուկ արժեք | Ուղղորդում է ստորերկրյա պոմպի հոսքը. աջակցում է պոմպի փուլերի համատեղմանը. դիմացող է կոռոզիայի նկատմամբ մետաղական արդյունաբերական միջավայրին |
Հաճախորդից պահանջվող նախագծման մուտքային տվյալներ
ՈՒՂԱՐԿԵՔ ՁԵՐ ԳծագիրԸ ՄԱՆՐԱՄԱՍՆ ՎԵՐԼՈՒԾՈՒԹՅԱՆ ՀԱՄԱՐ
Վերբեռնեք ձեր ուղեցույցի անիվի գծագիրը և 3D մոդելը՝ միասին նյութի, քանակի, շահագործման պայմանների և ստուգման պահանջների հետ: Մեր թիմը կվերլուծի լիացման ճանապարհը, մեքենայացման շրջանակը և որակի պլանը մինչև գնային առաջարկի ներկայացումը:

Առաջատար արտադրող՝ մասնագիտացված բարձր կատարողականության պողպատե մասերի ճշգրիտ ներդրային լիցքավորման և CNC մեքենայացման ոլորտում կրիտիկական արդյունաբերական կիրառումների համար:
 EN